Banner
Heim

Blog

Blog

  • Ist pflanzlich gegerbtes Leder für die Herstellung von Handtaschen geeignet?
    Ist pflanzlich gegerbtes Leder für die Herstellung von Handtaschen geeignet? Jul 28, 2026
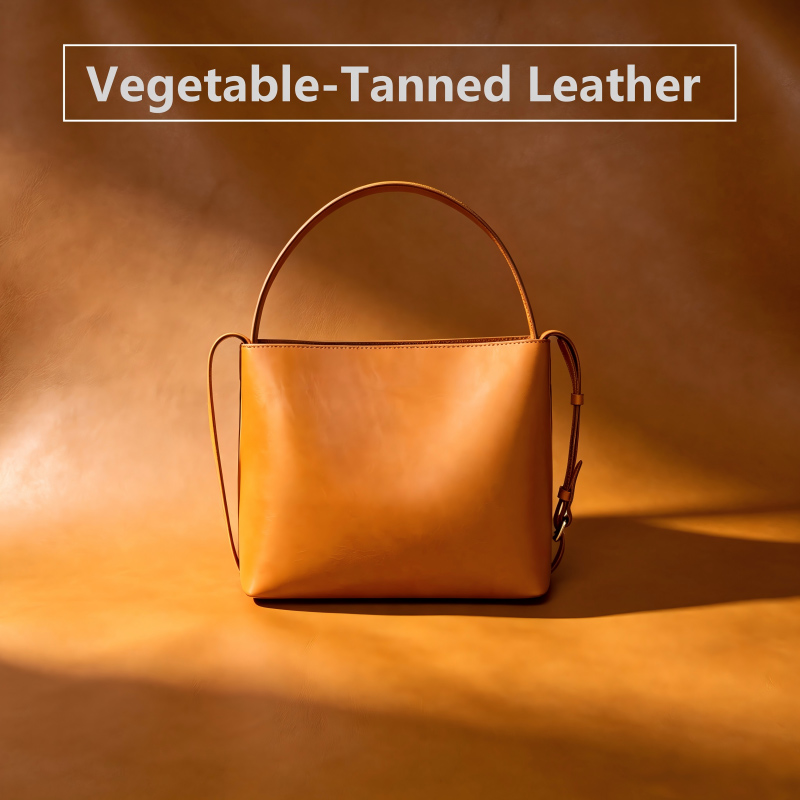
    Pflanzlich gegerbtes Leder wird oft gewählt, weil es etwas kann, was viele beschichtete oder synthetische Materialien nicht können: Es nimmt Gebrauchsspuren auf. Sonnenlicht intensiviert mit der Zeit seine Farbe. Häufiger Gebrauch macht die Oberfläche mit der Zeit glatter. Natürliche Öle der Hände erzeugen dunklere Farbtöne an Ecken, Griffen, Falten und um Schnallen herum.Diese optische Eigenschaft hat pflanzlich gegerbtes Leder bei vielen Ledermarken, Geschenkartikelherstellern und Entwicklern von Produkten im Vintage-Stil beliebt gemacht. Sie schätzen die einzigartige „Alterung“ des Leders – jedes fertige Produkt entwickelt durch den täglichen Gebrauch nach und nach eine individuelle Patina und erhält so eine unverwechselbare, persönliche Note. Diese sich entwickelnde Patina ist auch das markanteste Merkmal, das es von anderen Lederarten unterscheidet.Inhaltsverzeichnis:Was ist pflanzlich gegerbtes Leder?Pflanzlich gegerbtes Leder vs. chromgegerbtes LederVorteile und Grenzen von pflanzlich gegerbtem LederWofür eignet sich pflanzlich gegerbtes Leder in der Taschenindustrie?Logotechniken, die für pflanzlich gegerbtes Leder geeignet sindHäufig gestellte Fragen I. Was ist pflanzlich gegerbtes Leder?Bei pflanzlich gegerbtem Leder handelt es sich um Leder, das durch einen kontrollierten Gerbprozess unter Verwendung pflanzlicher Gerbstoffe (Tannine) aus vorbereiteten Tierhäuten in formstabiles Leder umgewandelt wurde.Nach dem Abziehen einer Tierhaut besteht diese im Wesentlichen aus Protein und ist einem natürlichen Verfallsprozess unterworfen. Um daraus haltbares Leder zu gewinnen, müssen Gerbstoffe Querverbindungen mit den Kollagenfasern der Haut herstellen. Die Tannine verbinden sich mit der Kollagenstruktur und verbessern so die Widerstandsfähigkeit des Leders gegen Verfall. Gleichzeitig verleihen sie ihm seine charakteristische Festigkeit, die natürliche Narbung, die hervorragende Verarbeitbarkeit, die erstklassige Schnittqualität und die besonderen Alterungseigenschaften.In der modernen Lederherstellung dominiert das Chromgerbverfahren mit dreiwertigen Chromsalzen. Es ermöglicht eine schnelle Produktion, geringere Kosten und ein weicheres Leder. Die pflanzliche Gerbung hingegen greift auf eine Methode zurück, die seit Jahrtausenden von Menschen angewendet wird. Natürliche Gerbstoffe werden aus Pflanzenmaterialien wie Rinde, Holz, Blättern, Früchten und Samenkapseln gewonnen, wodurch die Lederfasern über mehrere Wochen oder sogar Monate hinweg allmählich „festigen“.Dieser langsame Prozess ist die Grundlage für jedes charakteristische Merkmal von pflanzlich gegerbtem Leder.Durch die verlängerte Gerbzeit und das tiefe Eindringen der Tannine wird die Faserstruktur von pflanzlich gegerbtem Leder grundlegend verändert. Das fertige Leder ist fest, dicht und lässt sich polieren, um eine glatte, spiegelglatte Kante zu erzielen – etwas, das bei chromgegerbtem Leder schwer zu erreichen ist. Da bei diesem Verfahren keine schweren Kunstharzbeschichtungen zum Einsatz kommen, behält die Oberfläche von pflanzlich gegerbtem Leder ihr natürlichstes, unbehandeltes Aussehen: Poren bleiben deutlich sichtbar, und natürliche Narben, Wachstumsspuren und Maserungen treten klar hervor. II. Pflanzlich gegerbtes Leder vs. chromgegerbtes LederFür viele Käufer, die zum ersten Mal mit pflanzlich gegerbtem Leder in Berührung kommen, ist die wichtigste Frage: Worin unterscheidet es sich von gewöhnlichem Vollnarbenleder? Tatsächlich wird der Unterschied erst in dem Moment festgelegt, in dem der Gerbungsprozess abgeschlossen ist.VergleichPflanzlich gegerbtes LederChromgegerbtes Leder (Standard)GerbstoffPflanzliche Tannine (natürlich)Dreiwertige Chromsalze (chemisch)BräunungszeitMehrere Wochen bis mehrere Monate1–3 TageFertiges GefühlFest und strukturiert, anfangs recht steifWeich, geschmeidig und flexibel direkt aus der ProduktionOberflächenbeschaffenheitMinimales oder gar kein Finish, für einen natürlichen, „ungeschminkten“ LookÜblicherweise mit einer Beschichtung versehen, die Unvollkommenheiten kaschieren kann.FarbstabilitätDunkelt durch Sonnenlicht und Gebrauch nach und verändert sich, wobei sich eine Patina entwickelt.Die Farbe wird nach der Produktion fixiert und bleibt relativ stabil.KantenbearbeitungKann zu einer glatten, spiegelähnlichen Oberfläche poliert werden.Üblicherweise wird Kantenfarbe benötigt, um die Kanten abzudecken.WasserbeständigkeitMangelhaft; der Kontakt mit Wasser kann zu Verfärbungen und Versteifungen führen.Besser; das Wasser perlt ab und rollt auf natürliche Weise ab.Eignung für die MassenproduktionUntereHöherEin weit verbreitetes Missverständnis sollte aufgeklärt werden: Pflanzlich gegerbtes Leder und Vollnarbenleder sind keine Gegensätze. Vollnarbenleder beschreibt, welcher Teil der Haut verwendet wird – die oberste Schicht, die weder geschliffen noch poliert wurde. Pflanzliche Gerbung hingegen beschreibt die Gerbmethode. Ein Stück Vollnarbenleder vom Rind kann entweder pflanzlich oder chromgegerbt sein.Hochwertiges, pflanzlich gegerbtes Leder wird in der Regel aus erstklassigen Vollnarbenhäuten hergestellt. Da pflanzlich gegerbtes Leder keine dicken Oberflächenbeschichtungen benötigt, um Unvollkommenheiten zu kaschieren, ist die natürliche Qualität der Haut an der fertigen Oberfläche voll sichtbar. III. Vorteile und Grenzen von pflanzlich gegerbtem LederPflanzlich gegerbtes Leder ist kein Wundermaterial. Es ähnelt eher einem Stück Jade, das sorgfältige Pflege benötigt – seine Stärken und Schwächen sind gleichermaßen ausgeprägt.Vorteile1. Ein einzigartiger, von der Zeit geprägter CharakterDer größte Reiz von pflanzlich gegerbtem Leder liegt in seiner Fähigkeit, sich mit der Zeit zu entwickeln. Natürlich gegerbtes Leder hat zunächst einen hellen Beigeton und dunkelt durch Sonneneinstrahlung, Körperwärme und die Aufnahme natürlicher Hautfette allmählich nach. Mit der Zeit nimmt es Karamell- oder Honigtöne an und entwickelt schließlich eine Patina, die so einzigartig ist wie der Besitzer selbst. Diese Eigenschaft – je mehr man es benutzt, desto schöner wird es – kann kein stark veredeltes Leder wirklich nachahmen.2. Eine natürlich nachhaltige GeschichteDie bei der pflanzlichen Gerbung verwendeten Tannine stammen aus nachwachsenden Rohstoffen. Im Vergleich zu Abwässern aus der Chromgerbung ist die bei der pflanzlichen Gerbung entstehende Restlauge deutlich besser biologisch abbaubar. Für Marken, die Wert auf Nachhaltigkeit legen, ist pflanzlich gegerbtes Leder ein von Natur aus umweltfreundliches Material, das keiner weiteren Erklärung bedarf.3. Polierbare, spiegelglatte KantenDurch den Einfluss hochkonzentrierter Gerbstoffe verdichten sich die Fasern pflanzlich gegerbten Leders so stark, dass die Kanten, ähnlich wie bei Holz, poliert und auf Hochglanz gebracht werden können. Dadurch erhalten hochwertige, handgefertigte Taschen saubere, edle Kanten, ohne dass Kantenfarbe benötigt wird – einer der Hauptgründe, warum viele Lederhandwerker pflanzlich gegerbtes Leder bevorzugen.4. Bewährte LangzeitbeständigkeitObwohl sich pflanzlich gegerbtes Leder im Neuzustand fest anfühlt, wird es mit der Zeit weicher, behält aber seine außergewöhnliche Faserfestigkeit. Eine gut gepflegte Tasche aus pflanzlich gegerbtem Leder kann oft mehr als ein Jahrzehnt halten.Einschränkungen1. Sehr empfindlich gegenüber Wasser und ÖlenDa pflanzlich gegerbtes Leder keine wasserdichte Oberflächenbeschichtung besitzt, kann bereits ein einziger Wassertropfen dunkle Wasserflecken hinterlassen. Natürliche Hautöle, Sonnencreme und sogar der Indigofarbstoff von Denim können in das Leder eindringen und lassen sich nicht abwischen. Für Liebhaber sind diese Spuren Zeichen von Zeit und Charakter; für viele Verbraucher im Alltag sind sie schlichtweg unerwünscht.2. Schwierig, eine gleichbleibende Farbe zwischen verschiedenen Chargen zu gewährleistenDie Farbe von pflanzlich gegerbtem Leder verändert sich auch nach der Herstellung weiter. Zwei Häute aus derselben Charge, die in einem Lagerhaus auf gegenüberliegenden Seiten aufbewahrt werden, können bereits nach drei Monaten deutlich unterschiedliche Farbtöne aufweisen.3. Weniger geeignet für die Hochgeschwindigkeits-MassenproduktionDurch seine feste Struktur ist der Widerstand beim Nähen erhöht, und die Kantenbearbeitung erfordert mehrere Durchgänge durch Schleifen, Wachsen und Polieren. Daher ist der Arbeitsaufwand in der Regel deutlich höher als bei chromgegerbtem Leder. IV. Wofür eignet sich pflanzlich gegerbtes Leder am besten in der Taschenindustrie?Aufgrund der oben genannten Eigenschaften bietet pflanzlich gegerbtes Leder einen klar definierten Anwendungsbereich bei der Taschenherstellung.Ideale AnwendungsbereicheKleinlederwaren: Kartenetuis, Schlüsseletuis, Stifthüllen und Lederanhänger. Dank ihrer kompakten Größe lassen sich natürliche Unregelmäßigkeiten leichter kaschieren, während die wunderschön polierten Kanten, für die pflanzlich gegerbtes Leder bekannt ist, besonders gut zur Geltung kommen.Strukturierte Taschendesigns: Aktentaschen, Umhängetaschen und Vintage-Messenger-Bags. Diese Modelle nutzen die natürliche Festigkeit von pflanzlich gegerbtem Leder optimal aus, sodass die Taschen ihre Form behalten und nicht zusammenfallen.Limitierte Editionen und Gedenkkollektionen: Die natürliche Narbung des Leders und seine Fähigkeit, im Laufe der Zeit eine einzigartige Patina zu entwickeln, erzeugen ein Gefühl von Exklusivität und Seltenheit und machen es zu einer ausgezeichneten Wahl für besondere Kollektionen.     Weniger geeignete AnwendungenWeiche, große Taschen: Tragetaschen und Einkaufstaschen. Pflanzlich gegerbtes Leder ist im Neuzustand relativ steif, und wiederholtes Biegen über große Flächen kann dauerhafte Falten erzeugen, die sich nicht mehr entfernen lassen.Alltags-Pendlertaschen mit hoher Beanspruchung: Taschen, die täglich überfüllten öffentlichen Verkehrsmitteln, Regen und häufigem Kontakt mit verschiedenen Oberflächen ausgesetzt sind. Unter diesen Bedingungen wird die Empfindlichkeit von pflanzlich gegerbtem Leder deutlich sichtbar.Fast Fashion, Massenproduktion: Aufgrund seiner sich verändernden Farbe, der geringeren Produktionseffizienz und der höheren Kosten im Vergleich zu chromgegerbtem Leder eignet sich pflanzlich gegerbtes Leder nicht gut für die schnellen Produktionszyklen und aggressiven Preisstrategien, die von Fast-Fashion-Marken gefordert werden.Viele Handtaschenmarken, die Wert auf Kundenerlebnis legen, integrieren bewusst pflanzlich gegerbtes Naturleder in ihr Kernsortiment und ermutigen Kundinnen und Kunden, ihre Taschen durch den täglichen Gebrauch zu „entwickeln“. Diese besondere Interaktion zwischen Besitzerin und Leder schafft ein sehr persönliches Besitzerlebnis, steigert die Attraktivität des Produkts deutlich, fördert Mundpropaganda und stärkt die Kundenbindung. Dies ist auch einer der Gründe, warum pflanzlich gegerbtes Leder für Boutique-Marken, die sich durch eine sinnvolle Differenzierung auszeichnen möchten, zu einer hervorragenden Wahl geworden ist. V. Logotechniken, geeignet für pflanzlich gegerbtes LederPflanzlich gegerbtes Leder weist nur eine geringe oder gar keine chemische Oberflächenbehandlung auf. Seine feste Faserstruktur, die Fähigkeit, Feuchtigkeit und Öle aufzunehmen, und die Neigung, sich bei Hitzeeinwirkung zu verfärben, bieten sowohl deutliche Vorteile als auch klare Einschränkungen beim Anbringen von Logos. Im Folgenden werden einige Methoden beschrieben, die sich in unserer Produktionspraxis bewährt haben, sowie Techniken, die vermieden werden sollten.Empfohlene Methoden1. Blindprägung / TiefprägungDiese Logotechnik harmoniert besonders gut mit dem Charakter von pflanzlich gegerbtem Leder. Mithilfe einer erhitzten Messingmatrize wird Druck ausgeübt, wodurch eine vertiefte oder erhabene Prägung auf der Lederoberfläche entsteht. Da kein zusätzliches Material verwendet wird, wird das Logo ein integraler Bestandteil des Leders. Mit der Zeit entwickelt das Leder eine Patina, die die Kanten der Prägung allmählich glättet und einen dezenten, natürlichen Glanz erhält.Praktische Überlegungen:Da pflanzlich gegerbtes Leder relativ fest ist, wirken geprägte Kanten schärfer und definierter als bei chromgegerbtem Leder, wodurch sich diese Technik ideal für feine Schriftzüge und geometrische Linienführung eignet.Die Temperatur muss sorgfältig kontrolliert werden (typischerweise 80 °C–120 °C). Temperaturen über 150 °C können dunkelbraune Brandflecken an den Rändern des Abdrucks hinterlassen, die besonders auf naturbelassenem, ungefärbtem Leder auffallen.Eine tiefe Prägung (mehr als 1 mm) kann die Planheit der Rückseite beeinträchtigen. Befindet sich das Logo auf einer großen Vorderseite der Tasche, sollte die Sichtbarkeit des Abdrucks auf der Rückseite geprüft werden.2. Heißfolienprägung (Gold oder Silber)Die Heißfolienprägung verleiht pflanzlich gegerbtem Leder einen edlen, metallischen Akzent. Die unbehandelte Oberfläche des Leders birgt jedoch auch Nachteile: Da die Folie in direkten Kontakt mit den Lederfasern kommt, ist ihre Haftung oft weniger zuverlässig als bei chromgegerbtem Leder mit einer Oberflächenbehandlung.Praktische Überlegungen:Verwenden Sie hochwertige Folie, die speziell für Leder entwickelt wurde und über feine Pigmente sowie eine starke Haftung verfügt. Standardfolie für Papier neigt dazu, sich auf pflanzlich gegerbtem Leder abzulösen.Vermeiden Sie es, über natürliche Narben, Venenmarkierungen oder andere Bereiche zu stempeln, in denen die Faserstruktur locker ist, da sich die Folie zusammen mit diesen Unvollkommenheiten ablösen oder abblättern kann.Die Heißfolienprägung erzeugt im Allgemeinen einen besseren visuellen Kontrast auf dunkel gefärbtem, pflanzlich gegerbtem Leder (wie z. B. Teekern- oder braunem Leder) als auf naturbelassenem, ungefärbtem Leder.3. Lederbearbeitung / WerkzeugherstellungWenn es eine Technik gibt, die wie geschaffen ist für pflanzlich gegerbtes Leder, dann ist es die Lederbearbeitung (das Punzieren). Pflanzlich gegerbtes Leder ist fest, hat eine dichte Faserstruktur und lässt sich im angefeuchteten Zustand hervorragend formen. Beim Bearbeiten mit Werkzeugen entstehen klare, präzise Muster, die ihre Form behalten. Das geschnitzte Design kann anschließend durch Färben, Vergolden, Antikisieren oder andere dekorative Verfahren weiter veredelt werden.Praktische Überlegungen:Für Lederschnitzereien benötigt man besonders hochwertiges Leder. Nur vollnarbiges, pflanzlich gegerbtes Leder der Güteklasse A ermöglicht saubere, scharfe Schnitte. Stellen mit Narben oder lockerer Narbenhaut neigen dazu, nach dem Schnitzen fusselig zu werden.Das Verfahren ist vollständig handwerklich, was die Massenproduktion extrem ineffizient macht. Die Fertigstellung eines einzelnen Paneels mit einem komplexen Schnitzmuster kann mehrere Stunden dauern, weshalb sich diese Technik nicht für die Serienfertigung eignet.Nach dem Schnitzen muss das Leder in die richtige Form gebracht und feuchtigkeitsbeständig behandelt werden. Andernfalls kann es in feuchter Umgebung in den vertieften Bereichen zu Schimmelbildung kommen.4. LasergravurDie Lasergravur ermöglicht die Reproduktion komplexer Vektorgrafiken und sogar Graustufeneffekte ohne Spezialwerkzeuge. Pflanzlich gegerbtes Leder reagiert jedoch ganz anders auf die Lasergravur als Kunstleder oder chromgegerbtes Leder.Praktische Überlegungen:Der Laser verbrennt die Gerbstoffe im Leder, wodurch sich die gravierte Stelle dunkelbraun oder schwarz färbt. Dies erzeugt einen starken visuellen Kontrast auf naturbelassenem, ungefärbtem, pflanzlich gegerbtem Leder. Daher sollte das endgültige Erscheinungsbild vor der Produktion stets anhand von Mustern geprüft werden.Da keine Spezialwerkzeuge benötigt werden, entfallen bei der Lasergravur die Werkzeugkosten. Für Kleinserien und individuelle Aufträge ist sie oft kostengünstiger als die Prägung und somit eine hervorragende Option für Boutique-Marken und maßgefertigte Produkte.5. Metallabzeichen / NamensschilderMetallene Abzeichen oder Namensschilder werden mittels Nieten, Schrauben oder Nähten auf pflanzlich gegerbtem Leder befestigt. Dieses Verfahren überwindet einige der Einschränkungen des Leders selbst und ermöglicht so mehrfarbige Oberflächen, dreidimensionale Effekte und sogar beleuchtete Designs.Praktische Überlegungen:Da pflanzlich gegerbtes Leder relativ fest ist, sollten vor dem Vernieten immer Vorbohrungen gemacht werden. Das direkte Eintreiben der Nieten in das Leder kann zu Rissen in den Fasern führen.Metall und Leder haben unterschiedliche Wärmeausdehnungskoeffizienten. In Umgebungen mit starken Temperaturschwankungen können sich Nietlöcher mit der Zeit vergrößern, wodurch sich die Beschläge lockern können. Die Verwendung von Unterlegscheiben wird empfohlen, um die Langzeitstabilität zu verbessern.Die Kanten des Metallabzeichens sollten abgeschrägt oder abgerundet sein, um zu verhindern, dass sie sich bei längerem Gebrauch in die Lederoberfläche einschneiden oder diese durchscheuern.Bei genähten Metallabzeichen muss der Stichabstand mit großer Präzision geplant werden. Nadellöcher in pflanzlich gegerbtem Leder sind dauerhaft und können nicht wiederhergestellt werden, daher muss die Naht beim ersten Versuch korrekt positioniert werden.Nicht empfohlen: Siebdruck und TampondruckWir raten davon ab, Siebdruck oder Tampondruck direkt auf die Oberfläche von pflanzlich gegerbtem Leder aufzutragen. Die Gründe dafür sind einleuchtend:Pflanzlich gegerbtes Leder besitzt nur eine geringe oder gar keine Oberflächenbeschichtung, wodurch die Tintenaufnahme schwer zu kontrollieren ist. Daher neigen die gedruckten Grafiken zum Auslaufen und Verblassen der Farbe.Pflanzlich gegerbtes Leder dunkelt mit der Zeit weiter nach und nimmt Öle auf. Da das Leder auf natürliche Weise altert, verändert sich auch das aufgedruckte Design, was oft schon nach wenigen Monaten zu sichtbaren Farbunterschieden führt.Das Auftragen einer Oberflächenversiegelung vor dem Bedrucken kann zwar die Tintenhaftung verbessern, zerstört aber gleichzeitig genau die Eigenschaften, die pflanzlich gegerbtes Leder so begehrenswert machen. Die Beschichtung beeinträchtigt sowohl sein charakteristisches, natürliches Aussehen als auch seine Atmungsaktivität. Häufig gestellte FragenFrage 1: Was ist besser: pflanzlich gegerbtes Leder oder Vollnarbenleder?A: Diese Begriffe sind nicht vergleichbar, da sie unterschiedliche Aspekte von Leder beschreiben. Vollnarbenleder bezieht sich auf die verwendete Hautschicht, während pflanzliche Gerbung den Gerbprozess beschreibt. Vollnarbenleder kann entweder pflanzlich oder chromgegerbt sein. Obwohl hochwertiges pflanzlich gegerbtes Leder typischerweise aus hochwertigen Vollnarbenhäuten hergestellt wird, bedeutet „pflanzlich gegerbt“ nicht automatisch „Vollnarbenleder“.Frage 2: Ist pflanzlich gegerbtes Leder immer umweltfreundlicher als chromgegerbtes Leder?A: Pflanzliche Gerbstoffe sind tatsächlich natürlicher und biologisch abbaubarer als Chromsalze. Die ökologische Nachhaltigkeit sollte jedoch über den gesamten Produktlebenszyklus hinweg bewertet werden. Faktoren wie die Abwasserbehandlung in der Gerberei, der Schwermetallgehalt der Farbstoffe und die Zusammensetzung der Pflegeöle spielen dabei eine wichtige Rolle. Nach Möglichkeit sollte Leder von Gerbereien bezogen werden, die von der Leather Working Group (LWG) zertifiziert sind.Frage 3: Sind Taschen aus pflanzlich gegerbtem Leder wasserdicht?A: Pflanzlich gegerbtes Naturleder ist kaum wasserabweisend. Um die Wasserdichtigkeit zu verbessern, müssen nach der Gerbung Imprägniermittel oder Wachse aufgetragen werden. Dies beeinträchtigt jedoch die Atmungsaktivität und die natürliche Haptik des Leders und mindert dessen charakteristisches, unbehandeltes Aussehen. Für häufigen Einsatz bei Regenwetter ist chromgegerbtes Leder mit Schutzfinish in der Regel die bessere Wahl.Frage 4: Warum schwankt der Preis für pflanzlich gegerbtes Leder so stark?A: Der Preis für pflanzlich gegerbtes Leder hängt hauptsächlich von drei Faktoren ab:Die Qualität des Fells, einschließlich der Güteklasse des Fells, des Vorhandenseins von Narben und der verwendeten Fellfläche.Gerbverfahren und -dauer, z. B. traditionelle Grubengerbung versus beschleunigte Trommelgerbung.Herkunftsland oder -region.Pflanzlich gegerbtes Leder, das aus hochwertigen Häuten unter Anwendung der traditionellen, langzyklischen Grubengerbung hergestellt wird, ist deutlich teurer als Leder, das durch schnellere Gerbverfahren produziert wird, was zu spürbaren Preisunterschieden bei den Endprodukten führt.Frage 5: Woran erkennt man, ob Leder wirklich pflanzlich gegerbt ist?A: Echtes pflanzlich gegerbtes Leder lässt sich anhand der folgenden vier Methoden erkennen:Geruch: Echtes, pflanzlich gegerbtes Leder verströmt einen unverwechselbaren, erdigen Duft mit einer dezenten, natürlichen Süße. Chromgegerbtes Leder riecht oft chemisch oder ist kaum geruchswahrnehmbar.Schnittkante: Untersuchen Sie eine unfertige Kante. Pflanzlich gegerbtes Leder weist typischerweise im Querschnitt eine warme cremefarbene oder hellbraune Färbung auf. Chromgegerbtes Leder hat im Querschnitt meist einen bläulich-grauen Farbton – die charakteristische Farbe, die durch Chromsulfat entsteht.Reaktion mit Wasser: Ein kleiner Wassertropfen dunkelt die Oberfläche von pflanzlich gegerbtem Leder sofort nach, bevor sie beim Trocknen allmählich wieder aufhellt. Auf chromgegerbtem Leder perlt Wasser in der Regel ab.Haptik: Echtes pflanzlich gegerbtes Leder fühlt sich fest und strukturiert an und ist im Neuzustand relativ steif. Es muss erst eingetragen werden. Wenn sich ein als „pflanzlich gegerbtes Leder“ beworbenes Produkt direkt nach dem Auspacken übermäßig weich und labberig anfühlt, sollte es genauer untersucht werden.Frage 6: Wie sollte pflanzlich gegerbtes Leder gepflegt werden?A: Hier sind einige praktische Pflegetipps, damit Ihre pflanzlich gegerbten Lederprodukte lange schön bleiben. Hersteller werden gebeten, diese Empfehlungen in ihre Produktpflegehinweise aufzunehmen.Vermeiden Sie es, das Leder nass werden zu lassen, insbesondere im ersten Monat der Nutzung.Halten Sie das Leder von Wärmequellen fern und verwenden Sie niemals einen Haartrockner, um das Trocknen zu beschleunigen.Reinigen Sie es nicht mit synthetischen Bürsten – verwenden Sie ausschließlich Naturborstenbürsten.Bei häufigem Gebrauch des Lederprodukts sollte einmal wöchentlich ein spezielles Lederpflegeöl oder -produkt aufgetragen werden.Wachsen Sie das Leder regelmäßig, um seinen Zustand und sein Aussehen zu erhalten.AbschlussPflanzlich gegerbtes Leder ist kein industriell gefertigter Werkstoff, der ohne weitere Beachtung verwendet werden kann. Vielmehr gleicht es einem langfristigen Projekt, an dem Marke, Hersteller und Endverbraucher beteiligt sind. Seine Festigkeit, Farbveränderungen, sichtbare Gebrauchsspuren und die sich entwickelnde Patina sind zugleich seine Grenzen und seine größten Reize.Als OEM-Taschenhersteller mit mehr als 30 Jahren ErfahrungWir waren schon immer der Überzeugung, dass es keine allgemein „guten“ oder „schlechten“ Materialien gibt – nur solche, die für einen bestimmten Zweck am besten geeignet sind. Wenn Ihre Marke auf Schnelligkeit, Innovation und Standardisierung basiert, ist pflanzlich gegerbtes Leder möglicherweise nicht die ideale Wahl. Erzählt Ihre Marke hingegen eine Geschichte von Zeit, Handwerkskunst, Haptik und Verbundenheit, ist pflanzlich gegerbtes Leder womöglich der authentischste Geschichtenerzähler überhaupt.   Autor       
  • Wie man Ledermaterialien für Handtaschen auswählt & Leitfaden zur richtigen Pflege
    Wie man Ledermaterialien für Handtaschen auswählt & Leitfaden zur richtigen Pflege Jul 24, 2026
    Lederbeschaffung für maßgefertigte Lederhandtaschen ist weit mehr als eine bloße ästhetische Entscheidung. Sie bestimmt direkt Ihre Produktionskosten, Ihre Preisstrategie im Einzelhandel und Ihre gesamte Markenpositionierung. SYNBERRY hat über 30 Jahre Erfahrung in der OEM-Fertigung von kundenspezifischen Lederhandtaschen gesammelt und bedient Kunden, die von aufstrebenden Start-up-Marken bis hin zu etablierten Premium- und Luxusmarken reichen. Die meisten Einkaufspartner stellen immer wieder zwei Kernfragen: Welche Lederqualität passt zu ihrer Produktpalette und wie können Endverbraucher Ledertaschen richtig pflegen? Basierend auf unserer jahrzehntelangen Erfahrung in der Fertigung vor Ort erklärt dieser Leitfaden systematisch die Logik der Lederauswahl und das Wissen zur Pflege nach dem Kauf und hilft OEM-Käufern so, passendes Leder auszuwählen und häufige Pflegefehler zu vermeiden. Inhaltsverzeichnis:I. Zwei zentrale Perspektiven zum Verständnis von LederII. Passende Lederarten für verschiedene HandtaschenstileIII. Tägliche Pflegehinweise für LederhandtaschenIV. Vier wichtige Details, die Sie bei der Anforderung von Fabrikangeboten überprüfen solltenV. Häufig gestellte Fragen (FAQ)VI. Schlussfolgerung I. Zwei zentrale Perspektiven zum Verständnis von LederWir unterteilen Leder in zwei Hauptklassifizierungssysteme: die Kategorisierung nach natürlichen Hautschichten und die Kategorisierung nach Nachbehandlungsmethoden. Die Kombination dieser beiden Kriterien bestimmt gemeinsam die Lederqualität und das endgültige Erscheinungsbild der fertigen Handtaschen. 1. Klassifizierung nach der AusblendschichtVollnarbenlederTop-Grain-Leder wird aus der äußersten Narbenschicht der Tierhaut und einem Teil der darunterliegenden Faserschicht (Corium) hergestellt. Seine kompakte Faserstruktur sorgt für hervorragende Zugfestigkeit, Haltbarkeit, Flexibilität und Formstabilität und macht es zum Kernrohstoff für alle hochwertigen Lederwaren.Spaltleder Spaltleder bezeichnet die nach dem Spalten der obersten Narbenschicht verbleibende Faserschicht. Aufgrund seiner lockeren Faserstruktur ist es weniger robust, wenig haltbar und hat eine schwache natürliche Textur. Daher versehen Hersteller es üblicherweise mit einer PU- oder PVC-Beschichtung oder schleifen es mit Veloursleder-Finish, um Aussehen und Funktionalität zu verbessern. 2. Klassifizierung nach VerarbeitungsmethodeVollnarbenlederVollnarbenleder gilt als das hochwertigste Ledermaterial. Es behält die natürliche Narbenstruktur der Rohhaut nahezu vollständig und kommt ohne Schleifen oder Oberflächenkorrektur aus. Dadurch zeichnet es sich durch eine deutlich sichtbare Narbung, hervorragende Strapazierfähigkeit, optimale Atmungsaktivität und die Fähigkeit aus, mit der Zeit eine einzigartige Patina zu entwickeln. Jede Haut trägt individuelle natürliche Merkmale, wodurch jede fertige Tasche zu einem Unikat wird.Korrigiertes NarbenlederKorrigiertes Narbenleder wird hergestellt, indem das Oberleder leicht angeschliffen wird, um Oberflächenfehler zu entfernen, und anschließend ein gleichmäßiges künstliches Narbenmuster eingeprägt wird. Es zeichnet sich durch ein gleichmäßiges Oberflächenbild, zuverlässige Haltbarkeit und ein ausgewogenes Preis-Leistungs-Verhältnis aus, weshalb dieses Material bei den meisten Lederwaren der mittleren bis gehobenen Preisklasse, wie beispielsweise Aktentaschen, verwendet wird.Beschichtetes Spaltleder Beschichtetes Spaltleder wird hergestellt, indem eine dünne PU- oder PVC-Kunststofffolie auf Spaltleder aufgebracht und eine künstliche Narbung auf die Oberfläche geprägt wird. Es besteht im Wesentlichen aus Spaltleder und einer Kunststoffbeschichtung und stellt eine kostengünstige Option mit einheitlicher Optik dar. 3. Vergleich zwischen Top-Grain-Leder und VollnarbenlederViele Käufer verwechseln den logischen Zusammenhang zwischen Narbenleder und Vollnarbenleder; die folgende Tabelle verdeutlicht alle wesentlichen Unterschiede: VergleichsartikelVollnarbenlederVollnarbenlederDefinitionLeder, das aus der äußersten Narbenschicht der Tierhaut geschnitten wird.Premium-Unterkategorie von Vollnarbenleder, das seine natürliche Narbenoberfläche vollständig beibehältGehört zur obersten Fellschicht.✅ Ja✅ JaDie ursprüngliche natürliche Maserung beibehaltenNicht garantiert✅ Erhält die natürlichen Poren und die Maserung vollständig.OberflächenveredelungKann Schleifen, Ausbessern, Prägen oder dickes Beschichten umfassen.Minimale Verarbeitung; nur Färben und leichte SchutzausrüstungOptisches ErscheinungsbildGleichmäßige Textur, individuell anpassbare künstliche PrägemusterNatürliche Maserungsunterschiede; jedes Lederstück ist ein Unikat.HaltbarkeitGutAusgezeichnet, mit einer weitgehend intakten NaturfaserstrukturAtmungsaktivitätZiemlich gutVorgesetzterWeichheitSchwankt je nach Ausführungsart.Wird mit der Zeit weicher und entwickelt durch das Tragen eine natürliche Patina.LanglebigkeitHält bei regelmäßiger Pflege mehrere Jahre.Bleibt bei konsequenter Wartung jahrzehntelang funktionsfähig.PreisklasseMittleres bis gehobenes SegmentPremium-Segment mit höherem Stückpreis SYNBERRY Fertigungseinblicke:Wir empfehlen unseren Kunden, die sich weiterentwickeln, stets Vollnarbenleder. strukturierte LuxushandtaschenNatürliche Oberflächenvariationen sind keine Mängel, sondern charakteristische Merkmale, die jeder Tasche einen unersetzlichen, einzigartigen Wert verleihen. II. Passende Lederarten für verschiedene HandtaschenstileDie Auswahl des Leders darf nicht allein auf den Materialkosten basieren. Unterschiedliche Taschenformen und Nutzungsszenarien stellen unterschiedliche Anforderungen an das Leder. Daher fassen wir für Käufer folgende gezielte Auswahlregel zusammen: HandtaschenkategorieEmpfohlene LederqualitätKernvorteile des MatchingsLuxushandtaschen / Hochwertige Designer-Taschen für DamenVollnarbenlederEntwickelt mit der Zeit eine mehrschichtige Patina und steigert so den Produktwert.Business-Aktentaschen / Alltagstaschen für PendlerVollnarbenlederBehält eine stabile Silhouette bei, ist langlebig und kostengünstig.Lässige Umhängetaschen / Modische SilhouettenVollnarbenleder oder SpaltvelourslederGeschmeidige Haptik, vielfältiges Styling und flexibles GestaltungspotenzialFast-Fashion-Taschen / Werbegeschenke-HandtaschenSpaltlederNiedrige Produktionskosten bei gleichbleibender OberflächenbeschaffenheitReisetaschen / Große GepäckstückeVollnarben- oder dickes OberlederÄußerst abriebfest und entwickelt mit der Zeit einen Vintage-Charakter. III. Tägliche Pflegehinweise für LederhandtaschenEine standardisierte Kundenpflege kann die Lebensdauer einer Ledertasche erheblich verlängern. Gut gepflegte Lederwaren steigern die Kundenzufriedenheit und fördern die langfristige Markenbindung. Sie können die folgenden praktischen Hinweise auf Produktanhänger oder in individuellen Pflegebroschüren abdrucken. 1. Regelmäßige tägliche PflegegewohnheitenOberflächenstaub und leichten Schmutz regelmäßig mit einem weichen, trockenen Tuch abwischen.Wenn die Tasche nicht benutzt wird, stopfen Sie ihr Inneres mit säurefreiem Seidenpapier aus, um die ursprüngliche Form wiederherzustellen, und decken Sie die gesamte Tasche zur Aufbewahrung mit einem dafür vorgesehenen Staubbeutel ab.Lederwaren sollten stets vor direkter Sonneneinstrahlung, Wärmequellen und feuchter Umgebung geschützt werden. 2. Gezielte FleckenentfernungslösungenBei Wasserflecken überschüssige Feuchtigkeit sofort mit einem trockenen Tuch abtupfen und den Beutel zum natürlichen Lufttrocknen an einen kühlen, gut belüfteten Ort stellen; den Trocknungsprozess niemals mit Haartrocknern oder anderen Wärmequellen mit hoher Temperatur beschleunigen.Bei Ölflecken saugfähige Maisstärke gleichmäßig auf die betroffenen Stellen auftragen, über Nacht einwirken lassen, um das Fett aufzusaugen, und am nächsten Morgen die restliche Stärke vorsichtig abbürsten.Bei Produkten aus Spaltveloursleder sollten Sie zur Pflege ausschließlich professionelle Velourslederbürsten verwenden und direktes Schrubben mit Wasser unbedingt vermeiden. 3. Verbotene unzulässige OperationenDie Ledertasche darf nicht vollständig in Wasser gespült oder eingetaucht werden.Beschleunigen Sie den Trocknungsprozess nicht durch Haartrockner, Heizkörper oder andere Heizgeräte.Füllen Sie die Taschen nicht mit Zeitungspapier, da die Druckfarbe unter feuchten Bedingungen auf das Leder abfärbt und dauerhafte Flecken verursacht.  IV. Vier wichtige Details, die Sie bei der Anforderung von Fabrikangeboten überprüfen solltenViele Einkäufer schreiben in Angebotsanfragen lediglich „Lederhandtaschen“, was zu wiederholten Musterüberarbeitungen und einem erheblichen Zeitaufwand für die Mustererstellung führt. Die eindeutige Bestätigung der folgenden vier Schlüsselinformationen kann die Effizienz der OEM-Kommunikation deutlich verbessern. 1. Klare LederqualitätGeben Sie das genaue Ledermaterial an, ohne vage allgemeine Beschreibungen wie Vollnarbenleder, Oberleder oder Spaltleder. 2. Definierte LederstärkeGeben Sie konkrete Dickenangaben wie 0,8 mm oder 1,0 mm an, da dieser Parameter die Festigkeit, die strukturelle Stabilität und die Haptik der Tasche direkt beeinflusst. 3. Standard-FarbreferenzBitte geben Sie offizielle Pantone-Farbcodes oder physische Farbmuster für den Farbabgleich an. Physische Farbmuster sind deutlich genauer als digitale Bilder, da Abweichungen in der Bildschirmdarstellung die häufigste Ursache für Nacharbeiten an Mustern sind. SYNBERRY Einblick:Unsere Musterabteilung kann innerhalb von 5 bis 7 Werktagen exklusive Farbmuster für Kunden anfertigen. 4. Bestätigte OberflächenbeschaffenheitBitte geben Sie die Oberflächenveredelung an: Welches Prägemuster ist gewünscht (z. B. Kieselstruktur, Kreuzstruktur)? Matte oder glänzende Oberfläche? V. Häufig gestellte Fragen (FAQ)Frage 1: Wie kann ich die Qualität von Ledermustern vor dem Start der Massenproduktion überprüfen?A: Sie müssen die Weichheit und Haptik des Leders manuell prüfen, die Dichte der inneren Faserschichten beobachten und die Haftfestigkeit der Oberflächenbeschichtung kontrollieren. Wir empfehlen, einen vollständigen Referenzmustersatz mit Lederproben, Farbmustern und passenden Metallbeschlägen zu erstellen und zu archivieren. Dieser dient als einheitlicher Prüfstandard für die Serienproduktion. Frage 2: Warum gibt es geringfügige Farbabweichungen zwischen Vorproduktionsmustern und Serienprodukten?A: Leder ist ein Naturprodukt, daher nehmen verschiedene Lederpartien die Farbe unterschiedlich auf; Schwankungen der Umgebungstemperatur und Luftfeuchtigkeit beeinflussen die Farbstoffaufnahme ebenfalls. SYNBERRY archiviert Standardfarbkarten für jede Produktionscharge und kontrolliert Farbabweichungen streng innerhalb handelsüblicher Grenzen. Frage 3: Welchen Qualifikationen sollte ich als Markeninhaber Priorität einräumen?A: Abgesehen von der Fabrikgröße und Produktionskapazität sollte der Fokus auf Folgendem liegen: Zertifizierung nach ISO 9001 für Qualitätsmanagementsysteme und BSCI-Audit zur Einhaltung sozialer StandardsDiese beiden Zertifizierungen belegen, dass das Werk internationale Standards in Bezug auf Qualitätskontrolle, Arbeitsschutz und Umweltauflagen erfüllt. Frage 4: Wie lange dauert die Mustererstellung für OEM-Lederhandtaschen normalerweise?A: Die Musterentwicklung dauert nach Designbestätigung 7 bis 14 Werktage; individuelle Prägungen oder komplexe Strukturdesigns verlängern den Zyklus geringfügig. Der internationale Musterversand benötigt zusätzlich 3 bis 5 Werktage, und die genaue Lieferzeit hängt von der Komplexität der Produktanpassung ab. Frage 5: Gibt es neben dem traditionellen Tierleder umweltfreundliche, innovative Alternativen?A: Ja. Zahlreiche etablierte Marken übernehmen diese Funktion. biobasierte Ledermaterialien Hergestellt aus Maisfasern, Kork und Ananasblattfasern. Diese nachhaltigen Materialien weisen eine geringere CO₂-Bilanz auf, entsprechen den Nachhaltigkeitstrends des europäischen und amerikanischen Marktes und schaffen einzigartige Alleinstellungsmerkmale für Marken. Frage 6: Wie behandelt man eine mit Regenwasser durchnässte Lederhandtasche?A: Tupfen Sie Oberflächenfeuchtigkeit sofort mit einem sauberen, weißen Baumwolltuch ab, anstatt stark zu reiben, da dies Wasserflecken tief in die Lederfasern drückt. Hängen oder legen Sie die Tasche flach an einen kühlen, gut belüfteten Ort, damit sie vollständig an der Luft trocknen kann. Verwenden Sie niemals Heißluftgebläse oder direkte Sonneneinstrahlung, um den Trocknungsprozess zu beschleunigen. Tragen Sie nach dem vollständigen Trocknen eine dünne Schicht Lederpflegecreme auf, um das Leder zu pflegen. Frage 7: Können kleinere Kratzer auf Lederoberflächen repariert werden?A: Leichte Kratzer lassen sich durch sanftes Massieren mit den Fingerspitzen glätten; die Reibungswärme aktiviert das natürliche Lederöl und kaschiert so oberflächliche Abnutzungsspuren. Tiefe Kratzer erfordern eine professionelle Lederauffrischungscreme zur gezielten Ausbesserung. Testen Sie die Reparaturpaste unbedingt an einer unauffälligen Stelle am Taschenboden, um die Farbübereinstimmung zu prüfen, bevor Sie die Vorderseite behandeln. Frage 8: Helle Ledertaschen bekommen leicht Flecken. Wie kann man das Abfärben verhindern und beheben?A: Vorbeugen ist besser als Heilen. Vermeiden Sie längeren Kontakt zwischen hellem Leder (weiß, beige, rosa) und dunklen Stoffen, insbesondere Denim, um ein Abfärben durch Reibung zu verhindern. Verwenden Sie täglich ein spezielles Anti-Abfärbe-Spray. Sollte es dennoch zu Abfärbungen kommen, wischen Sie die betroffenen Stellen sofort mit Lederreiniger und einem weichen Tuch in sanften, kreisenden Bewegungen ab. Falls sich die Flecken nicht vollständig entfernen lassen, wenden Sie sich an ein Fachgeschäft für Lederpflege. Frage 9: Wie häufig sollten Verbraucher ihre Lederhandtaschen pflegen?A: Die Pflegeintervalle hängen von der Nutzungshäufigkeit ab. Taschen, die täglich für den Arbeitsweg genutzt werden, benötigen alle zwei bis drei Monate eine gründliche Pflege, während Taschen, die nur gelegentlich verwendet werden, nur alle sechs Monate gepflegt werden müssen. Eine einfache Regel: Verschwinden leichte Fingerabdrücke nicht innerhalb weniger Sekunden nach dem Verreiben, fehlt dem Leder das natürliche Öl und es benötigt umgehend eine Pflegebehandlung. Regelmäßige Pflege kann die weiche Textur und den dezenten Glanz des Leders dauerhaft erhalten. VI. SchlussfolgerungDie Wahl des richtigen Leders ist eine strategische Geschäftsentscheidung. Das teuerste Material ist nicht immer für Ihre Marke geeignet, und die günstigste Option garantiert keine Wettbewerbsfähigkeit. Entscheidend ist, dass das Leder zu Ihrer Markenpositionierung, Ihren Zielgruppen und den Anwendungsszenarien Ihres Produkts passt. Die Wahl des richtigen Leders ist nur die halbe Miete für den Markenerfolg. Ebenso entscheidend ist es, Endkunden in der korrekten Lederpflege anzuleiten. Selbst Premiumleder wird nach Jahren der Vernachlässigung stumpf, trocken und rissig, während Leder der Einstiegsklasse bei konsequenter Pflege jahrzehntelang halten kann. Deshalb gehen wir oben so ausführlich auf systematische Pflegehinweise ein – der Ruf einer Marke basiert oft auf diesen kleinen, aber wichtigen Details im Kundenerlebnis. Mit über 30 Jahren Erfahrung in der OEM-Handtaschenherstellung bietet SYNBERRY Markenpartnern umfassende Lederlösungen. Diese beinhalten die professionelle Materialauswahl, die Entwicklung individueller Muster und eine stabile Serienproduktion mit ausgewogener Kosten- und Qualitätskontrolle. Wir entwerfen außerdem exklusive Pflegehinweise, bedruckte Anhänger und leicht verständliche Pflegeanleitungen, die auf jedes Taschenmodell zugeschnitten sind, damit Kunden direkt beim Kauf die richtigen Pflegemaßnahmen kennen. Falls Sie bereits fertige Produktkonzepte oder Designskizzen haben, senden Sie diese bitte an unser technisches Team. Wir bieten Ihnen innerhalb von ein bis zwei Werktagen eine kostenlose Lederpassformulierung und einen Kostenvoranschlag an. Kontakt SYNBERRY Kontaktieren Sie uns noch heute, um Ihr Projekt für Lederhandtaschen zu besprechen. Wir helfen Ihnen bei der Auswahl der idealen Ledermaterialien und geben Ihnen zuverlässige Pflegehinweise für Ihre Taschenkollektion.    Autor       
  • Was versteht man unter der Konstruktion von Rucksack-Rückenplatten?
    Was versteht man unter der Konstruktion von Rucksack-Rückenplatten? Jul 22, 2026
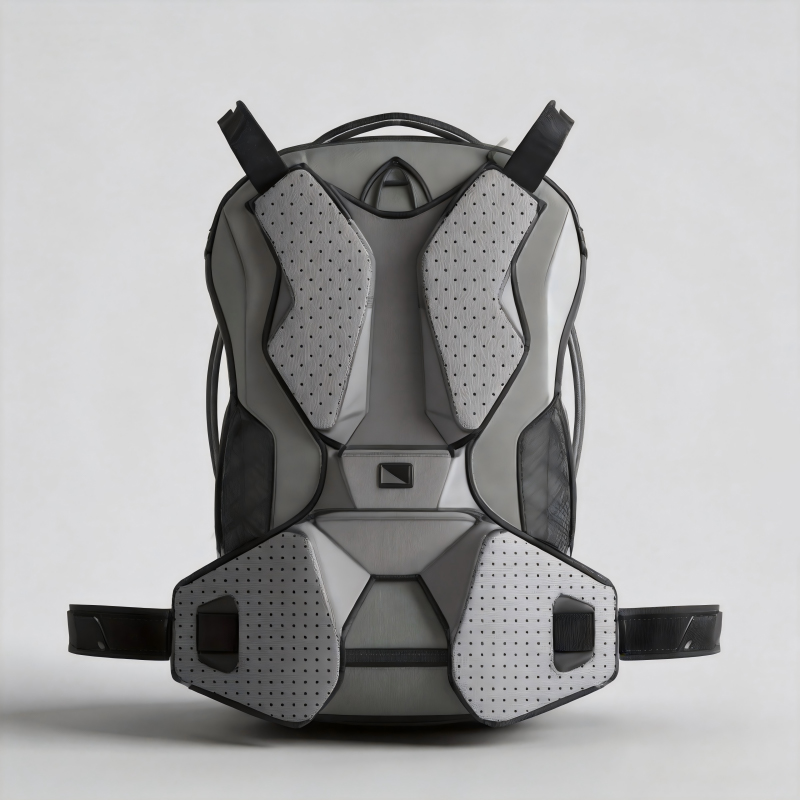
     Die Entwicklung von Rucksackrückenpaneelen ist ein systematischer Design- und Entwicklungsprozess, der sich auf die Struktur, die Materialien und das Belüftungssystem des Rückenpaneels konzentriert. Ziel ist es, ein optimales Gleichgewicht zwischen drei wesentlichen Leistungsfaktoren zu erreichen: Stabilität, ergonomische Passform und Atmungsaktivität.Ein Rucksack mag aus hochwertigen Materialien gefertigt sein, leichtgängige Reißverschlüsse haben und gut aussehen – doch wenn sich das Rückenteil warm anfühlt, steif ist oder am Rücken klebt, werden die meisten ihn wohl kein zweites Mal benutzen. Im Alltag ist das Rückenteil der erste Teil des Rucksacks, den man spürt. Es entscheidet darüber, ob sich der Rucksack leicht oder schwer, atmungsaktiv oder schweißtreibend, stützend oder belastend anfühlt. Deshalb werden manche Rucksäcke für ihren ganztägigen Tragekomfort gelobt, während andere schon nach 20 Minuten zu Schulter- und Rückenschmerzen führen.Die Entwicklung einer optimalen Rückenplatte ist alles andere als einfach. Eine auf stärkere Unterstützung ausgelegte Rückenplatte ist oft steifer und weniger atmungsaktiv. Wird hingegen die Belüftung priorisiert, kann dies die Stabilität beeinträchtigen und dazu führen, dass sich die Rückenplatte bei längerem Tragen verformt oder gar zusammenfällt. Nur durch die kontinuierliche Optimierung von Konstruktion, Materialkombinationen und Schichtaufbau können Hersteller eine Rückenplatte entwickeln, die ein ausgewogenes Tragegefühl bietet.Als OEM/ODM-Rucksackhersteller mit über 30 Jahren Erfahrung betrachten wir die Entwicklung von Rückenpaneelen seit jeher als einen der wichtigsten Aspekte der Rucksackentwicklung. Durch die kontinuierliche Optimierung unserer Lösungen hinsichtlich der drei Kernfunktionen – Stützkraft, Atmungsaktivität und ergonomische Passform – unterstützen wir Marken bei der Entwicklung von Rucksäcken, die nachweislichen Komfort, zuverlässige Leistung und durchweg positives Feedback von Nutzern bieten. InhaltsverzeichnisWas ist ein Rucksack-Rückenteil?Die drei technischen Kernaspekte der RückwandkonstruktionArten von RucksackrückenplattenstrukturenWie man Schaumstoffmaterialien für Rucksackrückenwände auswähltWie man Kontaktschichtmaterialien auswähltWie Luftkanäle die Leistung der Rückwand verbessernFallstudie: Typische Architekturen von RückwandsystemenVom Design zur Serienproduktion: Grundlagen der Qualitätskontrolle für RückwandsystemeDienstleistungen, die wir für OEM-Kunden anbietenHäufig gestellte Fragen (FAQ) 1. Was ist ein Rucksack-Rückenteil?Die Rückenplatte eines Rucksacks ist die tragende Schicht, die am Rücken des Trägers anliegt und sich zwischen dem Träger und dem Inhalt des Rucksacks befindet. Sie bestimmt, wie die Last auf dem Rücken verteilt wird, wie Wärme abgeleitet wird und wie stabil der Rucksack während der Bewegung bleibt.Ist die Rückenpartie schlecht konstruiert, können scharfe Kanten eines Laptops oder harte Buchecken unangenehm auf den Rücken drücken. Schnell können sich Hitze und Schweiß stauen, wodurch der Rücken heiß und unbequem wird, und die Schultergurte können einschneiden und den Tragekomfort beeinträchtigen.  2. Die drei technischen Kernaspekte der Rückwandkonstruktion 2.1 Unterstützung: Von konzentriertem Druck zu gleichmäßiger LastverteilungDer menschliche Rücken ist nicht flach. Die Wirbelsäule wölbt sich nach vorn, die Schulterblätter sind nach außen gewölbt und der untere Rücken ist nach innen gekrümmt. Unter Last kann jeder starre Gegenstand im Rucksack – wie beispielsweise die Ecke eines Laptops, der Einband eines Buches oder eine Powerbank – Druckstellen am Rücken des Trägers verursachen.Die wichtigste Aufgabe bei der Entwicklung eines Rucksackrückenpanels besteht darin, die punktuellen Druckpunkte durch die elastische Verformung der Schaumstoffschichten in einen gleichmäßig verteilten Flächendruck umzuwandeln. Dies verbessert den Tragekomfort deutlich, da die punktuelle Belastung des Rückens reduziert wird.Ein Schlüsselaspekt ist hierbei die Kompressionskurve des Schaumstoffs. Ein idealer Rückenpolsterschaum sollte bei leichter Belastung weich bleiben und sich angenehm an den Rücken des Benutzers anpassen, bei mittlerer Belastung allmählich fester werden, um strukturelle Unterstützung zu bieten, und auch bei schwerer Belastung ausreichend dick bleiben, ohne durchzudrücken.Um diese Leistungsfähigkeit zu erreichen, ist in der Regel eine mehrschichtige Schaumstoffkonstruktion erforderlich, anstatt nur ein einzelnes dickes Schaumstoffstück zu verwenden. Ein gängiger Ansatz in der Konstruktion besteht darin, eine äußere Schaumstoffschicht mit geringer Dichte für Weichheit und Komfort mit einer inneren Schaumstoffschicht hoher Dichte für strukturelle Unterstützung zu kombinieren. Dadurch bietet die Rückenlehne sowohl Dämpfung als auch Stabilität unter verschiedenen Belastungsbedingungen. 2.2 Ergonomische Passform: Das Geheimnis eines stabilen RucksacksDas zweite Konstruktionsziel einer Rucksackrückseite ist die Verhinderung von Verdrehungen und Zugkräften nach hinten. Beim Gehen, Drehen oder Treppensteigen erzeugt die Trägheit des Inhalts Bewegungen und Verlagerungskräfte. Ist die Rückenplatte zu weich, neigt der Rucksack dazu, nach hinten und unten durchzuhängen, wodurch die Schultergurte zusätzlich belastet werden und letztendlich Schulterermüdung entsteht.Eine gut konstruierte Rückenplatte muss ausreichend Stabilität in Längsrichtung aufweisen. Sie sollte in vertikaler Richtung weich und dämpfend bleiben, um Druck abzufangen, während sie in horizontaler Richtung formstabil bleibt und Verformungen widersteht. Diese Balance sorgt für einen stabilen Sitz des Rucksacks am Rücken, minimiert unerwünschte Bewegungen und erhöht den Tragekomfort. 2.3 Atmungsaktivität: Luftzirkulation ist mehr als nur ein paar Schlitze schneidenDer Rücken ist eine der wichtigsten Körperregionen zur Wärmeableitung. Wenn die Rückenplatte eines Rucksacks vollständig am Rücken des Trägers anliegt, entsteht ein … Mikroklima An der Kontaktfläche – wo die Temperatur steigt, die Luftfeuchtigkeit gesättigt ist und die Luftzirkulation zum Erliegen kommt – dient ein Luftstromkanal nicht nur dazu, die Rückwand moderner aussehen zu lassen, sondern einen kontinuierlichen Luftaustausch zu gewährleisten.Luftkanäle weisen jedoch eine kontraintuitive Eigenschaft auf: Die Tiefe ist wichtiger als die Breite. Flache Kanäle (2–3 mm) werden unter Last nahezu vollständig zusammengedrückt und verlieren dadurch ihre Belüftungsfunktion. Im Gegensatz dazu bleiben tiefere Kanäle (5–8 mm) in Kombination mit strukturierten, erhabenen Rippen auch unter hoher Last offen und gewährleisten so einen effektiven Luftstrom.Dies erklärt, warum sich viele Rucksäcke, die scheinbar über Belüftungskanäle verfügen, bei tatsächlichem Gebrauch dennoch heiß und verschwitzt anfühlen – die Luftkanäle haben aus technischer Sicht versagt.Wie lassen sich also diese drei technischen Ziele – Unterstützung, ergonomische Passform und Atmungsaktivität – in einem einzigen Rückenteil erreichen?In den folgenden Abschnitten werden wir die Kernelemente der Rückenplattenkonstruktion Schritt für Schritt erläutern und dabei auf strukturelle Designs, Materialauswahl und die Konstruktion von Luftkanälen eingehen, um Ihnen die technischen Details hinter der Entwicklung einer leistungsstarken Rucksack-Rückenplatte zu verdeutlichen. 3. Arten von RucksackrückenplattenstrukturenBasierend auf den drei oben genannten technischen Dimensionen lassen sich die auf dem Markt erhältlichen Rucksackrückenplatten im Allgemeinen in vier Strukturtypen einteilen:StrukturtypKernmerkmaleDruckmanagementWärme- und FeuchtigkeitsmanagementDynamische StabilitätTypische AnwendungenFlache, gepolsterte RückenplatteEinlagiger Schaumstoff mit StoffauskleidungBasicArmSchwachLeichte Rucksäcke, KinderrucksäckeGerillte Schaumstoff-RückwandGeformte oder geschnitzte LüftungskanäleGutMäßigMäßigAlltagsrucksäcke, SchultaschenRückwand mit zonierter UnterstützungMehrschichtiger Schaumstoff mit zonierter UnterstützungExzellentGutGutReiserucksäcke, Laptop-RucksäckeRückwand mit hängendem RahmenGespanntes Netz mit starrem RahmenGutExzellentExzellentOutdoor-Rucksäcke, WanderrucksäckeAuswahlempfehlungen: Teurer ist nicht immer besser – die richtige Wahl hängt vom Verwendungszweck ab.Leichte Rucksäcke und Kinderrucksäcke transportieren im Allgemeinen relativ leichte Lasten, daher ein flache, gepolsterte Rückenplatte Diese Konstruktion erfüllt die Leistungsanforderungen. Zudem trägt sie zur Kostenkontrolle in der Fertigung bei und vermeidet unnötige Bauteile, die das Gewicht des Rucksacks erhöhen würden.Alltagsrucksäcke und Schultaschen erfordern ein ausgewogenes Maß an Stützkraft und Atmungsaktivität. gerillte Schaumstoff-Rückwand bietet das beste Verhältnis zwischen Leistung und Kosten und ist damit die kostengünstigste Lösung für diese Anwendungen.Reise-Laptop-Rucksäcke Sie sind oft so konzipiert, dass sie ein oder zwei Laptops sowie andere Alltagsgegenstände transportieren können, was zu einer höheren Gesamtlast führt. zonierte Stützrückwand Durch den Schaumstoff mit unterschiedlichen Dichten passt er sich besser den natürlichen Konturen des Rückens des Benutzers an, verteilt den Druck gleichmäßiger und verbessert den Tragekomfort bei schwereren Lasten.Outdoor-Wanderrucksäcke sind typischerweise für das Tragen über lange Strecken ausgelegt und können oft Lasten von mehr als … tragen. 10 kg (22 Pfund)Diese Rucksäcke erfordern höchste Atmungsaktivität und dynamische Stabilität. Nur ein Rückwand mit abgehängtem Rahmen kann auch unter hoher Belastung einen offenen Belüftungskanal aufrechterhalten und gleichzeitig durch einen starren Innenrahmen das Gewicht effizient auf Hüfte und Taille verlagern, wodurch die Belastung von Schultern und Rücken deutlich reduziert wird.  4. Auswahl von Schaumstoffmaterialien für RucksackrückenwändeIm Bereich der Rückwandkonstruktion Bei der Materialauswahl geht es nicht um die Wahl eines einzelnen Materials, sondern um die Entwicklung eines mehrschichtigen Systems, in dem verschiedene Materialien zusammenwirken, um die gewünschte Leistung zu erzielen. Im Folgenden werden die wichtigsten Materialien moderner Rückwandsysteme aufgeführt. und ihren jeweiligen Ingenieursrollen. 4.1 EVA (Ethylen-Vinylacetat)Funktion: Strukturelle StützschichtEigenschaftenGeschlossenzellige Struktur, wasserabweisend, thermoformbar, ausgezeichnete Formbeständigkeit und schnelle Rückfederung.Wichtige ParameterDichte (35–60 kg/m³); Härte (Asker C 25–65)Technische ÜberlegungenBei einer Dichte unter 30 kg/m³ neigt das Material nach längerem Gebrauch eher zu übermäßiger, bleibender Druckverformung. Umgekehrt führt eine Dichte über 60 kg/m³ zu einer übermäßigen Steifigkeit des Schaumstoffs, wodurch seine Dämpfungseigenschaften deutlich reduziert werden.  4.2 PU-Schaum (Polyurethanschaum)FunktionKomfortpolsterungsschichtEigenschaftenOffenzellige Struktur, weich und elastisch, mit einer erstklassigen Haptik.Potenzielles RisikoMinderwertiger PU-Schaum hat einen hohen Druckverformungsrest, was bedeutet, dass er zu dauerhaften Verformungen neigt und bereits nach 2–3 Monaten regelmäßiger Nutzung merklich zusammenbrechen kann.Technische Überlegungen: PU-Schaum sollte mit einer strukturellen Stützschicht aus EVA kombiniert werden, um das optimale Gleichgewicht zwischen lasttragender Unterstützung und langfristigem Tragekomfort zu erreichen.  4.3 NeoprenFunktionHochwertige Komfortschicht / stoßdämpfende SchichtEigenschaften: Geschlossenzellige Struktur, wasserabweisend, weich und hochelastisch mit exzellenten Rückpralleigenschaften.Einschränkungen: Speichert naturgemäß Wärme, was bei Verwendung als flache Kontaktfläche zu schlechter Atmungsaktivität führt.Technische ÜberlegungenNeopren sollte stets mit Belüftungskanälen und atmungsaktivem Netzgewebe kombiniert werden. Es eignet sich am besten als Komfortschicht und weniger als strukturelle Stützschicht.  5. Auswahl der KontaktschichtmaterialienDie Schaumstoffschichten und die Luftkanalstruktur lösen die Probleme der Stützung und Belüftung. Die direkte Schnittstelle zwischen der Rückenplatte des Rucksacks und der Haut des Trägers – die Kontaktschicht—bestimmt, ob Schweiß schnell abtransportiert werden kann, ob die Reibung angenehm bleibt und ob das Material nach längerem Gebrauch Knötchenbildung oder Verformungen entwickelt.Die Wahl der falschen Kontaktschicht kann alle in den vorangegangenen Phasen geleisteten Entwicklungsarbeiten zunichtemachen.MaterialartKernmerkmaleEmpfohlenes Gewicht / DickeGeeignete Anwendungsbereiche3D-Abstandsgewebe (Sandwich-Netzgewebe)Zwei Lagen Netzgewebe, die durch vertikale Monofilamentstrukturen verbunden sind, sorgen für Feuchtigkeitstransport, Schweißregulierung, Stoßdämpfung und Atmungsaktivität.250–700 g/m², Dicke: 2–8 mmDie bevorzugte universelle Wahl, die mehr als 90 % der Rucksackkategorien abdeckt.Vogelaugengewebe / KettengewirkLeicht, atmungsaktiv und kostengünstig120–180 g/m²Leichte, lässige Rucksäcke und Taschen, die für den kurzfristigen Sommereinsatz konzipiert sindDas gleiche Material wie der Hauptteil des RucksacksSchafft einen einheitlichen visuellen Stil und wahrt die MarkenidentitätBasierend auf den Spezifikationen des RucksackkörperstoffsModisch orientierte Rucksäcke und Designs, die die ästhetische Gesamtintegration betonen. Praktische Empfehlungen:Bei funktionalen Rucksäcken sollte 3D-Abstandsgewebe Priorität haben. (mit einem Gewicht von ≥350 g/m²Netzgewebe in diesem Gewichtsbereich gewährleisten ausreichend dreidimensionalen Raum und verhindern, dass die Rückenplatte unter Belastung direkt gegen den Rücken des Trägers drückt. Dadurch wird sichergestellt, dass Feuchtigkeitsmanagement und Dämpfungseigenschaften den Anforderungen des täglichen, längeren Tragens gerecht werden.Für leichte FreizeitrucksäckeVogelaugengewebe ist eine geeignete Wahl. Es bietet ausreichende Atmungsaktivität und trägt gleichzeitig dazu bei, sowohl die Herstellungskosten als auch das Gesamtgewicht des Rucksacks zu reduzieren.Für modische Rucksäcke, die Wert auf einen einheitlichen Gesamtstil legen.Das Hauptmaterial kann direkt als Kontaktschicht verwendet werden. In diesem Fall empfiehlt es sich, atmungsaktive Stoffe zu wählen, um den Tragekomfort nicht zu stark zu beeinträchtigen.  6. Wie Luftkanäle die Leistung der Rückwand verbessern 6.1 Was sind Belüftungskanäle in der Rückenplatte eines Rucksacks?Die Belüftungskanäle sind keine dekorativen Rillen. Es handelt sich um sorgfältig konstruierte Luftstromwege, die die Schweißbildung reduzieren, die Hauttemperatur senken und die Luftzirkulation auch bei schwerer Beladung des Rucksacks aufrechterhalten sollen.Es gibt zwei Arten von Luftstrommechanismen:Passive Luftzirkulation: Entsteht durch Gehbewegungen und natürliche Körperwärmekonvektion.DruckentlastungsluftstromBei Laständerungen wird Druckluft durch die Kanäle nach außen gedrückt und strömt beim Druckabfall wieder in das System ein. 6.2 Grundlegende LuftstromkanalstrukturenKanaltypBeschreibungLeistungsniveauVertikale NutenGerade vertikale LuftkanäleGutHorizontale NutenSeitliche LuftströmungswegeMäßigWirbelsäulenentlastungskanalZentraler Spalt zur Druckentlastung entlang der Wirbelsäule.Sehr gutMehrzonen-RippenstrukturErhöhte Schaumstoffrippen kombiniert mit offenen BelüftungsschlitzenExzellentFür die meisten kommerziellen OEM-Projekte, ein Entlastungskanal für die Wirbelsäule kombiniert mit seitlichen Luftkanälen kann eine hohe Leistung erbringen, ohne übermäßige Herstellungskosten zu verursachen.   6.3 Der „kritische Punkt“ der LuftkanaltiefeLuftkanäle sind nicht generell besser, wenn sie tiefer sind. Sie müssen eine bestimmte kritische Tiefe überschreiten, um ihre Belüftungsfunktion unter Last aufrechtzuerhalten. Basierend auf Lasttestdaten:LastbereichMinimale effektive LuftkanaltiefeEmpfohlene Luftkanaltiefe3–5 kg3 mm4–5 mm5–8 kg4 mm5–6 mm8–12 kg5 mm6–8 mm12 kg+6 mm8–12 mm 7. Fallstudie: Geschichteter Aufbau eines Rucksack-RückenteilsystemsDie Rückenplatte eines speziell entwickelten Rucksacks besteht nicht aus einem einzigen Materialstück, sondern aus mehreren Schichten, in denen verschiedene Komponenten zusammenwirken. Nachfolgend ist der typische Schichtaufbau eines Reiserucksacks dargestellt:Schicht 1 (Hautkontaktschicht):3D-Abstandsgewebe, 5 mm Dicke, 450 g/m²↓ Funktion:Feuchtigkeitstransport, verringerte Hautreibung und Aufrechterhaltung offener Luftkanäle.Schicht 2 (Komfortschicht):3 mm PU-Schaum, Dichte: 30 kg/m³↓ Funktion:Bietet ein weiches Tastgefühl und verteilt den Druck lokal.Schicht 3 (Luftströmungsstrukturschicht):8 mm EVA, Dichte: 45 kg/m³, mit geformten, erhabenen Rippen und Belüftungskanälen↓ Funktion:Schafft Luftstromwege und bietet die primäre strukturelle Unterstützung.Schicht 4 (Grundschicht der Rückseite):Futterstoff oder Verbundmaterial↓ Funktion:Schützt die Schaumstoffschichten und sorgt durch die Nahtkonstruktion für eine stabile Verbindung mit dem Hauptteil des Rucksacks.Erfahrungsaustausch in der Fertigung:Mehrschichtige Konstruktionen sind nicht einfach nur das nacheinander Verkleben verschiedener Materialien. Der Laminierungsprozess zwischen den einzelnen Schichten beeinflusst das Tragegefühl unmittelbar.Bei Rückenpolstern mit mehrzoniger Unterstützung muss die Positionierung und Ausrichtung der Schaumstoffkomponenten unterschiedlicher Dichte im Vorfeld sorgfältig kontrolliert werden. Dies beugt Verschiebungen und Verformungen nach dem Formen vor und gewährleistet, dass jede Stützzone exakt den verschiedenen Druckverteilungsbereichen des menschlichen Rückens entspricht.  8. Vom Design zur Serienproduktion: Grundlagen der Qualitätskontrolle für Rückwandsysteme 8.1 Phase der Musterfreigabe vor ProduktionsbeginnPrüfung der Schaumdichte:Prüfen Sie, ob die Härte und Dicke des Schaumstoffs innerhalb von ±5 % der vorgegebenen Zielwerte liegen, um die Übereinstimmung mit den Konstruktionsanforderungen sicherzustellen.Messung der Luftkanaltiefe:Prüfen Sie die Luftkanaltiefe im unbelasteten Zustand, um die Formgleichmäßigkeit sicherzustellen. Führen Sie anschließend eine Belastungsprüfung durch, um die effektive Arbeitstiefe unter Druck zu messen und sicherzustellen, dass die Kanäle die erforderliche Mindesteffektivtiefe gemäß den Leistungsstandards beibehalten.Gesamttragetest:In der Musterfreigabephase sollten Rucksäcke von Nutzern mit unterschiedlichen Körperformen und realistischer Beladung getestet werden. Ziel ist es, alltägliche Nutzungsszenarien zu simulieren und potenzielle Probleme wie punktuelle Druckstellen, konzentrierten Tragekomfort oder eine unzureichende Passform zu identifizieren.Sollten Komfort- oder Leistungsprobleme auftreten, sind umgehend Anpassungen an der Schaumstoffdichteverteilung oder der Konstruktion vorzunehmen. Erst wenn das freigegebene Muster die Konstruktionsanforderungen vollständig erfüllt, darf das Produkt in Serienproduktion gehen. 8.2 MassenproduktionsphaseWährend der Serienproduktion müssen alle Parameter, die während der Vorproduktionsmusterfreigabephase bestätigt wurden, strikt eingehalten werden. Zur Sicherstellung einer gleichbleibenden Qualität werden Chargenkontrollen durchgeführt.Zuerst erfolgt die Wareneingangskontrolle.Bei jeder eingehenden Charge Schaumstoffmaterialien müssen Härte und Dicke geprüft werden, um eine gleichbleibende Qualität zu gewährleisten. Dadurch werden Qualitätsschwankungen in der Serienproduktion aufgrund von Unterschieden zwischen den Materialchargen vermieden. Die Materialien der Kontaktschicht sollten zudem stichprobenartig auf Gewicht und Dicke geprüft werden, um sicherzustellen, dass sie die geforderten Spezifikationen erfüllen.Zweitens erfolgt die Inspektion während des Formgebungsprozesses.Die Hersteller sind verpflichtet, während der gesamten Produktion vollständige Prozessinspektionen durchzuführen, um sicherzustellen, dass jeder Fertigungsschritt den festgelegten Prozessanforderungen entspricht.Zum Schluss erfolgt die Endkontrolle und Probenahme des fertigen Produkts.Gemäß dem AQL-Standard 1.5/4.0 werden Stichproben aus fertig genähten Rucksäcken nach dem Zufallsprinzip für eine Sicht- und Funktionsprüfung ausgewählt, einschließlich:Gesamte Planheit der RückwandGleichmäßigkeit der LuftstromkanaltiefeHaftfestigkeit zwischen den verschiedenen Schichten, einschließlich der Frage, ob Probleme wie Delamination, Haftungsversagen oder Schichtverschiebungen vorliegenDarüber hinaus sollten an ausgewählten Mustern Belastungsversuche durchgeführt werden, um sicherzustellen, dass die Rückwand unter Langzeitbelastung keine signifikanten Einstürze, Leistungseinbußen oder andere strukturelle Mängel aufweist. Dies trägt dazu bei, dass fehlerhafte Produkte nicht in den Markt gelangen. 8.3 Empfohlene Parameter-Checkliste für OEM-BestellungenParameterkategorieSpezielle ArtikelSchaumstoffspezifikationenMaterialart, Dicke, Dichte, Härte, FarbeLuftkanalspezifikationenLayoutmuster, Tiefe, Breite, Abstand der erhabenen Rippen, FormgebungsverfahrenMaschenspezifikationenDicke, Gewicht (g/m²), Faserzusammensetzung, Farbe, ob eine Anti-Pilling-Behandlung angewendet wurdeLaminierungsprozessVerbindungsmethode, Klebstoffart 9. Dienstleistungen, die wir für OEM-Kunden anbietenSYNBERRY ist spezialisiert auf die systematische Forschung und Entwicklung von Rückenplatten für Rucksäcke. Dank unserer über 30-jährigen Erfahrung in der Rucksackherstellung bieten wir Markenherstellern mit unterschiedlichen Positionierungen und Anwendungsbereichen umfassende technische Unterstützung während des gesamten Entwicklungsprozesses.Entwicklung mit niedriger Mindestbestellmenge (normalerweise ab 300–500 Stück, abhängig von der Komplexität des Rucksackdesigns)Kostenlose Beratung zur TragwerksplanungAuswahl der Schaumstoffdichte nach KundenwunschEntwicklung von LuftkanalformenSchnelle Probenahme (in der Regel 7–15 Tage)Vergleichsmuster mit unterschiedlichen KomfortniveausKonsistenzkontrolle in der MassenproduktionFalls Sie individuelle Wünsche bezüglich der Rückenpartie Ihres Rucksacks haben, zögern Sie bitte nicht, uns zu kontaktieren. Kontaktieren Sie uns Sie können uns jederzeit kontaktieren, um die Details Ihres konkreten Projekts zu besprechen. Häufig gestellte FragenFrage 1: Führt eine dickere Schaumstoffpolsterung der Rückenpartie immer zu höherem Komfort?A: Nicht unbedingt. Zu dicker Schaumstoff kann das Gewicht und das Volumen des Rucksacks erhöhen, und wenn die Schaumstoffdichte nicht optimal abgestimmt ist, kann dickerer Schaumstoff sogar eher zum Zusammenfallen neigen. Entscheidend ist die abgestimmte Gestaltung von Schaumstoffdicke, -dichte und Belüftungskanälen. Frage 2: Warum fühlt sich das Testmodell beim Tragen angenehm an, die in Serie gefertigten Rucksäcke hingegen sind zu steif?A: Die häufigsten Ursachen sind Schwankungen in der Schaumstoffhärte oder Unregelmäßigkeiten im Laminierprozess. Es ist wichtig, sicherzustellen, dass die Schaumstoffhärte innerhalb des vorgegebenen Toleranzbereichs bleibt und während der Freigabephase der Vorserienmuster Druckprüfungen durchzuführen. Frage 3: Sind Neopren-Rückenpaneele für den Sommereinsatz geeignet?A: Reine, flache Neopren-Rückenplatten sind für den Sommer nicht ideal, da Neopren naturgemäß Wärme speichert. In Kombination mit einer EVA-Stützschicht, atmungsaktiven Luftkanälen und 3D-Mesh können Neopren-Rückenplatten jedoch auch bei sommerlichen Bedingungen für ein angenehmes Tragegefühl sorgen. Frage 4: Wie tief müssen die Luftkanäle sein, um effektiv zu funktionieren?A: Für Rucksäcke für den täglichen Gebrauch (5–8 kg Zuladung) wird eine Tiefe von 5–6 mm empfohlen. Für Reiserucksäcke (8–12 kg Zuladung) werden 6–8 mm empfohlen. Für Outdoor-Rucksäcke (ab 12 kg Zuladung) werden 8–12 mm empfohlen.Die wichtigste Voraussetzung ist, dass nach der Belastungsprüfung die verbleibende effektive Luftkanaltiefe nicht weniger als 70 % der ursprünglichen Tiefe betragen darf. Frage 5: Wie sollte das GSM des 3D-Netzes ausgewählt werden?A:Schulrucksäcke: 250–350 g/m²Reiserucksäcke: 350–500 g/m²Outdoor-/Sportrucksäcke: 500–700 g/m²Ein Netzmaterial mit unzureichendem Gewicht kann sich mit der Zeit dehnen und verformen, wodurch die Luftkanäle bei längerem Gebrauch an Wirksamkeit verlieren. Frage 6: In welchem ​​Maße beeinflusst die Gestaltung der Rückenplatte die Gesamtkosten des Rucksacks?A: Das wirkt sich natürlich auf die Kosten aus. Durch die Optimierung der Luftkanaltiefe und der Konstruktion anstatt durch eine einfache Erhöhung der Materialstärke können Hersteller jedoch deutliche Verbesserungen des Tragekomforts erzielen und gleichzeitig die Kosten im Rahmen halten.    Autor       
  • Leitfaden zur Herstellung von Lederoptionen für modische Handtaschen 2026
    Leitfaden zur Herstellung von Lederoptionen für modische Handtaschen 2026 Jul 21, 2026
     Im Bereich der OEM- und ODM-Fertigung von maßgefertigten internationalen Handtaschen ist die Materialauswahl der entscheidende Faktor für Produktbeschaffenheit, Langlebigkeit, Preisgestaltung und Markenpositionierung. Im Vergleich zu Silhouette und Verarbeitungsdetails prägt das Material den ersten haptischen Eindruck der Konsumenten und den langfristigen Ruf des Produkts maßgeblich und ist zudem ein Schlüsselfaktor für die Produktdifferenzierung von Marken. Als Handtaschenhersteller mit drei Jahrzehnten Erfahrung in der Fertigung von maßgefertigten Taschen im mittleren bis gehobenen Preissegment haben wir mit Modemarken und Designerstudios in über 30 Ländern weltweit zusammengearbeitet. Wir verfügen über umfassende Expertise in den Bereichen Materialauswahl, Prozessoptimierung, Konformitätsprüfung und Serienproduktion. Dieser Leitfaden kombiniert die neuesten Branchentrends bis 2026 und analysiert systematisch die Vor- und Nachteile, Anwendungsbereiche und potenziellen Fallstricke dreier gängiger Lederarten für Handtaschen anhand von vier Kriterien: Leistung, Design, Umweltverträglichkeit und Markenpositionierung. Er bietet globalen Einkäufern eine sofort anwendbare Materialauswahlhilfe. Inhaltsverzeichnis :Analyse der LedermaterialkategorienMaterialauswahlempfehlungen für Lederhandtaschen bis 2026Drei zentrale Materialtrends für modische Handtaschen im Jahr 2026Häufig gestellte FragenAbschluss I. Analyse der Ledermaterialkategorien 1. Naturleder: Zeitloser Klassiker für hochwertige HandtaschenMit seiner einzigartigen, natürlichen Narbung, dem weichen, warmen Griff und der mit der Zeit entstehenden Patina ist Naturleder nach wie vor das Material der Wahl für exklusive und gehobene Handtaschen. Seine natürliche Faserstruktur sorgt für Atmungsaktivität, Strapazierfähigkeit und eine einzigartige Alterungsstruktur, die durch keine synthetische Alternative erreicht werden kann.Auf Basis der segmentierten Marktnachfrage im Jahr 2026 wird Naturleder in drei Unterkategorien unterteilt, die auf unterschiedliche Segmente von Premium-Produktlinien zugeschnitten sind: 1.1 Vollnarbenleder – Luxusstandard der SpitzenklasseVollnarbenleder bewahrt die gesamte oberste Faserschicht der Rohhaut, ohne übermäßiges Abschleifen oder dicke Beschichtungen. Es zeichnet sich durch eine plastische, natürliche Narbung, hervorragende Atmungsaktivität sowie außergewöhnliche Knitter- und Abriebfestigkeit aus. Mit der Zeit entwickelt es eine zarte, durchscheinende Patina, die seine Ästhetik aufwertet. Es ist das exklusive Material für die charakteristischen Designs von Luxusmarken wie Hermès und Loewe und positioniert die Produkte als hochwertig, zeitlos und begehrt. 1.2 Korrigiertes Narbenleder – Kostengünstige Option im mittleren bis gehobenen PreissegmentDurch präzises Schleifen und eine gleichmäßige Beschichtung werden Oberflächenunebenheiten des Rohleders beseitigt, was zu einem einheitlichen Erscheinungsbild und gleichbleibender Qualität über alle Produktionschargen hinweg führt. Obwohl die natürliche Narbenstruktur etwas reduziert wird, ist die Materialausbeute deutlich höher, wodurch ein optimales Verhältnis zwischen Qualität und Kosten erreicht wird. Es gilt als das dominierende Material für Marken im mittleren bis gehobenen Einsteiger-Luxussegment, Bestseller im Einzelhandel und luxuriöse Alltagstaschen ab 2026. 1.3 Spaltleder – Übergangsmaterial im gehobenen EinstiegssegmentSpaltleder, gewonnen aus der unteren Faserschicht der Rohhaut, erfordert eine Folienkaschierung oder Beschichtungsverstärkung. Es ist kostengünstig und flexibel formbar, weist jedoch eine geringere Festigkeit, Atmungsaktivität und Haltbarkeit auf. Es eignet sich lediglich für Einstiegsmodelle im Luxussegment, kurzlebige Trendartikel und Testkollektionen von Marken – ideal für aufstrebende Marken, die ihre anfänglichen Entwicklungskosten minimieren möchten. 2. Mikrofaser-PU-Leder: Kernmaterial für Fast Fashion und mittelpreisige Modelinien im Jahr 2026Polyurethan (PU) Synthetisches Leder ist weltweit das am häufigsten in Massenproduktion hergestellte Material für Handtaschen und wird 2026 die erste Wahl für Trendkollektionen im mittleren Preissegment, Fast Fashion und junge Designerlinien sein. Im Vergleich zu Naturleder bietet PU stabile Kosten, vielfältige Farbvarianten und eine gleichmäßige Oberflächenqualität und passt damit perfekt zum vierteljährlichen Trendwechsel und den Anforderungen des großflächigen grenzüberschreitenden Versands.Hochdichtes Mikrofaser-PU-Leder hat sich zum neuen Branchenstandard entwickelt und übertrifft herkömmliches PU minderer Qualität durch folgende wesentliche Vorteile:LeistungDieses auf ultrafeinen Fasersubstraten basierende Material bietet eine stärkere Haftung der Beschichtung, deutlich verbesserte Rissbeständigkeit, Alterungsbeständigkeit und Knittertoleranz. Seine Lebensdauer entspricht nahezu der von mittelwertigem Echtleder und löst die typischen Schwächen von PU wie Abblättern, Delamination und Sprödigkeit.DesignMikrofaser-PU zeichnet sich durch außergewöhnliche Formbarkeit, individuell anpassbare Oberflächen wie matte, glänzende, perlmuttartige, metallische, Farbverläufe und Wildledertexturen sowie eine breite Farbpalette aus. Es passt sich schnell globalen Modetrends an und bietet Designern maximale kreative Freiheit.Einhaltung von UmweltstandardsDie grenzüberschreitende Regulierung wird 2026 verschärft. Die EU-REACH-Verordnung legt strenge Grenzwerte für DMF-Lösungsmittelrückstände in Polyurethan fest, während die US-amerikanische CPSC den Phthalatgehalt beschränkt. Nicht konforme Waren werden vom Zoll zurückgehalten und von Plattformen ausgeschlossen. Synberry führt Konformitätsprüfungen durch Dritte für alle eingehenden PU-Materialchargen durch und liefert marktspezifische, konforme Materiallösungen, um einen reibungslosen Export zu gewährleisten. 3. Pflanzliches, nachhaltiges Leder: Kernrichtung für KreislaufmodeHergestellt aus landwirtschaftlichen Abfällen und natürlichen Pflanzenfasern, beseitigt pflanzenbasiertes, nachhaltiges Leder die Ressourcenknappheit, die herkömmliches Leder mit sich bringt. Dank seiner CO₂-armen, recycelbaren und umweltfreundlichen Eigenschaften dient es als Hauptmaterial für ESG-orientierte Marken, Umweltpioniere und exklusive Nischen-Designerkollektionen. Synberry integriert vier gängige pflanzenbasierte Lederarten in seine reguläre Materialbibliothek und unterstützt damit umfassend die nachhaltige Entwicklung von maßgefertigten Handtaschen: 3.1 Piñatex (Ananasleder)Hergestellt aus recycelten Ananasblattfasern, benötigt es weder zusätzliches Ackerland noch Wasserressourcen und ermöglicht so das Upcycling von Agrarabfällen. Es zeichnet sich durch seine matte, faserige Textur, gute Atmungsaktivität und minimalistische, natürliche Ästhetik aus und ist ideal für kunstvolle, umweltfreundliche Luxus-Handtaschen für den Outdoor-Bereich. 3.2 Desserto (Kaktusleder)Hergestellt aus natürlichen Kaktusblättern, benötigt die Produktion kein Bewässerungswasser und verursacht keine Umweltverschmutzung. Zudem bindet sie Kohlenstoff auf hohe Weise. Das Material fühlt sich weich und zart an, ist äußerst robust und abriebfest und ähnelt in seiner Textur Kalbsleder. Es ist das ausgereifteste pflanzliche Material und eignet sich perfekt für hochwertige Premium-Einstiegssegmente. 3.3 ApfellederHergestellt aus Apfeltrester nach der Saftgewinnung, reduziert jedes Meter dieses Materials den CO₂-Ausstoß um 12 kg und bietet somit einen starken Mehrwert für das ökologische Markenimage. Die moderate Härte sowie die hervorragenden Präge- und Druckeigenschaften ermöglichen eine flexible Formgebung und eignen sich ideal für junge, trendige und minimalistische, nachhaltige Modetaschen. 3.4 Mylo (Pilzmyzelleder)Hergestellt aus im Labor gezüchtetem Pilzmyzel, zeichnet es sich durch eine ultraweiche Haptik und hervorragende Dehnbarkeit aus und imitiert die Textur von hochwertigem Wildleder für exklusive Nischen-Ästhetik. Es wird hauptsächlich für limitierte Designer-Editionen und hochwertige Luxus-Nischenkollektionen verwendet. Synberry-Hinweis: Pflanzliches Leder zeichnet sich zwar durch seine Nachhaltigkeit aus, doch die Wasserdichtigkeit und die langfristige Abriebfestigkeit einiger Varianten werden kontinuierlich verbessert. Wir stimmen die Materialien präzise auf die jeweiligen Anwendungsszenarien ab und empfehlen Marken, Produktkennzeichnung und Pflegehinweise zu standardisieren, um realistische Kundenerwartungen zu wecken und Streitigkeiten nach dem Kauf zu vermeiden. II. Empfehlungen zur Materialauswahl für Lederhandtaschen bis 2026Die nachfolgende Vergleichstabelle bewertet Naturleder, Premium-PU-Leder und pflanzenbasiertes Leder anhand von fünf Dimensionen: Leistung, Design, Nachhaltigkeit, Komplexität der Einhaltung von Vorschriften und Markenpositionierung. Sie liefert umsetzbare Erkenntnisse für die Produktentwicklung: VergleichsdimensionNaturlederHochwertiges PU-LederPflanzliches LederLeistungAusgezeichnet, entwickelt im Laufe der Jahre eine einzigartige Patina.Gut; die Leistung von Mikrofaser-PU kommt an die von echtem Leder heran.Laufende Optimierung; teilweise Verbesserung der Leistungskennzahlen.DesignflexibilitätMäßig; durch natürliche Kornvariationen eingeschränktExtrem hoch; unbegrenzte Farb- und TexturanpassungModerat, tendiert zu einem natürlichen, minimalistischen StilNachhaltigkeitszertifikateMittel; setzt auf schonende GerbverfahrenNiedrige Berechtigung für UmweltzeichenAußergewöhnliches, herausragendes Verkaufsargument für NachhaltigkeitKomplexität der Einhaltung von VorschriftenMittelgroß, konzentriert sich auf die BräunungszertifizierungHohe, strenge Anforderungen an die ChemikalienkontrolleNiedrige bis minimale grenzüberschreitende Compliance-RisikenMarkenpositionierungHochwertige, klassische und wertbeständige LuxuslinienFast-Fashion- und Trendkollektionen der mittleren PreisklasseUmweltbewusste Pioniere und Nischen-Designermarken III. Drei zentrale Materialtrends für Modehandtaschen im Jahr 2026Basierend auf Synberrys Daten zur Materialforschung und -entwicklung sowie Erkenntnissen aus der globalen Modebranche werden drei entscheidende Materialtrends das Handtaschendesign im Jahr 2026 prägen und als wichtige Differenzierungsmerkmale für Marken dienen: 1. Hybrid-MultimaterialkonstruktionEinzelne Materialien vereinen selten Ästhetik, Funktionalität, Strapazierfähigkeit und Kosten gleichzeitig. Daher hat sich die Verwendung mehrerer Materialien zum Standard für Bestseller entwickelt. Die gängige Formel der Branche: Pflanzenbasiertes Leder für den Korpus der Tasche, um das ökologische Markenimage zu stärken, und strapazierfähiges Mikrofaser-PU für beanspruchte Stellen und den Taschenboden, um die Praktikabilität zu erhöhen.RPET Ein Futter kann ebenfalls eine gute Möglichkeit sein, die Nachhaltigkeit der Handtasche insgesamt zu verbessern. 2. Intelligente Funktionsmaterialien Modische Handtaschen vereinen sich nahtlos mit technischer Funktionalität. RFID-Signalblockierung Schutzfutter, wärmeisolierendes Futter und antibakterielle Stoffe werden sich 2026 als zentrale Verbesserungen für funktionelle Modetaschen herausstellen. Sie verwandeln Handtaschen von rein dekorativen Accessoires in Mehrzweckgegenstände mit Schutz, Komfort und Nutzen und decken so die vielfältigen Alltagssituationen jüngerer Konsumenten ab. 3. Transparente Lieferketten und standardisierte Zertifizierungen Ausländische Konsumenten und E-Commerce-Plattformen stellen immer höhere Anforderungen an die Rückverfolgbarkeit von Materialien, umweltfreundliche Produktionsverfahren und Konformitätszertifikate. Produkte mit GRS-, REACH- und anderen Zertifizierungen genießen größeres Verbrauchervertrauen, höhere Akzeptanzraten auf Plattformen und erzielen höhere Gewinnmargen. Transparente und konforme Lieferketten sind zu zentralen Wettbewerbsvorteilen für Marken geworden, die in ausländische Märkte expandieren.  IV. Häufig gestellte Fragen (FAQ) Frage 1: Kann PU-Leder recycelt werden?A: Die derzeitige Technologie ermöglicht kein Recycling der PU-Beschichtung, obwohl das Basismaterial aus 100 % rPET bestehen kann. Der Gesamtanteil an recycelbarem PU-Leder liegt zwischen 40 % und 58 %, daher die weit verbreitete Bezeichnung „rPET PU“ für recycelte PU-Varianten. Frage 2: Wie groß ist der Unterschied in der Haltbarkeit zwischen Mikrofaser-PU und Echtleder?A: Dank der Massenproduktionstechnologie von 2026 bietet hochdichtes Premium-Mikrofaser-PU eine Haltbarkeit, die nahezu mit der von Naturleder im unteren bis mittleren Preissegment vergleichbar ist. Sein ultrafeines Fasersubstrat verbessert die Haftung der Beschichtung, die Rissbeständigkeit und die Knittertoleranz deutlich und beseitigt so die typischen Schwächen von herkömmlichem PU wie Abblättern, Delamination und Sprödigkeit. Dennoch bestehen weiterhin grundlegende Unterschiede zu hochwertigem Naturleder hinsichtlich Atmungsaktivität, Patinabildung und Werterhalt. Frage 3: Welche Konformitätsstandards müssen Materialien für Handtaschen erfüllen, um nach Europa und Nordamerika exportiert werden zu dürfen?A: Es gelten drei zentrale Compliance-Anforderungen:1. Die EU-REACH-Verordnung begrenzt DMF-Lösungsmittelrückstände in PU; die US-amerikanische CPSC setzt Beschränkungen für den Phthalatgehalt durch.2. Es wird empfohlen, Naturleder von Gerbereien mit LWG-Zertifizierung zu beziehen.3. Für recycelte Materialien ist eine entsprechende GRS-Zertifizierung erforderlich. Frage 4: Welche Rückverfolgbarkeitszertifikate gibt es für pflanzenbasiertes Leder?A: Obwohl pflanzenbasiertes Leder die Rückverfolgbarkeit unterstützt, gibt es kein einheitliches globales Transaktionszertifizierungssystem. Die Rückverfolgbarkeit wird anhand von Chargenprüfberichten der Lieferanten, Zertifizierungen des biobasierten Inhalts, Ökobilanzberichten (Lebenszyklusanalyse) und offiziellen Lizenzvereinbarungen zwischen Marken und Materiallieferanten überprüft (Marken, die mit Piñatex, Desserto und anderen Materialherstellern zusammenarbeiten, werden in offiziellen, autorisierten Partnerlisten geführt). Frage 5: Sind pflanzenbasierte Lederarten wie Ananas- und Kaktusleder im Alltag ausreichend haltbar?A: Die Leistung erfüllt die Anforderungen des täglichen Gebrauchs:Kommerziell ausgereiftes Kaktusleder bietet eine Abriebfestigkeit und Zähigkeit, die mit mittelwertigem Echtleder vergleichbar ist und sich daher hervorragend für Alltagshandtaschen eignet.Ananasleder und Apfelleder weisen eine etwas geringere allgemeine Verschleißfestigkeit auf und eignen sich daher besser für reibungsarme Modelle wie Umhängetaschen und Tragetaschen mit minimalem, häufigem Oberflächenkontakt. Frage 6: Wie pflegt man Handtaschen aus pflanzenbasiertem Leder im Alltag?A: Pflanzliches Leder erfordert eine etwas sorgfältigere Pflege als herkömmliches PU:Vermeiden Sie längeren Kontakt mit Regen oder Untertauchen (die Wasserdichtigkeit einiger Varianten wird noch optimiert). Wischen Sie Verschmutzungen vorsichtig mit einem leicht feuchten, weichen Tuch ab; verwenden Sie keinen Alkohol oder scharfe Reinigungsmittel.Regelmäßiges Polieren mit einem speziellen Lederpflegemittel erhält die ursprüngliche Textur. Frage 7: Wie wirkt sich die Materialauswahl auf die Produktionskosten und die Preisgestaltung von Handtaschen aus?A: Material beeinflusst direkt die Kostenstrukturen und das Prämienpotenzial:Naturleder ist mit hohen und schwankenden Rohstoffkosten verbunden, ermöglicht aber eine Premium-Preispositionierung.Premium-PU zeichnet sich durch moderate und stabile Kosten aus und ist daher ideal für die Massenproduktion großer Chargen mit kontrolliertem Budget.Pflanzliches Leder liegt im mittleren bis hohen Preissegment, bietet aber ein starkes Öko-Marken-Storytelling, das höhere Einzelhandelsaufschläge rechtfertigt.Recycelte Materialien mit GRS-Zertifizierung qualifizieren sich für politische Anreize und finden Anklang bei umweltbewussten Verbrauchern, was mittlere bis hohe Preise für nachhaltige Massenproduktlinien unterstützt. Frage 8: Welches Material birgt das geringste Risiko für neue Marken, die ihre erste Kollektion auf den Markt bringen?A: Neue Marken, die ihre erste Produktlinie testen, sollten hochdichtes Mikrofaser-PU priorisieren:Die Kosten sind stabil und kontrollierbar, dank ausgereifter Fertigungsprozesse für eine schnelle Lieferung sowie umfassender Designflexibilität zur Anpassung an saisonale Trends.Robuste Compliance-Kontrollsysteme minimieren grenzüberschreitende regulatorische Risiken und reduzieren so effektiv die Entwicklungskosten durch Versuch und Irrtum bei erstmaligen Produkteinführungen. Frage 9: Welche anderen Optionen gibt es neben pflanzenbasiertem Leder für nachhaltig positionierte Produktlinien?A: Recyceltes PU, recyceltes RPET-Futter und andere wiederverwertete Materialien sind kostengünstige Alternativen. Diese Materialien zeichnen sich durch ausgereifte Lieferketten, stabile Eigenschaften und niedrigere Kosten als Nischenprodukte aus pflanzlichem Leder aus, wodurch die Entwicklung nachhaltiger Massenmarktkollektionen erleichtert wird. V. SchlussfolgerungDie Materialauswahl für modische Handtaschen im Jahr 2026 ist nicht mehr nur eine Frage des Preises, sondern ein umfassendes Zusammenspiel von Markenpositionierung, ästhetischem Design, praktischer Funktionalität, grenzüberschreitender Konformität und Umweltverträglichkeit. Naturleder verleiht zeitlosen Luxus, Mikrofaser-PU ermöglicht skalierbare Fast Fashion, pflanzenbasiertes Leder stärkt die nachhaltige Markenidentität und recycelte Materialien ermöglichen erschwingliche, umweltfreundliche Massenmarktprodukte. Präzise Materialabstimmung ermöglicht es Marken, Kosten zu kontrollieren, grenzüberschreitende Compliance-Risiken zu minimieren, die Produktdifferenzierung zu stärken und die Gewinnmargen im Einzelhandel zu steigern. Dank einer ausgereiften globalen Materiallieferkette, strenger Qualitätskontrollsysteme im Außenhandel und professioneller kundenspezifischer Fertigungsdienstleistungen bietet Synberry Komplettlösungen für internationale Modemarken und unabhängige Designer – von der Materialberatung über die Musterentwicklung und die Serienproduktion bis hin zum konformen Versand – und agiert als verlässlicher, langfristiger Fertigungspartner für internationale Marken.    Autor       
  • OEM-Auswahlhilfe für Handtaschenbeschläge
    OEM-Auswahlhilfe für Handtaschenbeschläge Jul 16, 2026
    Die Beschläge bilden das funktionale Rückgrat einer Handtasche. Verschlussmechanismen bestimmen, wie einfach und sicher sich die Tasche öffnen und bedienen lässt. Verbindungselemente beeinflussen die Stabilität der gesamten Handtasche. Griffe und Riemen wirken sich direkt auf die Belastbarkeit und den Tragekomfort aus. Schutzbeschläge minimieren den Verschleiß an Boden und Kanten der Tasche, während Metalllogos sowohl als Markenidentifikatoren als auch als Schlüsselelemente der visuellen Identität des Produkts dienen. Auch wenn diese Komponenten auf den ersten Blick wie bloßes Zubehör wirken, haben sie einen direkten Einfluss auf die Langlebigkeit, die Benutzerfreundlichkeit und die Wiedererkennung des fertigen Produkts. Als OEM/ODM-Hersteller von Handtaschen haben wir in jahrelanger Zusammenarbeit mit globalen Marken festgestellt, dass viele Kunden viel Aufwand in die Auswahl von Stoffen und die Verfeinerung von Designs investieren, aber oft kein systematisches Verständnis der technischen Spezifikationen von Handtaschenbeschlägen besitzen. Die Wahl des falschen Beschlagtyps, unpassende Materialien oder ungeeignete Montagemethoden können zu kostspieligen Nacharbeiten, Produktionsverzögerungen und letztendlich zu einer Schädigung des Markenrufs führen, wenn diese Probleme nicht vor der Massenproduktion erkannt und behoben werden. Aus der Sicht eines professionellen Herstellers konzentriert sich dieser Leitfaden auf die fünf Kernkategorien von Handtaschenbeschlägen –Verschlüsse, Verbindungselemente, Griff- und Riemenbeschläge, Schutzbeschläge und MetalllogosWir beleuchten die wichtigsten technischen Aspekte bei der Hardwareauswahl. Unser Ziel ist es, Marken dabei zu unterstützen, fundierte und präzise Entscheidungen bei der Spezifizierung von Hardware für OEM-Handtaschenprojekte zu treffen und so sowohl die Produktleistung als auch die Fertigungseffizienz zu gewährleisten.   Katalog • Schließungen • Hardware anschließen • Griff- und Riemenbeschläge • Schutzbeschläge • Metalllogos • Wie man Beschläge mit Handtaschenstilen kombiniert • Einkaufstipps für B2B-Käufer • Häufig gestellte Fragen (FAQ) für B2B-Käufer   1. Schließungen 1.1 Reißverschlüsse Reißverschlüsse sind das Bauteil mit der höchsten Ausfallrate bei Handtaschen. Häufige Probleme sind Hängenbleiben des Stoffs, abgerissene Zipper und abgebrochene Zähne. In den meisten Fällen liegt die Ursache nicht einfach in der Verwendung eines Markenreißverschlusses, sondern in der Wahl des falschen Modells. Reißverschlussgröße, Material oder Schieberkonstruktion. 1.1.1 Reißverschlussgrößen: Nr. 3, Nr. 5 und Nr. 8 Die Reißverschlussgröße bezieht sich auf die Breite der Reißverschlusskette im vollständig geschlossenen Zustand und wird in Millimetern gemessen. Größe Kettenbreite Typische Anwendungen Belastbarkeit (Referenzwert) #3 3 mm Innentaschen, versteckte Taschen, schmale Clutches 3–5 kg #5 5 mm Hauptöffnungen von Handtaschen, Schultertaschen und Tragetaschen 8–12 kg #8 8 mm Reisetaschen, Werkzeugtaschen, robuste Rucksäcke 15–25 kg   Bei OEM-Bestellungen geben wir, falls die Reißverschlussgröße nicht eindeutig angegeben wird, proaktiv Empfehlungen basierend auf Taschenmodell und Belastbarkeitsanforderungen. Dünne Stoff-Umhängetaschen lassen sich in der Regel mit einem Reißverschluss der Größe 3 für die Hauptöffnung versehen, und auch für viele Innentaschen wird üblicherweise ein Reißverschluss der Größe 3 verwendet. Strukturierte Aktentaschen oder geräumige Tragetaschen sollten mit Reißverschlüssen der Größe 5 ausgestattet werden, während übergroße Reisetaschen und Rucksäcke aus echtem Leder Reißverschlüsse der Größe 8 benötigen, um Langlebigkeit und dauerhafte Funktionalität zu gewährleisten.   1.1.2 Reißverschlussmaterialien: Metall vs. Nylon vs. Harz Das Material des Reißverschlusses hat direkten Einfluss auf Aussehen, Gewicht, Haltbarkeit und Benutzerfreundlichkeit einer Handtasche. Die Wahl des richtigen Materials sollte sich nach dem gewünschten Stil, den funktionalen Anforderungen und der Zielgruppe richten. Material Vorteile Nachteile Typische Anwendungen Metallreißverschlüsse (Messing / Aluminiumlegierung) Hochwertiges Erscheinungsbild, ausgezeichnete Verschleißfestigkeit, erhältlich in einer breiten Palette galvanisierter Oberflächen. Höheres Gewicht, höhere Kosten, anfällig für Oxidation und Verfärbung im Laufe der Zeit Hochwertige Lederhandtaschen, Taschen im Vintage-Stil Nylon-Spiralreißverschlüsse (Polyester-Spirale) Leichtgewicht, reibungsloser Betrieb, leise, kostengünstig Kann sich bei hohen Temperaturen verformen, bietet ein eher legeres Erscheinungsbild Sporttaschen, Freizeittaschen, Innentaschen Reißverschlüsse aus Kunstharz (Zähne aus POM-Kunststoff) Wasserabweisend, farblich anpassbar, korrosionsbeständig Mittlere Festigkeit, kann bei niedrigen Temperaturen spröde werden Outdoor-Taschen, Kindertaschen, wasserdichte Taschen   1.1.3 Reißverschluss-Schieber: Automatische Verriegelung vs. Halbautomatische Verriegelung vs. Stiftverriegelung Der Verriegelungsmechanismus eines Reißverschluss-Schiebers bestimmt, wie sicher der Reißverschluss geschlossen bleibt und wie komfortabel die Bedienung insgesamt ist. Die Wahl des passenden Schiebertyps hängt vom Verwendungszweck der Tasche, den Sicherheitsanforderungen und den Kosten ab. Schieber mit automatischer VerriegelungDer Schieber verriegelt automatisch, sobald die Lasche losgelassen wird, und verhindert so ein unbeabsichtigtes Öffnen des Reißverschlusses. Er bietet höchste Sicherheit und ist daher die bevorzugte Wahl für Rucksäcke, Reisetaschen und andere Taschen, bei denen Diebstahlschutz wichtig ist.   Halbautomatischer VerriegelungsschieberDer Verriegelungsmechanismus wird durch manuelles Drücken oder Anheben der Lasche gelöst, was eine reibungslosere und kontrolliertere Bedienung ermöglicht. Dieser Verschlusstyp bietet ein gutes Gleichgewicht zwischen Komfort und Sicherheit und eignet sich daher ideal für Alltags-, Pendler- und Businesstaschen.   Schieber mit Stiftverriegelung (nicht verriegelnd)Dieser Schieber besitzt keinen internen Verriegelungsmechanismus. Der Reißverschluss bleibt hauptsächlich durch das Gewicht des Zippers und die Reibung zwischen Schieber und Reißverschlusskette geschlossen. Er ist die kostengünstigste Option und wird häufig für dekorative Reißverschlüsse, Innentaschen und Anwendungen eingesetzt, bei denen keine hohe Sicherheit erforderlich ist.   1.2 Verschlüsse Wenn Reißverschlüsse verantwortlich sind für ÖffnungseffizienzSchlösser und Verschlüsse sind verantwortlich für Sicherheit und das Gefühl der InteraktionDie mechanische Konstruktion der jeweiligen Verschlussart beeinflusst das Benutzererlebnis bei jedem Öffnen und Schließen der Tasche unmittelbar. 1.2.1 Magnetverschluss So funktioniert es: Nutzt Magnetkraft, um die Tasche geschlossen zu halten. Sie ermöglicht ein geräuschloses, schnelles und müheloses Öffnen und Schließen und ist damit eine der gängigsten und benutzerfreundlichsten Verschlussoptionen. Typische Anwendungen: Clutches, Tragetaschen, Geldbörsen und andere Alltagstaschen.   1.2.2 Drehschloss So funktioniert esÖffnet und schließt durch Drehen des Verriegelungsstücks um 90° oder 180°. Seine robuste Konstruktion bietet zuverlässige Sicherheit und vermittelt gleichzeitig eine klassische, elegante und Vintage-Ästhetik. Typische AnwendungenKlassische Klappentaschen, Aktentaschen und Handtaschen im Vintage-Stil.   1.2.3 Druckverriegelung So funktioniert esDas Schloss wird durch Einsetzen und Eindrücken des Verriegelungsmechanismus gesichert. Es bietet eine stabile Konstruktion und gibt beim Einrasten ein deutliches „Klicken“ von sich, wodurch der Benutzer ein klares haptisches Feedback erhält. Typische Anwendungen: Umhängetaschen, Rucksäcke und Handtaschen mit fester Struktur.   1.2.4 Sattelschloss (Kelly-Schloss) So funktioniert esDas Schloss verfügt über einen zylindrischen Schlosskörper und einen horizontalen Metallriegel. Der Riegel lässt sich um 90° in einen Verriegelungsschlitz drehen, um den Verschluss zu sichern. Für zusätzliche Sicherheit kann das Schloss mit einem Schlüssel kombiniert werden. Typische AnwendungenDas Kelly-Schloss findet sich am häufigsten an ikonischen Luxushandtaschen wie der Hermès Kelly und Birkin. Sein klares, strukturiertes Design bietet nicht nur zuverlässigen Verschluss, sondern unterstreicht auch die edle, vom Vintage-Stil inspirierte Ästhetik der Tasche. Daher zählt das Kelly-Schloss zu den beliebtesten Verschlussarten für hochwertige Echtlederhandtaschen.   1.2.5 Kippschalter So funktioniert esBesteht aus einem waagerechten Steg (meist aus Metall oder Holz) und einer Schlaufe oder einem Lederriemen. Der Steg wird durch die Schlaufe geführt und dann waagerecht gedreht, um den Verschluss zu sichern. Er erfordert in der Regel zwei Hände und verleiht dem Schmuckstück einen robusten, Vintage-inspirierten Look. Typische AnwendungenVintage-Handtaschen, Beuteltaschen und Taschen mit teilweise offenem Oberteil.   1.2.6 Ringverschluss (O-Ring-/C-Ring-Verschluss) So funktioniert es: Verfügt über ein kreisförmiges oder offenes Ringdesign, das die Kraft gleichmäßig in mehrere Richtungen verteilt und so eine größere Flexibilität beim Anbringen von Haken, Schals, Anhängern und dekorativen Accessoires bietet. Typische Anwendungen: Modische Handtaschen, Designer-Beuteltaschen und dekorative Handtaschen-Designs.   1.2.7 Dornschließe So funktioniert esÄhnlich einer herkömmlichen Gürtelschnalle besteht sie aus einem rechteckigen Rahmen mit einem beweglichen Stift, der durch Einstelllöcher im Riemen geführt wird, um die gewünschte Länge zu fixieren. Typische Anwendungen: Verstellbare Schultergurte, minimalistische Tragetaschen, lässige Handtaschen und Taschen mit verstellbarer Tragelänge oder einem klaren, strukturierten Erscheinungsbild.   1.2.8 Druckknopfverschluss (Druckknopf) So funktioniert esBesteht aus vier separaten Komponenten, die durch Federspannung zusammenrasten. Beim Öffnen und Schließen erzeugt es ein deutliches Schnappgeräusch. Da es ausschließlich auf einer mechanischen Verriegelung und nicht auf Magneten basiert, bietet es hervorragende Langlebigkeit und Zuverlässigkeit. Typische Anwendungen: Geldbörsen, Münzbörsen, Einkaufstaschen, Innentaschen von kleinen Organizer-Behältern und als zusätzlicher Verschluss für Klappentaschen.   1.2.9 Kussverschlussrahmen So funktioniert esDas Schloss verfügt über zwei leicht versetzte Metallverriegelungen, die beim Schließen ineinander einrasten. Der Mechanismus ist einfach, zuverlässig und bekannt für sein elegantes Vintage-Design. Typische AnwendungenHandtaschen mit Kussverschluss, Geldbörsen, Abendtaschen und Handtaschen im Vintage-Stil.     2. Hardware anschließen Obwohl die Verbindungshardware nicht direkt an den Öffnungs- und Schließfunktionen einer Handtasche beteiligt ist, dient sie als deren wichtigste Komponente. struktureller Dreh- und Angelpunkt der gesamten TaschenkonstruktionDie Qualität dieser Komponenten entscheidet unmittelbar darüber, ob die Handtasche ihre strukturelle Integrität behält oder mit der Zeit locker und instabil wird. 2.1 D-Ring Ein D-Ring hat die Form eines „D“. Seine gerade Kante ist an den Taschenkorpus genäht oder befestigt, sodass er die Kraft in eine Richtung aufnimmt und gleichzeitig unnötige Bewegungen verhindert. Er befindet sich an beiden Seiten fast jeder Handtasche mit Schulterriemen und gilt als eine der stabilsten Lösungen zur Befestigung von Schultergurten.     2.2 O-Ring (Rundring) Ein runder oder ovaler Ring, der sich frei in einem Gurtband oder einer Lederschlaufe bewegen kann. Er verteilt die Kraft gleichmäßig in mehrere Richtungen und wird häufig zur Bewegung und Anpassung von Schultergurten verwendet.   2.3 Haken und Karabinerverschluss Dies sind die beiden am häufigsten verwendeten Schnellverschlusskomponenten an der Verbindungsstelle zwischen Schultergurt und Handtaschenkorpus. Hakenverschluss: Das vordere Ende verfügt über einen kleinen, federbelasteten Haken. Es hat eine schlanke Form und ist zur Befestigung an D-Ringen oder O-Ringen vorgesehen. Sein Gesamteindruck verleiht ihm eine eher Vintage-inspirierte Ästhetik. Karabinerverschluss: Benannt nach seiner Ähnlichkeit mit einer Hummerschere, verfügt er über eine größere, federbelastete Öffnung, die ein leichteres Anbringen und Abnehmen ermöglicht. Dank seiner hohen Belastbarkeit ist er heute die bevorzugte Wahl für die meisten abnehmbaren Schultergurte.     2.4 Leiterverschluss & Vierkantschnalle Leiterschloss: Benannt nach seiner Ähnlichkeit mit dem chinesischen Schriftzeichen „日“ (ein Rechteck mit einem horizontalen Mittelsteg), dient es zur Längenverstellung von Schulter- oder Taschenriemen. Zur Verwendung wird das Gurtband von einer Seite durchgezogen, um den Mittelsteg gewickelt und dann von der anderen Seite durchgezogen. Der Riemen wird durch Reibung fixiert. Quadratische Schnalle: Ein rechteckiges, rahmenförmiges Bauteil, das häufig als dekoratives Verbindungsstück oder für gürtelartige Taschenriemen verwendet wird.   2,5 Pilzkopf Eine Art Metallniete mit erhabenem, pilzförmigem Kopf. Sie wird üblicherweise an den Korpus oder die Klappe einer Tasche genietet und dient als männliches Gegenstück eines Pilzkopfverschlusses. Sie kann auch einzeln als Zierniete verwendet werden.   2.6 Öse (Trog) Ein hohler Metallring dient zur Verstärkung von Löchern in Leder oder anderen Materialien und verhindert so Risse oder Beschädigungen durch Zugkräfte. Er wird häufig an Stellen wie den Verstelllöchern für Schultergurte und den Kordelzugöffnungen von Beuteltaschen verwendet.   3. Griff- und Riemenbeschläge Diese Komponenten bestimmen direkt, wie eine Handtasche getragen wird und sind somit eines der wichtigsten Elemente, die das gesamte Benutzererlebnis beeinflussen.   3.1 Griffe (Obere Griffe) Die für Handtaschengriffe verwendeten Hardwarekomponenten umfassen typischerweise Griffbasen (Griffbefestigungen/Griffhalterungen), die als Metallbasen am Taschenkorpus befestigt werden und zur Verbindung und Sicherung des Griffs dienen. Gängige Verbindungsmethoden sind: Fesselnd: Der Griff ist mittels Nieten direkt am Taschenkorpus befestigt. Diese Methode gewährleistet höchste Stabilität und Langlebigkeit. Ringbefestigung: Der Griff ist über Metallringe oder -schlaufen mit dem Taschenkorpus verbunden, was eine größere Flexibilität und Bewegungsfreiheit ermöglicht.   3.2 Ketten Metallketten können als Schultergurte oder dekorative Elemente verwendet werden. Sie werden üblicherweise hergestellt aus Messing oder Stahl und wurde anschließend mit verschiedenen galvanischen Verfahren veredelt, um unterschiedliche Farben und Oberflächeneffekte zu erzielen. Gängige Kettenstrukturen sind: Flache Kette: Hergestellt aus flachen Metallplatten, die ineinandergreifen und so ein elegantes und strukturiertes Erscheinungsbild erzeugen. Seilkette: Es besteht aus dreidimensionalen, runden Gliedern, die ineinandergreifen oder mit Leder verwoben sind. Es fühlt sich weicher und flexibler an, ähnlich wie ein Seil.   4. Schutzvorrichtungen Diese Komponenten mögen unscheinbar wirken, spielen aber eine entscheidende Rolle bei der Herstellung von Handtaschen. Sie übernehmen unauffällig wichtige Funktionen wie Stoßdämpfung, Verschleißschutz und strukturelle Unterstützung.   4.1 Taschenfüße Metall- oder Kunststoffnieten, die an der Unterseite einer Handtasche angebracht sind. Gängige Formen sind runde, kegelförmige, quadratische und pyramidenförmige Füße. Ihre Hauptfunktion besteht darin, den Boden der Tasche anzuheben und so zu verhindern, dass die Lederoberfläche direkt mit Tischen oder Böden in Berührung kommt. Sie bilden die erste Verteidigungslinie zur Verlängerung der Lebensdauer des Taschenbodens. Bei hochwertigen Handtaschen bestehen die Taschenfüße oft aus einer Messingbasis, die mit mehreren Schichten Galvanisierung kombiniert wird. Dies sorgt für ein solides Tragegefühl, erhöhte Haltbarkeit und bessere Verschleißfestigkeit.   4.2 Eckenschützer (Taschenecken) Metallteile, die an den vier unteren Ecken einer Handtasche befestigt sind und üblicherweise in L-förmige oder gebogene Formen. Sie sind häufig an Aktentaschen mit fester Struktur oder Vintage-Handtaschen im Kofferstil zu finden. Eckenschützer schützen nicht nur die am stärksten stoß- und abriebempfindlichen Bereiche, sondern dienen auch als attraktives Dekorationselement, das den Gesamtstil des Designs aufwertet.     4.3 Nieten Metallische Verbindungselemente zur Verstärkung von beanspruchten Bereichen, wie zum Beispiel Griffbefestigungen und SchultergurtendenSie können auch rein zu Dekorationszwecken verwendet werden. Authentische Nieten sind dauerhaft befestigt durch Hämmern oder maschinelles PressenBei der Vernietung wird das Metall verformt, um eine sichere Verbindung herzustellen. Im Vergleich zu Schraubverbindungen bieten Nieten eine höhere Stabilität. stärkere, zuverlässigere und langlebigere Leistung.     5. Metalllogos Metalllogos gehören zu den wichtigsten Werbeflächen auf Handtaschen. Obwohl sie nicht zur Funktionalität der Tasche beitragen, spielen sie eine entscheidende Rolle für die Markenwiedererkennung und -identität. Bei OEM-Projekten wird die Auswahl von Metalllogos oft vereinfacht als bloße „Herstellung einer Logoplatte“. In Wirklichkeit beeinflusst jedoch jedes Detail – von der Materialauswahl bis zur Befestigungsmethode – direkt das endgültige Erscheinungsbild, die Textur und die wahrgenommene Qualität des Endprodukts.   5.1 Werkstoffe: Zinklegierung vs. Edelstahl vs. Messing Material Dichte Gusspräzision Oberflächenveredelung Typische Anwendungen Zinklegierung (Zamak) Medium Extrem hoch; geeignet für komplexe Muster und detaillierte Designs Galvanisierung, Lackierung, Epoxidbeschichtung Die meisten Handtaschen im mittleren bis gehobenen Preissegment Edelstahl Hoch Durchschnittlich; geeignet für Laserschneiden Bürsten, PVD-Beschichtung, Hochglanzpolieren Minimalistische Designs, industrielle Designs, Outdoor-Taschen Messing Hoch Hochwertig; geeignet für Druckguss Antik-Finish, oxidationsbeständige Beschichtung Vintage-Handtaschen, handgefertigte Lederwaren, Luxuspositionierung   5.2 Fertigungsverfahren: Druckguss, Gravur, Prägung, Lackierung und PU-Beschichtung Druckguss Der Druckguss ermöglicht die präzise Reproduktion komplexer und detaillierter Designs. Dreidimensionale Metalllogos, die durch dieses Verfahren hergestellt werden, zeichnen sich durch scharfe Kanten, feine Linien und reich strukturierte Oberflächen aus. Diese präzise Handwerkskunst steigert die optische Wirkung des Logos und verleiht ihm ein hochwertigeres und professionelleres Erscheinungsbild. Gravur Gravierte Metallanhänger sind eine weitere beliebte Option zur Kennzeichnung von Handtaschenmarken. Die Gravur schafft ein dezentes und dennoch elegantes Markenelement und steigert den ästhetischen Gesamtwert des Produkts. Die eingravierten Texte oder Muster sind tief in die Metalloberfläche eingraviert und daher äußerst widerstandsfähig gegen Verblassen, Kratzer und Abnutzung. Diese Langlebigkeit gewährleistet, dass die Markeninformationen dauerhaft sichtbar bleiben und den Anforderungen des täglichen Gebrauchs standhalten. Prägung Geprägte Metallanhänger eignen sich hervorragend für die Kennzeichnung von Handtaschen und Geldbörsen. Sie bieten eine einzigartige und stilvolle Möglichkeit, Logos oder Markennamen zu präsentieren. Das Design oder Logo ist erhaben auf der Oberfläche des Etiketts, wodurch dem Markenelement Tiefe und eine dreidimensionale Wirkung verliehen wird. Die haptische Qualität der geprägten Etiketten schafft zudem ein besonderes Sinneserlebnis für die Kunden.   Malerei Individuell gestaltete Metallanhänger mit lackierter Oberfläche können Handtaschen und Geldbörsen farblich aufwerten und die Markenidentität weiter personalisieren. Farbe sorgt für Farbkontraste und visuelle Wirkung, wodurch Logos oder Designs auf der Metalloberfläche besser zur Geltung kommen.   PU-Rückseite / PU-Ring Unterhalb oder um die Metalllogoplatte herum wird eine weiche und flexible Polyurethanschicht angebracht. Die Kombination aus robustem Metall und einer weichen PU-Rückseite sorgt für Stabilität und Eleganz. Es schützt das Material der Handtasche und verleiht dem Produkt gleichzeitig ein hochwertiges, langlebiges Markenelement.     5.3 Befestigungsmethoden: Nähen, gefaltete Zinken + Rückplatte, Nieten + Unterlegscheiben, PU-Ring-Nähen, Nieten, Aufhängeketten, Clipketten, Magnetstifte, Schmetterlingsverschlüsse Nähen Am Rand der Logoplatte ist eine Nut für die Naht vorgesehen. Das Metalllogo wird dann direkt auf den Korpus der Handtasche, die Klappe oder den Schulterriemen genäht. Diese Methode gewährleistet eine sichere und schwer zu lösende Befestigung und ist mit den meisten flachen Materialien kompatibel. Sie zählt zu den am häufigsten verwendeten Befestigungsmethoden bei OEM-Aufträgen. Gefaltete Zinken + Rückplatte An der Rückseite der Logoplatte werden feste Zacken angebracht. Nachdem diese durch vorgestanzte Löcher im Material geführt wurden, werden sie gefaltet und fest angedrückt. Anschließend wird auf der Innenseite eine Verstärkungsplatte angebracht, um ein Lösen zu verhindern. Diese Methode eignet sich für dickeres Echtleder oder strukturierte Materialien und gewährleistet eine äußerst sichere Befestigung mit minimaler Bewegung.   Nieten Das Logoschild wird mit einem oder mehreren Nieten direkt an der Handtasche befestigt. Diese Methode ist einfach und effizient anzuwenden und relativ kostengünstig. Sie eignet sich für Handtaschen mit minimalistischem Design.   PU-Ringnähen Ein Ring aus PU-Leder wird um den äußeren Rand des Metalllogos gewickelt, bevor das gesamte Teil auf die Handtasche genäht wird. Dadurch wirkt das Metalllogo weniger streng und fügt sich harmonischer in das Material der Handtasche ein. Das Ergebnis ist eine weichere Ästhetik, die sich besonders für lässige und erschwingliche Luxushandtaschen eignet.   Hängekette Das Logoschild ist mit einer kurzen Metallkette an der Seite der Handtasche oder am Griff befestigt. Es handelt sich hierbei in erster Linie um eine dekorative Befestigungsmethode, die für ein lebendiges und flexibles Erscheinungsbild sorgt. Sie wird häufig bei Nischenhandtaschen im Designerstil verwendet.   Aufhängungsring In die Logoplatte selbst ist ein geschlossener Metallring integriert, sodass diese direkt an einer Aufhängeschlaufe der Handtasche befestigt werden kann. Diese Methode ermöglicht eine flexible Anbringung und das einfache Entfernen oder Austauschen des Logos. Sie eignet sich für Muster, die austauschbare Branding-Elemente erfordern, oder Handtaschen, bei denen gestalterische Flexibilität im Vordergrund steht.   Clipkette Das Logoschild ist über eine kurze Metallkette, die an den Korpus der Handtasche genäht ist, mit dieser verbunden. Ähnlich wie bei der Methode mit der Hängekette, jedoch mit einer kürzeren Kette, bleibt das Logo näher an der Taschenoberfläche und schwingt nicht übermäßig. Es vereint dekorative Wirkung mit Stabilität und eignet sich für kleine Luxushandtaschen.   Magnetischer Stift Auf der Rückseite der Logoplatte ist ein Magnet angebracht, der eine sichere Befestigung am Material der Handtasche ermöglicht. Es lässt sich leicht entfernen und ersetzen und eignet sich daher für Handtaschen, die austauschbare Logos erfordern, oder für Kollektionen in limitierter Auflage.   Schmetterlingsverschluss Von der Rückseite der Logoplatte ragt ein Befestigungsbolzen hervor, der mit einer schmetterlingsförmigen Klammer gesichert ist. Es ist einfach zu montieren, leicht auszutauschen und bietet einen stabilen Halt. Außerdem ist es eine der am häufigsten verwendeten Befestigungsmethoden für Logoschilder aus Metall.     6. Die Logik der Abstimmung von Beschlägen auf Handtaschenstile Beschläge existieren nicht isoliert. Sie müssen mit Material, Struktur und Markenpositionierung der Handtasche harmonisch zusammenwirken, um eine einheitliche Designsprache zu schaffen. Basierend auf unterschiedlichen Stilrichtungen und Marktpositionierungen empfehlen wir unseren Kunden verschiedene Strategien zur Auswahl der Beschläge: Minimalistische Handtaschen Bei minimalistischen Handtaschendesigns sollten Sie auf schlichte Beschläge mit klaren, unaufdringlichen Designs setzen. Gebürstete Edelstahl-D-Ringe und Logo-Plaketten aus Metall sind ideal. Vermeiden Sie übermäßig dekorative Gravuren und hochglänzende Oberflächen. Matte Metalltexturen mit geringer Farbsättigung unterstreichen die schlichte, elegante und strukturierte Formensprache besser. Handtaschen im Vintage-Stil Vintage-Handtaschen lassen sich hervorragend mit Beschlägen aus antikisiertem Messing und Retro-Elementen wie Druckknöpfen, Sattelverschlüssen und Kussverschlüssen kombinieren. Diese Beschläge unterstreichen nicht nur den Vintage-Charakter, sondern verleihen der Handtasche auch eine zeitlose Eleganz und Tradition. Sportliche und lässige Handtaschen Für sportliche und lässige Handtaschen eignen sich leichte Nylonreißverschlüsse mit Kunststoffzähnen besonders gut. Glänzende, galvanisierte Beschläge oder farbig lackierte Metallelemente unterstreichen den dynamischen und entspannten Stil dieser Produkte. Die Farben der Beschläge können auf das Taschenmaterial abgestimmt oder kontrastiert werden, um ein ausgewogenes Verhältnis zwischen Funktionalität und einem jugendlichen, dynamischen Erscheinungsbild zu erzielen. Hochwertige Handtaschen aus echtem Leder Hochwertige Lederhandtaschen harmonieren perfekt mit robusten Metallreißverschlüssen, dreidimensionalen Logo-Plaketten aus Messing oder Zinklegierung und soliden, hochwertigen Verschlussbeschlägen. Gewicht, edle Textur und die sorgfältige Verarbeitung der Metallkomponenten ergänzen das luxuriöse Tragegefühl von echtem Leder und unterstreichen die Premium-Positionierung des Produkts. Nischen-Designerhandtaschen Designerhandtaschen bieten mehr Flexibilität bei der Kombination verschiedener Materialien, Oberflächen und Beschläge. Einzigartige Verschlussdesigns, unkonventionelle Beschläge und spezielle Galvanisierungsfarben können als wichtige Gestaltungselemente eingesetzt werden, um die Markenidentität zu stärken und einen höheren Wiedererkennungswert zu erzielen.   7. Kaufempfehlungen für B2B-Käufer Bei OEM-Aufträgen ist die Hardwareauswahl einer der am häufigsten unterschätzten Schritte in der Produktentwicklung. B2B-Käufern wird empfohlen, bei der Bestätigung des Vorserienmusters mit dem Werk die folgenden Schlüsselparameter sorgfältig zu prüfen: Prüfgegenstand Kontrollpunkte Reißverschlussgröße Sind die Reißverschlussspezifikationen für das Hauptfach und die Innentaschen angemessen? Reißverschlussmaterial Aus welchen Materialien bestehen die Zähne des Reißverschlusses, der Schieber und die Zuglasche? Magnetstärke / Drehmoment des Verschlusses Beträgt die magnetische Schnappkraft ≥ 2 kg? Lässt sich der Drehverschluss leichtgängig mit dem entsprechenden Drehmoment bedienen? Festigkeit der Verbindungshardware / Schutzhardware   • Zugtestleistung Weisen die Verbindungselemente bei Zugversuchen Verformungen oder Ablösungen auf? Zeigt die galvanisierte Oberfläche Abplatzungen, Ablösungen oder Grate? • Dicke der Taschenfüße Sind die Füße am Boden ausreichend dick und haltbar? Können sie die Taschenstruktur effektiv stützen und schützen? Logo-Anhang Verfügt die Rückseite der Logoplatte über Befestigungsstifte oder Schraubenverstärkungen zur zusätzlichen Stabilität? Salzsprühtest für die Galvanisierung Hat die Hardware den 24-stündigen neutralen Salzsprühtest bestanden? Schwermetallkonformität Entspricht die Hardware den folgenden Anforderungen? ERREICHEN Und Kalifornischer Gesetzesvorschlag 65 (CA Prop 65) Anforderungen?   FAQ: Häufig gestellte Fragen von B2B-Käufern Frage 1: Wie sollten die Beschläge von Handtaschen im täglichen Gebrauch gepflegt werden? A: Merken Sie sich einfach drei wichtige Prinzipien: regelmäßige Reinigung, Isolation und Schutz vor Wasser und Chemikalien. Regelmäßige Reinigung: Wischen Sie die Oberfläche des Geräts nach jeder Benutzung mit einem weichen, trockenen Tuch (z. B. einem Mikrofasertuch für Brillen) ab. Achten Sie besonders auf Fingerabdrücke und Schweißflecken, da deren umgehende Entfernung die Oxidation deutlich verlangsamt. Isolierung: Beim Aufbewahren ungenutzter Handtaschen sollten die Metallteile mit säurefreiem Seidenpapier oder der originalen Schutzfolie umwickelt und die Tasche anschließend in einen Staubbeutel gelegt werden. Dies verhindert direkte Reibung zwischen den Metallteilen bzw. zwischen den Metallteilen und der Lederoberfläche. Wasser- und Chemikalienschutz: Vermeiden Sie den Kontakt mit Wasser, Parfüm, Hautpflegeprodukten und anderen Chemikalien. Sollte die Tasche durch Regen nass werden, tupfen Sie die Feuchtigkeit sofort ab und lassen Sie sie an der Luft trocknen. Verwenden Sie zum Trocknen der Metallteile oder des Leders keinen Föhn mit Heißluftfunktion. Wichtig: Verwenden Sie zur Reinigung der Metallteile keine Zahnpasta, keinen Alkohol, keinen weißen Essig oder ähnliche Substanzen, da diese die galvanisierte Oberfläche beschädigen können. Falls ein Reißverschluss klemmt, verwenden Sie eine Kerze oder Seife, um die Zähne zu schmieren, anstatt ihn mit Gewalt zu öffnen.   Frage 2: Sind YKK-Reißverschlüsse immer besser als herkömmliche Reißverschlussmarken? A: YKK genießt branchenweit einen hervorragenden Ruf für Zuverlässigkeit, reibungslosen Betrieb und Qualitätskontrolle. Allerdings sind die Kosten auch vergleichsweise höher. Bei Handtaschen der mittleren Preisklasse können Marken wie SBS und SAB, wenn sie mit der richtigen Reißverschlussgröße, dem richtigen Material und der richtigen Konstruktion kombiniert werden, die Anforderungen des täglichen Gebrauchs voll und ganz erfüllen. Der entscheidende Punkt ist: Konzentrieren Sie sich nicht nur auf den Markennamen. Reißverschlussmodell und Material müssen zum tatsächlichen Verwendungszweck und Einsatzumfeld der Handtasche passen.   Frage 3: Können die Kosten für die Form einer individuell angefertigten Metalllogoplatte vermieden werden? A: Ja. Bei einer ersten Bestellmenge unter 1.000 Stück empfehlen wir Verfahren wie Lasergravur oder Siebdruck, die keine Formenentwicklung erfordern. Sobald sich das Auftragsvolumen stabilisiert hat, kann die Investition in Werkzeuge für dreidimensionale Metalldruckgusslogos in Betracht gezogen werden, um ein hochwertigeres Finish zu erzielen.   Frage 4: Werden Magnetverschlüsse Auswirkungen auf Mobiltelefone oder Kreditkarten haben? A: Standardmäßige Neodym-Magnetverschlüsse haben in der Regel nicht genügend Magnetkraft, um Smartphones oder Chipkarten zu beschädigen. Stärkere Magnete (mit einer Zugkraft von über 5 kg) können jedoch möglicherweise ältere Magnetstreifenkarten beeinträchtigen. Wenn Ihre Zielkunden in dieser Hinsicht sensibel sind, können Sie in der Produktinformation einen Hinweis wie „Magnetverschluss ist sicher für den täglichen Gebrauch“ hinzufügen oder den Magnetverschluss durch einen Drehverschluss ersetzen.   Frage 5: Was ist die typische Mindestbestellmenge für Handtaschenbeschläge? A: Bei Standard-Hardwarekomponenten (wie z. B. normalen Reißverschlüssen und Magnetverschlüssen) wird die Mindestbestellmenge in der Regel mit der Produktionsbestellung der Handtasche geteilt, sodass keine separate Mindestbestellmenge für Hardware erforderlich ist. Kundenspezifische Hardware (wie z. B. individuell angefertigte Reißverschlussanhänger oder Schlösser in Sonderformen) erfordert jedoch in der Regel eine Mindestbestellmenge von 1.000 bis 3.000 Stück, abhängig von der Komplexität der Form und den Richtlinien des Lieferanten.   Abschluss Hardware ist sowohl die Das „Grundgerüst“ einer Handtasche und die Details, die ihre Gesamtwirkung verstärkenVom Verriegelungsmechanismus eines Reißverschlusses bis zum Öffnungs- und Schließvorgang einer Verschlusskappe – jede Entscheidung bei der Auswahl der Hardware beeinflusst direkt das Benutzererlebnis und die Wahrnehmung der Markenqualität durch den Kunden. Bei OEM-Handtaschenprojekten ist es nicht nötig, blindlings auf Premium-Hardwaremarken mit hohen Preisaufschlägen zurückzugreifen. Durch die Auswahl der richtigen Modelle, Materialien und Fertigungsprozesse Durch die Berücksichtigung der Positionierung und der Einsatzszenarien der Handtasche können Marken stabile, langlebige und stilistisch konsistente Produkte erzielen und gleichzeitig die Kosteneffizienz wahren. Während des Auswahlprozesses hilft die sorgfältige Prüfung der Spezifikationen und die Bestätigung von Vorproduktionsmustern, die meisten häufigen Hardware-Qualitätsprobleme zu vermeiden. So wird sichergestellt, dass die gelieferten Produkte Ihrer Markenpositionierung entsprechen und die Markterwartungen erfüllen.   Autor        
  • Die Zukunft der Konformität von Beutelverpackungen gemäß der EU-PPWR
    Die Zukunft der Konformität von Beutelverpackungen gemäß der EU-PPWR Jul 07, 2026
    Am 12. August 2026 tritt die EU-Verordnung über Verpackungen und Verpackungsabfälle (PPWR, EU 2025/40) offiziell in Kraft. Dies ist weit mehr als eine routinemäßige Aktualisierung der Vorschriften – es bedeutet einen grundlegenden Wandel von einer Richtlinie zu einer Verordnung. Damit unterliegen alle Verpackungen, die auf dem EU-Markt in Verkehr gebracht werden, einschließlich Beutel, Staubbeutel und Transportbeutel, unmittelbar geltenden und harmonisierten verbindlichen Anforderungen in allen Mitgliedstaaten.Für Taschenhersteller und Markeninhaber, die den europäischen Markt bedienen, ist das Verständnis des Zeitplans für die Umsetzung der PPWR-Vorschriften und ihrer technischen Anforderungen nicht mehr optional – es ist zu einer unerlässlichen Voraussetzung für den Marktzugang geworden.InhaltsverzeichnisWas ist das PPWR?Die fünf Kernanforderungen des PPWRDer PPWR-Konformitätsplan, den jede Marke und jeder Hersteller verstehen mussWie können wir Marken dabei helfen, die PPWR-Konformitätsanforderungen zu erfüllen?Häufig gestellte Fragen (FAQ) I. Was ist das PPWR?Um die Auswirkungen des PPWR zu verstehen, ist es unerlässlich, zunächst seine grundlegende Transformation zu verstehen.Bisher unterlag die Verpackung in der Europäischen Union der Richtlinie 94/62/EG. Gemäß dieser Richtlinie legt die EU den Rahmen fest, während die einzelnen Mitgliedstaaten ihn in nationales Recht umsetzen. Daher variiert die Umsetzung der Verpackungsvorschriften in Ländern wie Deutschland, Frankreich und Italien, was Unternehmen dazu zwingt, länderspezifische Compliance-Strategien zu entwickeln.Die PPWR hingegen ist eine Verordnung. Sobald sie anwendbar ist, gilt sie unmittelbar in allen EU-Mitgliedstaaten, ohne dass nationale Umsetzungsgesetze erforderlich sind. Das bedeutet:Vereinheitlichte Durchsetzungsstandards: Es wird keine Möglichkeiten mehr geben, Unterschiede in der Durchsetzung zwischen den Ländern auszunutzen, wie etwa strengere Regeln in Deutschland und weniger strenge Anforderungen in Italien.Höhere Konformitätsschwellen: Anforderungen in Bezug auf Recyclingfähigkeit, Beschränkungen für gefährliche Stoffe und Verpackungskennzeichnung werden verpflichtend statt empfohlen.Erweiterte Verantwortung entlang der gesamten Lieferkette: Ob Markeninhaber, Importeur, Händler oder E-Commerce-Verkäufer – jeder, der verpackte Produkte auf dem EU-Markt in Verkehr bringt, muss die entsprechenden rechtlichen Verpflichtungen erfüllen.Das bedeutet, dass die Verpackung Ihrer fertigen Säcke, unabhängig davon, wo sie hergestellt werden, den verbindlichen Anforderungen der PPWR entsprechen muss, wenn sie letztendlich in der EU verkauft werden. Warum ist die Taschenindustrie einbezogen?Die PPWR hat einen extrem weiten Anwendungsbereich. Sie gilt für alle Verpackungen, unabhängig vom Material, dem Verwendungszweck oder davon, ob sie im B2B- oder B2C-Bereich eingesetzt werden.Für Beutelhersteller fallen die folgenden drei Verpackungskategorien direkt unter die Verordnung:VerpackungsartWichtige Aspekte der ComplianceStaubbeutel für Fertigprodukte / VliesbeutelKlassifiziert als Verkaufsverpackungund müssen die Anforderungen an Recyclingfähigkeit, Kennzeichnung und EPR-Registrierung erfüllen.Versandkartons / KurierbeutelDie Anforderungen an die Verpackungsminimierung (einschließlich Beschränkungen des Leerraums) und die Recyclingfähigkeit müssen erfüllt sein.Innenfutter / AnhängerbeutelBei Konstruktionen aus mehreren Materialien kann es zu einer geringeren Recyclingfähigkeit kommen, was die Risiken hinsichtlich der Einhaltung von Vorschriften erhöht. II. Die fünf Kernanforderungen des PPWR1. Recyclingfähigkeit: Abgestufte Anforderungen ab 2030Die PPWR schreibt vor, dass alle Verpackungen recycelbar sein müssen. Bis zum 1. Januar 2028 wird die Europäische Kommission Kriterien für recyclinggerechtes Design (Design for Recycling, DfR) festlegen und ein vierstufiges Recyclingfähigkeitsbewertungssystem (Klassen A, B, C und D) einführen.Ab 2030 müssen alle in der EU in Verkehr gebrachten Verpackungen mindestens der Recyclingklasse C (70 % recycelbar) entsprechen. Ab 2035 dürfen nur noch Verpackungen der Klassen A und B auf dem Markt bleiben.Direkte Auswirkungen auf BeutelverpackungenPlastiktüten sollten aus einem einzigen Material (z. B. 100 % PE oder 100 % PP) hergestellt werden und nicht aus mehrschichtigen Verbundwerkstoffen, die schwer zu recyceln sind.Papierkartons sollten aus handelsüblicher Wellpappe ohne Wachsbeschichtungen, Kunststofffenster oder metallische Druckfarben bestehen, die den Recyclingprozess beeinträchtigen könnten.Luftpolsterfolie und Schaumstofffüllstoffe sollten zugunsten von recycelbaren Alternativen wie Formfaser- oder Wellpappeneinlagen schrittweise abgeschafft werden.2. Recyclinganteil: Verbindliche Anforderungen an KunststoffverpackungenDie PPWR führt verbindliche Mindestanforderungen an den Anteil an recyceltem Material (Post-Consumer Recycled, PCR) für Kunststoffverpackungen ein, wobei die Zielvorgaben im Laufe der Zeit schrittweise erhöht werden:ZeitleistePET-Kontaktempfindliche VerpackungSonstige Kunststoffverpackungen203030 %10%204050%30 %3. Beschränkungen für Gefahrstoffe: Grenzwerte für PFAS und SchwermetalleAb dem 12. August 2026 treten folgende Beschränkungen sofort in Kraft:Gesamtgehalt an Schwermetallen: Die Gesamtkonzentration von Blei (Pb), Cadmium (Cd), Quecksilber (Hg) und sechswertigem Chrom (Cr⁶⁺) darf in keiner Verpackungskomponente 100 mg/kg überschreiten.PFAS-Beschränkungen: Per- und polyfluorierte Alkylsubstanzen (PFAS) in Lebensmittelverpackungen unterliegen strengen Grenzwerten:oIndividuelle PFAS: < 25 ppboGesamtmenge extrahierbarer (abbaubarer) PFAS: < 250 ppboGesamt-PFAS (einschließlich polymerer PFAS): < 50 ppmIn der Taschenindustrie gelten wasserdichte Beschichtungen, Metallreißverschlüsse, Druckfarben und PVC-Anhänger als Hochrisikoquellen für Schwermetalle und PFAS. Diese Materialien sollten bei Lieferantenaudits vor Produktionsbeginn und bei der Überprüfung der Lieferkettenkonformität Priorität haben.4. Verpackungsminimierung: Überflüssige Verpackungen vermeidenDie PPWR verlangt, dass Gewicht und Volumen der Verpackung minimiert werden, während gleichzeitig ihre beabsichtigte Funktion erfüllt wird.Bis 2030 darf der Leerraumanteil in Transportverpackungen 50 % nicht überschreiten.Für Taschenexporteure bedeutet dies:Vermeiden Sie die Verwendung übergroßer Versandkartons für relativ kleine Taschen.Reduzieren Sie unnötige Füll- und Polstermaterialien.Optimieren Sie die Kartonabmessungen und die Faltmethoden für Beutel, um die Packdichte zu verbessern und die Versandeffizienz zu maximieren.5. Harmonisierte Kennzeichnung: Verpflichtend ab 2028Die EU wird ein harmonisiertes Verpackungskennzeichnungssystem einführen, das Folgendes umfasst:MaterialzusammensetzungsidentifizierungAnweisungen zur Abfallsortierung und -entsorgungQR-Codes für wiederverwendbare VerpackungenEs wird erwartet, dass ab August 2028 alle neu aufgestellten Verpackungen mit konformen Etiketten gemäß PPWR versehen sein müssen. III. Der Compliance-Zeitplan, den jede Marke und jeder Hersteller verstehen mussDie EU-Verordnung über Verpackungen und Verpackungsabfälle (PPWR) wird erhebliche Auswirkungen auf Marken und Hersteller haben. Um sich auf die zunehmend strengeren Verpackungsanforderungen und Fertigungsstandards vorzubereiten, ist es unerlässlich, den stufenweisen Umsetzungsplan der Verordnung zu verstehen.DatumMeilenstein11. Februar 2025Der PPWRtrat offiziell in Kraft und wurde damit zu einer rechtsverbindlichen EU-Verordnung.12. August 2026Allgemeiner Anwendungszeitpunkt, an dem die Mehrheit der PPWR-Bestimmungen in allen EU-Mitgliedstaaten verbindlich wird.31. Dezember 2026Die Europäische Kommission wird den Rechtsrahmen für die Berechnung des Recyclinganteils finalisieren und den Unternehmen praktische Regeln für den Übergangszeitraum von 2027 bis 2030 an die Hand geben.1. Januar 2030• Alle auf dem EU-Markt in Verkehr gebrachten Verpackungen müssen recycelbar sein.• Bestimmte Arten von Einweg-Kunststoffverpackungen werden vollständig verboten.• Die verbindlichen Mindestanforderungen an den Recyclinganteil bei Kunststoffverpackungen werden vollständig umgesetzt.2035–2040• Weitere Ziele zur Reduzierung von Verpackungsabfällen werden in Kraft treten.• Die Wiederverwendungsziele werden erhöht.• Die Anforderungen an Recyclingmaterial werden strenger. IV. Wie können wir Marken dabei helfen, die PPWR-Konformitätsanforderungen zu erfüllen?Bei SYNBERRY BAG betrachten wir die PPWR nicht einfach als zusätzliche Kosten für die Einhaltung gesetzlicher Vorschriften. Vielmehr sehen wir darin eine Chance, die Wettbewerbsfähigkeit unserer Produkte zu stärken, indem wir die Einhaltung dieser Vorschriften in jede Phase der Produktentwicklung und -fertigung integrieren. Gemeinsam mit unseren Kunden setzen wir drei zentrale Strategien um.Strategie 1: Aufbau eines PPWR-konformen MaterialportfoliosWir haben systematisch ein Portfolio an Materialien entwickelt, die den sich wandelnden Anforderungen des PPWR entsprechen, darunter:GRS-zertifizierte rPET-Gewebe: Diese Materialien werden zu 100 % aus recyceltem Polyester hergestellt und tragen dazu bei, die Mindestanforderungen an den Recyclinganteil für Kunststoffverpackungen zu erfüllen. Gleichzeitig bieten sie eine Monomaterialstruktur, die die Recyclingfähigkeit verbessert.Bio-Baumwolle und recycelte Baumwolle: Natürliche, biologisch abbaubare Fasern, die mit FSC-zertifiziertem Papier für Anhängeetiketten und Pflegehinweise kombiniert werden können, um die Nachhaltigkeit der Verpackung insgesamt zu verbessern.PFAS-freies, wasserabweisendes Canvas: Hergestellt mit fluorfreier, dauerhaft wasserabweisender C0-Technologie (DWR) und getestet auf Einhaltung der PFAS-Beschränkungen.Strategie 2: Integration von Compliance in die ProduktentwicklungsphaseWir haben die PPWR-Konformitätsprüfungen in den vorgelagerten Prozess integriert, indem wir sie in unsere Musterentwicklung und den Vorproduktionsfreigabeprozess eingebunden haben.Dies umfasst:Bei der Materialauswahl ist zu überprüfen, ob die Rohstoffe frei von verbotenen Substanzen wie PFAS und Schwermetallen sind.Bewertung der Produktkonstruktion im Hinblick auf die Recyclingfähigkeit, um attraktive, aber schwer zu recycelnde Mehrkomponenten-Designs zu vermeiden.Überprüfung der Verpackungsgrafiken und Etiketten, um sicherzustellen, dass die Materialkennzeichnung und die Recyclinghinweise den EU-Anforderungen entsprechen.Strategie 3: Konformität durch Dokumentation nachvollziehbar machenWir bieten umfassende Unterstützung bei der Dokumentation, von der Rückverfolgbarkeit der Materialien bis hin zur finalen Konformitätsdokumentation, und helfen Marken so, die Konformität mit Zuversicht nachzuweisen.Unsere Unterstützung umfasst:Materialkonformität: Empfehlung für PPWR-freundliche Materialien wie GRS-zertifizierte Recyclingmaterialien, PFAS-freie wasserabweisende Stoffe, recycelbare Materialien und FSC-zertifiziertes Papier.Unterstützung bei Prüfungen: Koordination von externen Laborprüfungen auf Schwermetalle, PFAS und die Einhaltung von Vorschriften wie REACH, CPSIA und der kalifornischen Proposition 65.Konformitätsdokumentationspaket: Wir liefern jeder Bestellung eine Materialzusammensetzungsdeklaration, Lieferantenkonformitätszertifikate und Erklärungen zur Recyclingfähigkeit der Verpackung, um Ihre EU-Konformitätserklärung (DoC) zu unterstützen.Diese Dokumentationspakete helfen nicht nur dabei, regulatorische Anforderungen zu erfüllen, sondern dienen auch als wertvoller Nachweis für die Transparenz der Lieferkette und ermöglichen es Marken, gegenüber nachgelagerten Partnern wie EU-Importeuren und Einzelhändlern ihre Konformität und Nachhaltigkeitsnachweise zu erbringen. FAQ: Häufig gestellte Fragen zu PPWR für die TaschenindustrieFrage 1: Gilt die PPWR nur für Lebensmittelverpackungen? Müssen auch Modetaschen dieser Verordnung entsprechen?A: Nein. Die PPWR gilt für alle Verpackungen, die auf dem EU-Markt in Verkehr gebracht werden, unabhängig davon, ob sie für B2B oder B2C, für Lebensmittel oder Non-Food-Produkte verwendet werden. Bei Modetaschen fallen Verpackungen wie Staubbeutel, Versandkartons und Innenbeutel unter die Verordnung.Frage 2: Unsere Taschen verwenden derzeit eine wasserabweisende C6-Beschichtung. Ist dies automatisch nicht konform?A: C6-wasserabweisende Beschichtungen gehören zur PFAS-Gruppe (kurzkettige per- und polyfluorierte Alkylsubstanzen). Obwohl die detaillierten PFAS-Beschränkungen gemäß der PPWR noch präzisiert werden, zielt die EU-Regulierungspolitik insgesamt auf eine schrittweise Einschränkung von PFAS ab.Es wird empfohlen, ab 2025 auf fluorfreie wasserabweisende Technologien (C0) umzustellen – beispielsweise auf Paraffin-, Silikon- oder bioinspirierten Nano-Basis. Marken sollten zudem von ihren Textillieferanten Prüfberichte anfordern, die belegen, dass PFAS nicht nachweisbar ist; die Nachweisgrenzen liegen üblicherweise unter 25 ppb.Frage 3: Muss die Konformitätserklärung (DoC) von einer unabhängigen Organisation ausgestellt werden?A: Nein. Die PPWR verfolgt ein Selbsterklärungsverfahren. Der Hersteller oder Importeur ist für die Unterzeichnung der Konformitätserklärung (DoC) auf Grundlage der beigefügten technischen Dokumentation verantwortlich.Allerdings sollten die technischen Unterlagen im Allgemeinen auch Prüfberichte – wie zum Beispiel Schwermetallanalysen – von qualifizierten und akkreditierten Laboratorien enthalten.Frage 4: Müssen wir uns als Marke außerhalb der EU für die erweiterte Herstellerverantwortung (EPR) in der EU registrieren?A: Ja. Wenn Sie verpackte Produkte über einen Importeur, einen Vertriebshändler oder eine E-Commerce-Plattform (wie z. B. Amazon) auf dem EU-Markt in Verkehr bringen, gelten Sie gemäß der PPWR als „Hersteller“.Sie müssen sich in jedem EU-Land, in dem Ihre Produkte verkauft werden, beim System der erweiterten Herstellerverantwortung (EPR) registrieren. Wenn Ihr Unternehmen keine Niederlassung in der EU hat, müssen Sie in der Regel einen Bevollmächtigten benennen, der Ihre Compliance-Pflichten erfüllt.Frage 5: Wie wird die 50%ige Leerraumgrenze gemäß PPWR berechnet?A: Das Leerraumverhältnis wird wie folgt berechnet:Leerraumanteil = (Innenvolumen der Verpackung − Tatsächliches Produktvolumen) ÷ Innenvolumen der Verpackung × 100 %Gemäß PPWR darf der Leerraumanteil bei Gruppenverpackungen, Transportverpackungen und E-Commerce-Verpackungen 50 % nicht überschreiten.Bei flexiblen Produkten wie Taschen kann diese Anforderung typischerweise wie folgt erfüllt werden:Komprimierung der Verpackung, wo angebrachtOptimierung von FaltmethodenAuswahl von Versandkartons, die besser zu den Produktabmessungen passen.Transportverpackungen, die ausschließlich zum Schutz von Paletten verwendet werden (wie z. B. Palettenstretchfolie), unterliegen dieser Anforderung nicht.Frage 6: Wenn unsere Verpackung vor dem 12. August 2026 hergestellt wurde, ist sie dann von der PPWR ausgenommen?A: Nein. Die PPWR gilt für Verpackungen, die ab dem 12. August 2026 auf dem EU-Markt in Verkehr gebracht werden, unabhängig davon, wann die Verpackung selbst hergestellt wurde.Wenn bestehende Verpackungsbestände nach dem 12. August 2026 erstmals auf den EU-Markt gelangen, müssen sie dennoch der Verordnung entsprechen. Unternehmen werden dringend gebeten, die Umstellung ihres gesamten Verpackungsportfolios auf die neuen Bestimmungen frühzeitig abzuschließen, anstatt auf bereits produzierte Bestände zurückzugreifen. AbschlussDie vollständige Umsetzung der PPWR markiert einen grundlegenden Wandel auf dem EU-Markt – vom Wettbewerb über den Preis hin zum Wettbewerb über die Einhaltung der Vorschriften.Für B2B-Einkäufer und Marken im Taschenbereich stellt dies nicht nur eine regulatorische Herausforderung dar, sondern auch eine Chance, das Kundenvertrauen zu stärken und die langfristige Wettbewerbsfähigkeit zu verbessern.Marken, die ihre Vorbereitungen zur Einhaltung der PPWR-Vorschriften vor August 2026 abschließen, werden in den Augen der EU-Käufer eine höhere Reife der Lieferkette, eine stärkere Umweltverantwortung und ein tieferes Engagement für langfristige Partnerschaften demonstrieren.Bei SYNBERRY BAG ist dies genau das Ziel, das wir gemeinsam mit jedem Kunden anstreben – Marken dabei zu helfen, die Einhaltung gesetzlicher Vorschriften in einen dauerhaften Wettbewerbsvorteil zu verwandeln.   Autor       
  • Ein 6-stufiger Prozess zur Mustererstellung für eine individuelle Canvas-Tragetasche
    Ein 6-stufiger Prozess zur Mustererstellung für eine individuelle Canvas-Tragetasche Jul 02, 2026
     Nach jahrelanger Erfahrung in der OEM-Taschenherstellung haben wir die unterschiedlichsten Anfragen erhalten. Manche Kunden schicken uns ein vorhandenes Muster, andere ein detailliertes technisches Datenblatt mit Dutzenden von Seiten, und viele senden uns einfach eine handgezeichnete Skizze oder eine Produktdarstellung.Ehrlich gesagt sind die beiden letztgenannten die anspruchsvollsten. Jede Linie und jeder Farbblock in einer Zeichnung spiegelt oft Erwartungen wider, die der Kunde nicht explizit geäußert hat. Und genau diese unausgesprochenen Details entscheiden darüber, ob die fertige Tasche den Vorstellungen des Kunden wirklich entspricht.Handskizzen und Renderings veranschaulichen meist nur das Gesamtbild und die Farbgebung. Wichtige Details wie Stoffsteifigkeit, Spezifikationen der Beschläge, Verschlussarten und Konstruktionstechniken bleiben oft unerwähnt. Diese Elemente müssen Schritt für Schritt im Gespräch geklärt, analysiert und bestätigt werden. Schon ein kleines Missverständnis kann dazu führen, dass das Endprodukt deutlich von den ursprünglichen Vorstellungen des Kunden abweicht.Kürzlich wünschte einer unserer Kunden die Entwicklung einer individuell gestalteten Canvas-Tragetasche für seine Marke. Als einzige Referenz diente eine einzelne Produktgrafik. Das Design umfasste das Markenlogo auf der Vorderseite, relativ kurze Henkel, einen stabilen Canvas-Korpus, farblich passende Metallfüße am Taschenboden und ein hochfunktionales Innenleben mit mehreren Fächern. Wie viele Schritte sind nötig, um aus diesem Entwurf ein physisches Muster herzustellen?Heute möchten wir Ihnen den gesamten Prozess Schritt für Schritt erläutern, um Marken, die einen OEM-Fertigungspartner suchen, ein klares Verständnis davon zu vermitteln, wie viele Stufen eine scheinbar "einfache" Tragetasche aus Segeltuch durchlaufen muss, bevor sie zu einem fertigen Muster wird.Inhaltsverzeichnis:Schritt 1: Bestätigung der Stoffspezifikationen und der FarbeSchritt 2: Erstellen des PapierschnittmustersSchritt 3: Zuschneiden der Materialien und Herstellen des StrukturmustersSchritt 4: Gestaltung des Logo-DesignsSchritt 5: Bestätigung der HardwarekomponentenSchritt 6: Endgültige Musterfreigabe Schritt 1: Bestätigung der Stoffspezifikationen und der FarbeStoffspezifikation: 14–16 oz CanvasDer Unze (oz) Die Unze ist die Standardeinheit zur Angabe des Gewichts von Segeltuch. Generell gilt: Je höher der Wert in Unzen, desto dichter und schwerer ist der Stoff, was zu einer dickeren und formstabileren Tasche führt.Für dieses Projekt empfehlen wir Canvas mit einem Gewicht von 14–16 oz. Tragetaschen aus Canvas in diesem Gewichtsbereich sind sehr formstabil und stehen stabil, ohne leicht zusammenzufallen oder ihre Form zu verlieren. Gleichzeitig ist der Stoff nicht zu schwer und trägt somit nicht unnötig zum Gewicht der Tasche bei. Dadurch eignet sie sich ideal für den täglichen Gebrauch und den Weg zur Arbeit.Jede Marke hat ihre eigenen Vorlieben, wie formstabil eine Tasche sein sollte. Um sicherzustellen, dass das Endprodukt den Erwartungen des Kunden entsprach, schickten wir ihm zunächst Stoffmuster in verschiedenen Stärken. Nach dem Vergleich und der persönlichen Haptik der Materialien entschied sich der Kunde für 16-Unzen-Canvas.Stofffarbe: Ein "Premium-Gold"Der Farbwunsch des Kunden klang recht unkompliziert –ein hochwertig aussehendes Gold.„Unkompliziert“ bedeutet jedoch nicht unbedingt „einfach“.Nach der Abwicklung unzähliger ähnlicher Projekte haben wir gelernt, dass die größte Herausforderung oft im Detail liegt. Stoffspezifikationen lassen sich standardisieren, die Farbwahrnehmung jedoch nicht.Das „Gold“, das der Kunde auf einem Apple-Display sieht, kann als helles, metallisches Gold erscheinen, während es auf einem anderen Monitor eher matt wirkt. Selbst auf demselben Bildschirm können unterschiedliche Helligkeitseinstellungen deutliche Farbabweichungen hervorrufen.Um die Vision des Kunden präzise umzusetzen Premium-GoldWir haben vier Farbmuster auf Leinwand in verschiedenen Farbtönen vorbereitet.Hellgold, Mattgold, Klassisches Gold und Braungold—und haben sie so bezeichnet Nr. 1, Nr. 2, Nr. 3 und Nr. 4 Zur besseren Übersicht.Nachdem wir Fotos zur ersten Begutachtung verschickt hatten, sandten wir die ausgewählten Farbmuster an den Kunden, damit er sie persönlich mit dem visuellen Erscheinungsbild seiner Marke vergleichen konnte. Letztendlich entschied er sich für [fehlende Information]. Farbe Nr. 2, ein verfeinertes mattes Gold mit einem dezenten, raffinierten Finish.Dieses Verfahren beseitigte nicht nur das Risiko von Streitigkeiten aufgrund unterschiedlicher Farbwahrnehmung nach der Produktion, sondern gab dem Kunden auch ein klares Bild davon, wie das Endprodukt aussehen würde, und schuf so Vertrauen, bevor mit der Mustererstellung begonnen wurde.  Schritt 2: SchnittmustererstellungDas Papierschnittmuster dient als Vorlage für die Tasche und bestimmt ihre endgültigen Maße, Proportionen und die Gesamtstruktur. Schon eine Abweichung von nur 1 cm kann das fertige Erscheinungsbild deutlich beeinflussen. Ausgehend von den ungefähren Maßen im Designentwurf des Kunden berechnen wir zunächst die Grundmaße für den Taschenkorpus, die Henkel, den Boden und die Innentaschen. Anschließend optimieren wir das Schnittmuster, indem wir die Zugaben entsprechend der Dicke und Steifigkeit des Stoffes anpassen, um sicherzustellen, dass die fertige Tasche den Erwartungen des Kunden entspricht.In der Kundenvorlage waren die Henkel relativ kurz gestaltet. Da eine Tragetasche jedoch üblicherweise über der Schulter getragen wird, wären Henkel dieser Länge nur zum Tragen in der Hand geeignet, was die Praktikabilität einschränkt. Daher haben wir die Henkellänge von 26 cm im ursprünglichen Entwurf auf … erhöht. 30 cm Wir haben dem Kunden die aktualisierte Schnittzeichnung zur Genehmigung zugesandt. Nach Erhalt seiner Bestätigung haben wir die Schnittdetails finalisiert und das Schnittmuster für den Zuschnitt vorbereitet.  Schritt 3: Herstellung von Schneide- und StrukturmusternSobald das Papierschnittmuster freigegeben ist, beginnt der Zuschnitt. Unsere Schnittmacherin schneidet jedes Stoffteil sorgfältig nach dem freigegebenen Schnittmuster zu und achtet dabei auf die exakte Form. Besonderes Augenmerk wird auf den Fadenlauf des Stoffes gelegt, um ein Verdrehen oder Verziehen nach dem Zusammennähen der Tasche zu vermeiden.Nach dem Zuschnitt aller Stoffteile prüfen wir jedes Paneel einzeln, um sicherzustellen, dass seine Maße exakt dem genehmigten Schnittmuster entsprechen. Diese sorgfältige Qualitätskontrolle hilft, Maßabweichungen zu vermeiden und gewährleistet, dass jedes Bauteil für die präzise Montage im nächsten Arbeitsschritt bereit ist. Nachdem wir die Passgenauigkeit aller Zuschnitte überprüft haben, führen wir eine Vormontage durch, indem wir die Stoffteile gemäß den Markierungen auf dem freigegebenen Schnittmuster zusammennähen. In diesem Stadium wird lediglich die Grundstruktur der Tasche erstellt – Fertigstellungsprozesse wie Logodruck, Anbringen der Bodennieten und andere detaillierte Handarbeitsarbeiten werden bewusst ausgelassen.Das Ergebnis ist ein Strukturprobe, das dazu dient, zu überprüfen, ob die Proportionen, die Konstruktion und das Gesamtdesign der Tasche den Erwartungen entsprechen, bevor man zum vollständig fertigen Muster übergeht. Bei dieser individuell gefertigten Canvas-Tragetasche haben wir beispielsweise bewusst Passermarken für den Logodruck vorgesehen und alle vom Kunden gewünschten Innenelemente, einschließlich der Trennfächer und der Reißverschlusstasche, vormontiert. So konnte der Kunde genau beurteilen, ob die Tasche die gewünschte Stabilität aufwies, die Henkellänge angemessen war und ob die Inneneinteilung und das Stauvolumen seinen Erwartungen entsprachen. Nach Fertigstellung des Strukturmusters fotografierten wir es umgehend aus verschiedenen Blickwinkeln, um alle wichtigen Details festzuhalten, und versandten das physische Muster anschließend zur Begutachtung an den Kunden. So konnte sich der Kunde selbst ein Bild vom Gesamteindruck machen. Eventuelle Anpassungen konnten in dieser Phase vorgenommen werden, wodurch unnötige Kosten und Verzögerungen vermieden wurden, die entstanden wären, wenn Änderungen erst nach Abschluss des gesamten Musterprozesses gewünscht worden wären.  Schritt 4: Gestaltung des Logo-DesignsNachdem die Abmessungen des Strukturmusters endgültig festgelegt waren, erstellten wir ein Logo-Layout im Originalmaßstab (1:1) basierend auf der tatsächlichen Größe der Tasche. Dadurch konnten wir die optimale Logoplatzierung und Displaygröße vor Produktionsbeginn bestimmen.Wir haben die Linienführung des Logos an die optischen Proportionen der Tasche angepasst, um ein harmonisches Gesamtbild zu erzielen. Ziel war es, die richtige Balance zu finden – das Logo sollte weder zu klein und unauffällig noch zu groß sein und die klare, minimalistische Ästhetik der Tasche dominieren. Das Bild zeigt die 1:1 Logo-Design-LayoutZum Schutz der vertraulichen Informationen des Kunden wurde das Logo unkenntlich gemacht. Schritt 5: Bestätigung der HardwarekomponentenGenau wie der Hauptstoff muss auch jedes einzelne Hardware-Bauteil der Tasche sorgfältig geprüft und freigegeben werden, um eine einheitliche Farbpalette und ein harmonisches Gesamtbild zu gewährleisten.Für diese Tragetasche aus Canvas gehören folgende Hauptteile zum Lieferumfang: Passende Metallfüße am Boden der Tasche, ein Metallreißverschluss und weitere Metallaccessoires.Obwohl dieser Schritt einfach erscheinen mag, erfordert er oft viel Liebe zum Detail. Ausgehend von der vom Kunden gewählten Stofffarbe haben wir verschiedene Farbtöne sorgfältig angepasst und verglichen. Oberflächen der Beschläge prüfen, bevor man Beschläge in einem passenden Metallton auswählt. das passte perfekt zur Leinwand.Wie in den vorherigen Schritten haben wir zunächst die ausgewählten Bauteile fotografiert und die Bilder dem Kunden zur Genehmigung zugesandt. Bei Bedarf haben wir auch die tatsächlichen Bauteilmuster zusammen mit dem Strukturmuster beigefügt, damit der Kunde Farben und Oberflächen vor Produktionsbeginn persönlich beurteilen konnte.  Schritt 6: Endgültige MusterfreigabeSobald alle wichtigen Details feststehen, fertigen wir das komplette Produktionsmuster (Vorproduktionsmuster) an. In dieser Phase werden die restlichen Verarbeitungsschritte – wie Logodruck, Montage der Beschläge und Endmontage – abgeschlossen, um eine fertige Tragetasche aus Canvas herzustellen.Bevor wir das Muster an den Kunden senden, führen wir eine umfassende interne Qualitätsprüfung durch. Wir prüfen jedes Detail sorgfältig, einschließlich:Ob die Abmessungen der Tasche den genehmigten Spezifikationen entsprechenOb Logogröße und -platzierung mit dem finalen Design übereinstimmenOb die Metallfüße sicher und gleichmäßig montiert sindOb die Nähte an den Innenfächern sauber und gut verarbeitet sindOb die Griffverstärkung und die lasttragenden Nähte unseren Qualitätsstandards entsprechenErst nachdem wir uns vergewissert haben, dass jedes Detail den erforderlichen Spezifikationen entspricht, senden wir das fertige Muster zur endgültigen Genehmigung an den Kunden.Sobald der Kunde das Muster erhalten hat, kann er es aus allen Blickwinkeln beurteilen – einschließlich des Gesamteindrucks, der Haptik, der Funktionalität und der Konstruktionsdetails. Sollten noch kleinere Anpassungen nötig sein, ist dies die letzte Gelegenheit, diese vorzunehmen. Nach der Freigabe durch den Kunden fahren wir mit der Produktion fort. Massenproduktionum sicherzustellen, dass die Großbestellung gemäß dem genehmigten Muster gefertigt wird. Nach Abschluss dieser sechs Schritte hat eine individuell gestaltete Tragetasche aus Segeltuch, die ursprünglich nur eine Designskizze war, den gesamten Musterungsprozess erfolgreich durchlaufen – vom Konzept bis zum physischen Prototyp.Dieser schrittweise Genehmigungsprozess mag zwar zeitaufwändig erscheinen, doch jede Phase trägt entscheidend dazu bei, Risiken im späteren Produktionsverlauf zu minimieren. Durch die sorgfältige Bestätigung jedes Details stellen wir sicher, dass das Endprodukt die ursprüngliche Vision des Kunden originalgetreu widerspiegelt und exakt wie erwartet geliefert wird. Häufig gestellte FragenFrage 1: Wie lange dauert die Entwicklung eines individuellen Tragetaschenmusters?A: Sobald die Designspezifikationen finalisiert sind, dauert die Anfertigung eines Strukturmusters in der Regel 5–7 Werktage. Ein vollständiges Vorproduktionsmuster (PP-Muster), inklusive Logodruck und Hardwaremontage, benötigt üblicherweise 10–14 Werktage.Falls eine Farbanpassung des Stoffes oder Änderungen am Muster erforderlich sind, verlängert jede zusätzliche Änderung in der Regel den Zeitrahmen für die Mustererstellung um 2–3 Werktage. Frage 2: Können Sie ein Muster anfertigen, wenn ich nur eine Designskizze oder eine Produktdarstellung habe?A: Ja. Wir setzen regelmäßig handgezeichnete Skizzen, KI-Renderings und Referenzfotos unserer Kunden in physische Prototypen um.Unser Team wird die Abmessungen rückrechnen, das passende Canvas-Gewicht empfehlen und die strukturellen Details ergänzen, die in der Grafik nicht dargestellt sind – wie zum Beispiel die Frage, ob die Grifflänge zum Tragen über der Schulter geeignet ist und ob die Anordnung der Innentaschen praktisch und funktional ist. Frage 3: Worin besteht der Unterschied zwischen einem Strukturmuster und einem Vorproduktionsmuster (PP-Muster)?A: Anhand eines Strukturmusters werden Form, Proportionen, Innenfächer und Gesamtstruktur der Tasche überprüft. Logodruck und endgültige Beschläge sind nicht enthalten.Ein Vorproduktionsmuster (PP-Muster) wird nach Freigabe des Strukturmusters erstellt. Es enthält das finale Logo, die freigegebenen Beschläge und alle Endbearbeitungsschritte und dient als freigegebenes Referenzmuster für die Serienproduktion. Die gesamte Serienproduktion muss diesem freigegebenen Muster entsprechen.Frage 4: Wie kann man die Farbe und das Gewicht des Stoffes genau abstimmen?A: Wir stellen nummerierte Stoffmuster zur Verfügung, damit die Kunden die Farben persönlich bei natürlichem Licht vergleichen können.Wenn ein Kunde beispielsweise eine Leinwand in Gold wünscht, bieten wir in der Regel vier verschiedene Farbtöne an: Hellgold, Mattgold, Klassisches Gold und Braungold. Sobald der Kunde die gewünschte Farbmusternummer bestätigt hat, kümmern wir uns um die Stoffauswahl und den Zuschnitt, um Farbabweichungen aufgrund unterschiedlicher Bildschirmeinstellungen zu minimieren. Frage 5: Kann die Gebühr für die Mustererstellung nach einer Großbestellung gutgeschrieben oder erstattet werden?A: In den meisten Fällen wird die Gebühr für die Probenahme im Voraus bezahlt.Wenn die nachfolgende Großbestellung die Mindestbestellmenge (MOQ) erreicht, kann die Mustergebühr in der Regel vollständig auf den Produktionsauftrag angerechnet oder erstattet werden, abhängig von den vereinbarten Projektbedingungen. Frage 6: In welcher Phase sollten die Hardware- und Logodetails endgültig festgelegt werden?A: Diese Details sollten während der Strukturprobenphase bestätigt werden. Dies umfasst:Die Oberflächenbeschaffenheit der Beschläge (z. B. mattes Gold oder gebürstetes Gold)Logogröße und -platzierungReißverschluss-SpezifikationenMetallfüße untenSobald das PP-Muster freigegeben ist, können Änderungen zu zusätzlichen Kosten und Produktionsverzögerungen führen. Daher ist es unerlässlich, diese Details vor dem Übergang zur Vorproduktionsmusterphase abzuschließen.    Autor       
  • Alles, was Sie über das Quilten für die Herstellung von Modetaschen wissen müssen
    Alles, was Sie über das Quilten für die Herstellung von Modetaschen wissen müssen Jun 25, 2026
    Quilten ist keine moderne Handwerkskunst; seine Ursprünge reichen Tausende von Jahren zurück. Sogar in altägyptischen Grabmalereien finden sich Hinweise auf gesteppte Produkte. Im Laufe der Zeit verbreitete sich die Technik allmählich auch in der Bekleidungs- und Heimtextilienbranche. In der heutigen Zeit, mit der Vielfalt an Taschen-Designs, findet das Quilten breite Anwendung in der Taschenherstellung – von klassischen Handtaschen mit Rautenmuster bis hin zu leichten, gesteppten Rucksäcken. Diese Konstruktion aus „Sandwichstruktur und Steppnähten“ hat längst drei große Bereiche erobert: Luxusgüter, Fast Fashion und funktionelle Taschen.Der Grund, warum Steppnähte bei Marken weiterhin so beliebt sind, liegt in ihrer Fähigkeit, drei zentrale Probleme gleichzeitig zu lösen: strukturelle Stabilität (Verhinderung des Verrutschens des Füllmaterials), optische Wiedererkennbarkeit (dreidimensionale Textur, die ein hochwertiges Gefühl vermittelt) und funktionelle Polsterung (Schutz des Inhalts). Für Marken, die eine gesteppte Produktlinie entwickeln möchten, ist das Verständnis des Zusammenspiels von Füllmaterialien, Steppmustern und Stoffen eine Grundvoraussetzung, um die Kosten zu kontrollieren und die Designabsicht zu verwirklichen.Dieser Artikel beschreibt systematisch die drei wichtigsten technischen Elemente von Stepptaschen aus fertigungstechnischer Sicht. 1. FüllmaterialienDer Schlüssel zu gesteppten Taschen liegt in der mittleren Schicht. Gewicht, Material und Elastizität der Füllung bestimmen direkt, ob das fertige Produkt formstabil und fest oder weich und formlos wirkt. 1.1 Gängige Arten von FüllmaterialienFüllmaterialDichtebereich (Referenz)EigenschaftenGeeignete AnwendungsbereichePolyestervlies80–300 g/m²Kostengünstig, leicht zu beschaffen, mäßige WiderstandsfähigkeitStandardmäßige gesteppte Tragetaschen, KosmetiktaschenSchmelzvlies150–250 g/m²Hitzeverklebbar, leicht zu vernähen, weicher GriffMittelpreisige, gesteppte Schultertaschen, InnentaschenSchaumstoff / Flexschaum3–6 mm DickeHohe Formstabilität, starke Dämpfung, ausgeprägte NahtstrukturLaptoptaschen, Kamerataschen, Handtaschen mit StrukturNaturfasern (Baumwolle/Wolle)VariableAtmungsaktiv, umweltfreundlich, relativ hohe KostenHochwertige Öko-Linien, Herbst-/Winterkollektionen 1.2 Auswahl des geeigneten Gewichts (GSM)Füllmaterialien sind nicht automatisch besser, nur weil sie dicker sind. Zu hohes Gewicht kann zu drei Hauptproblemen führen: Schwierigkeiten beim Nähen (da spezielle Nadeln und Ausrüstung benötigt werden), unschöne Ecken, die die Form der Tasche beeinträchtigen, und ein erhöhtes Gesamtgewicht, das den Tragekomfort negativ beeinflusst.Ein gängiges Vorgehen ist folgendes:Weiche Freizeittaschen (z. B. gesteppte Einkaufstaschen): Verwenden Sie eine leichte Füllung von 80–150 g/m², um einen natürlichen Fall zu erhalten.Strukturierte Taschen (z. B. rautenförmig gesteppte Handtaschen): Verwenden Sie 200 g/m² oder höher, oder Schaumstoff mit einer Dicke von 3 mm und mehr, um einen deutlichen „gepolsterten“ Steppeffekt entlang der Nahtlinien zu erzielen.Schützende Funktionstaschen (z. B. Laptoptaschen): Um sowohl Dämpfung als auch strukturelle Stabilität zu erreichen, sind Schaumstoffzwischenschichten vorzuziehen. 1.3 Laminier- (Verklebungs-) Verfahren zum Füllen von Schichten und GewebenGängige Verfahren zum Verbinden der Füllschicht mit dem Oberstoff und dem Futter sind:Ultraschallschweißen: Dieses Verfahren verzichtet auf das Durchstechen von Nähten mit Nadeln. Stattdessen werden die Kontaktflächen zwischen Füllmaterial und Stoff durch hochfrequente Vibrationen verschmolzen. Die Vorteile liegen darin, dass keine sichtbaren Nähte entstehen, die Kombination aus Druck und thermischer Verschmelzung genutzt wird, eine hohe Produktionseffizienz erzielt wird und keine Nadelstiche auf der Stoffoberfläche zurückbleiben, was zu einer sauberen und glatten Oberfläche führt. Es eignet sich besonders für minimalistische Stepptaschen in Serienproduktion. Der Nachteil besteht darin, dass es auf thermoplastische Kunststoffe (wie Polyester und Nylon) beschränkt ist. Nähen (Nähen): Dies ist die traditionellste und zugleich flexibelste Verbindungsmethode. Dabei werden die drei Lagen – Oberstoff, Füllmaterial und Futter – direkt mit einer Nähmaschine vernäht und miteinander verbunden. Ihr Vorteil liegt in der Kompatibilität mit nahezu allen Materialien: Naturfasern wie Baumwolle und Leinen, Kunstfasern und sogar Leder lassen sich verarbeiten. Sie bietet zudem große Flexibilität im Schnittdesign und eignet sich hervorragend für die Kleinserienfertigung ohne zusätzliche Formen. Dadurch ist sie ideal für Designerkollektionen und exklusive Sonderanfertigungen. Ihr Nachteil besteht darin, dass sie im Vergleich zur Ultraschallverklebung bei der Massenproduktion weniger effizient ist.  2. QuiltmusterQuiltmuster sind weit mehr als nur eine Frage der Ästhetik. Unterschiedliche Stichrichtungen beeinflussen die Spannungsverteilung im Stoff, die Dehnungsrichtung und die wahrgenommene optische „Puffigkeit“. 2.1 Analyse gängiger QuiltmusterDiamant-Steppdecke: Das klassischste Quiltmuster entsteht durch sich kreuzende Diagonalen im 45°-Winkel zu einem durchgehenden Rautenmuster. Sein Hauptvorteil ist die gleichmäßige Spannungsverteilung, die ein einseitiges Überdehnen des Stoffes verhindert. Klassische Designs wie die Chanel 2.55 verwenden dieses Muster. Die Rautengrößen variieren typischerweise zwischen 3 cm × 3 cm und 5 cm × 5 cm. Kleinere Rauten erzeugen einen feineren und zarteren optischen Effekt, erhöhen aber auch den Nähaufwand und die Produktionskosten deutlich. Chevron (Fischgrät-/V-förmiges Steppmuster): Dieses Muster entsteht durch durchgehende V-förmige Stiche und erzeugt so eine starke Dynamik und optische Bewegung. Das Chevron-Muster neigt dazu, an den V-förmigen Wendepunkten leichte Stofffalten zu verursachen und eignet sich daher besser für dünnere Stoffe in Kombination mit mittelschweren Füllmaterialien. Andernfalls können die Faltstellen zu voluminös oder aufgequollen wirken. Kanalquilting: Dieses Muster besteht aus gleichmäßig verteilten, parallelen, geraden Stichen. Es zählt zu den am häufigsten verwendeten Mustern für minimalistische Stepptaschen. Die Optik ist klar und schlicht, und der Herstellungsaufwand ist relativ gering. Im Vergleich zu sich kreuzenden Mustern sind die Arbeitskosten in der Massenproduktion deutlich niedriger. Quadratische/Kastenförmige Patchworkdecke: Die Nahtlinien verlaufen horizontal und vertikal und bilden ein regelmäßiges Quadratraster. Dieses Muster stellt relativ geringe Anforderungen an die Stoffzuführung der Nähmaschine, was die Produktion stabiler und kostengünstiger macht. Kürbismuster:Das auch als „Erdnussmuster“ bekannte Muster besteht aus durchgehenden, glatten, geschwungenen Stichen, die gleichmäßige, kürbisförmige Elemente bilden. Die Linienführung ist weich und fließend, ohne scharfe Kanten, was dem Muster im Vergleich zu geometrischen Mustern eine entspanntere und dynamischere Optik verleiht. Es eignet sich hervorragend für lässige Taschen im Soft-Style. Herzmuster: Dieses Muster besteht entweder aus verstreuten kleinen herzförmigen Elementen oder aus durchgehenden herzförmigen Stichreihen. Die Größe der einzelnen Herzmotive sollte an die Maße der Tasche angepasst werden. Sind die Herzen zu klein, wirkt das Muster schnell überladen und die Gesamtstruktur unruhig. Größere Taschen eignen sich besser für übergroße Herzmotive oder gleichmäßig angeordnete, sauber ausgerichtete Herzen. Freiformkurve / Wellenmuster: Dieses Muster besteht aus fließenden, geschwungenen Linien ohne scharfe Kanten oder Ecken. Es verleiht der Tasche einen weicheren, fließenderen Eindruck und lässt sie weniger starr wirken. Es eignet sich hervorragend für lässige Taschen mit einer weichen, flauschigen Textur.  Individuelle Quiltarbeiten / dekorative Quiltarbeiten: Hierbei handelt es sich um unregelmäßige, individuell gestaltete Muster, die nach spezifischen Designvorgaben gestickt werden. Dazu gehören Markenlogos, Pflanzen- oder Tiermotive, konzentrische Kreise, geometrische Formen und andere maßgeschneiderte Designs. Diese Art des Quiltens bietet eine extrem hohe visuelle Einzigartigkeit und Markenwiedererkennung.  2.2 Abstimmungsprinzipien von Mustern und TaschenmodellenTaschenstilEmpfohlene SchnittmusterGründeTragetasche / EinkaufstascheGroße Karos, parallele Linien, Rauten, WellenlinienGroße Quiltflächen benötigen einfache Muster, um visuelle Unruhe zu vermeiden.Handtasche / Mini-QuadrattascheKleine Rauten, Chevron-/FischgrätenmusterFeine Muster passen perfekt auf kleine Flächen und verstärken so das luxuriöse GefühlRucksack / LaptoptascheVertikale Kanalsteppung, freie Kurven, Kürbis-/TropfenmotiveErgänzt die vertikale Struktur der Tasche und streckt optisch ihre Proportionen.Kosmetiktasche / AufbewahrungsbeutelGesteppte Blumenmotive, Rauten, HerzenAuch auf kleinen Flächen lassen sich komplexe Muster unterbringen, die einen spielerischen Akzent setzen. 2.3 Details zum NähprozessStichdichte: Üblicherweise 8–10 Stiche pro Zoll (8–10 SPI). Eine zu hohe Stichdichte kann die Füllfasern durchstechen und zu Verklumpungen führen; eine zu geringe Dichte führt zu einer schwachen Fixierung.Oberfaden- und Unterfadenspannung: Muss im Gleichgewicht bleiben; andernfalls kann sich die Füllschicht verschieben („Faserwanderung“) oder der Oberstoff kann sich an Stellen ungleichmäßiger Spannung kräuseln.Spulenfadenmaterial:Standard-Quilting: Im Allgemeinen wird Polyesterfilamentfaden aus dem gleichen Material wie der Oberfaden verwendet.Gesteppte Stretchnähte: Im Allgemeinen wird elastisches Garn mit Dehneigenschaften verwendet, um die Schrumpfung des Stoffes zu erhöhen und so einen volleren, dreidimensionalen Steppeffekt zu erzielen. Dies kommt vor allem bei weicheren, legeren Taschen zum Einsatz. 3. MaterialauswahlDie Quilttechnik stellt bestimmte Anforderungen an die Stoffe: Sie müssen eine stabile Kett- und Schussspannung, eine mittlere Dicke und eine gute Stichrückstellung aufweisen.3.1 Natürliche MaterialienEchtes Leder (Kalbsleder, Lammleder): Leder ist das Premiummaterial für gesteppte Lederwaren. Dank seiner Faserstruktur behält es nach dem Steppen seinen dreidimensionalen, voluminösen Effekt und entwickelt mit der Zeit eine einzigartige Patina. Zu den Nachteilen zählen die hohen Kosten, das hohe Gewicht und die hohen Anforderungen an die Steppausrüstung (spezielle Ledernadeln und -nähfüße werden benötigt). Da Leder nicht dehnbar ist, müssen die Schnittmuster eine gewisse Bewegungsfreiheit berücksichtigen, um ein Einreißen der Nähte zu vermeiden.Baumwollstoff: Die erste Wahl für umweltfreundliche und lässige Styles. Canvas fühlt sich nach dem Steppen natürlich flauschig und voluminös an und eignet sich daher ideal für japanische, Outdoor- oder Vintage-Produkte. Da Baumwollgewebe jedoch stark feuchtigkeitsabsorbierend ist, ist bei Verwendung von Naturfasern in der Füllschicht eine Anti-Schimmel-Behandlung erforderlich. Für mehr Funktionalität empfiehlt sich eine wasserabweisende Beschichtung (z. B. PU-Beschichtung oder Wachsbehandlung).  3.2 Synthetische MaterialienNylon (Nylon 210D–840D): Nylon ist das Kernmaterial für leichte Stepptaschen. Pradas Nylon-Steppkollektionen haben bewiesen, dass dieses „industrielle“ Material modische Eigenschaften besitzen kann. Nylon ist abriebfest, knitterarm und pflegeleicht und harmoniert hervorragend mit Polyester-Füllschichten. Zu den Nachteilen zählen ein etwas steiferes Tragegefühl bei niedrigen Temperaturen und eine spürbare statische Aufladung. Polyester (Polyester / Memory-ähnliches Gewebe): Die kostengünstigste Option. Moderne Polyestergewebe erreichen durch Veredelungsverfahren wie Memory- und Baumwollbehandlungen eine Haptik, die der von Naturfasern sehr nahekommt. Zu ihren Vorteilen zählen hohe Farbsättigung, hervorragende Bedruckbarkeit und gute Lichtechtheit. Für Fast-Fashion-Linien, die häufige Farbwechsel oder Digitaldruck erfordern, ist Polyester eine pragmatische Wahl. Kunstleder aus PU/PVC: Steppung mit Kunstleder ist die kostengünstigste Lösung für einen luxuriösen Look. PU-Leder ist typischerweise 0,6–1,2 mm dick und kann direkt ohne zusätzliches Trägermaterial gesteppt werden. Folgendes ist jedoch zu beachten: PVC neigt bei niedrigen Temperaturen zum Spröden und ist daher für den Verkauf in kalten Regionen ungeeignet; PU birgt das Risiko der Hydrolyse, und längere Einwirkung von Hitze und Feuchtigkeit kann zu Ablösung der Oberfläche führen.  3.3 Neue nachhaltige MaterialienRecyceltes Polyester (rPET): Hergestellt aus recycelten Plastikflaschen, findet es heute breite Anwendung sowohl für das Außenmaterial als auch für die Füllfasern von Stepptaschen. Seine physikalischen Eigenschaften ähneln denen von neuem Polyester, jedoch mit einer deutlich geringeren CO₂-Bilanz.Leder aus biobasierten Materialien (z. B. Kaktusleder, Apfelleder): Neue, umweltfreundliche Alternativen bieten eine Haptik, die echtem Leder sehr nahekommt, allerdings ist die Dickengleichmäßigkeit etwas geringer, sodass beim Quilten der Nähfußdruck angepasst werden muss. Sie eignen sich gut, um die Nachhaltigkeitsbotschaft einer Marke zu unterstreichen, doch die derzeitigen Produktionskapazitäten und Farboptionen sind noch begrenzt.  4. Häufig gestellte Fragen (FAQ)Frage 1: Führt das Quilten zu Einlaufen der fertigen Produkte? Wie lässt sich dies bei der Massenproduktion kontrollieren?A: Ja, das ist der Fall. Beim Quilten schrumpft der Stoff durch die Stiche sowohl in Kett- als auch in Schussrichtung. Das genaue Ausmaß des Schrumpfens hängt von der Füllstärke, der Stichdichte und der Elastizität des Unterfadens ab. Führen Sie daher unbedingt vor der Serienproduktion einen Schrumpftest durch und berücksichtigen Sie beim Anfertigen der Schnittmusterzugaben. Frage 2: Wie wählt man bei Füllmaterialien für Steppsäcke zwischen Polyesterwatte und Schaumstoffeinlage?A: Das hängt von der Positionierung der Tasche ab. Polyestervlies (80–300 g/m²) ist preiswert und fühlt sich weich an, daher eignet es sich für lässige Tragetaschen und Kosmetiktaschen. Schaumstoffeinlage (3–6 mm) bietet hohe Steifigkeit und starke Polsterung und ist daher für Laptoptaschen oder formgebende Handtaschen geeignet. Wenn ein ausgeprägter, dreidimensionaler „Puff“-Effekt gewünscht ist, ist Schaumstoffeinlage effektiver; wenn geringes Gewicht und ein schöner Fall im Vordergrund stehen, wählen Sie Polyestervlies mit geringer Dichte. Frage 3: Welche umweltfreundlichen Optionen gibt es für gesteppte Taschen? Können sie vollständig aus recycelten Materialien hergestellt werden?A: Ja, das ist möglich. Der Oberstoff kann aus recyceltem rPET-Polyester oder Bio-Baumwoll-Canvas bestehen, die Füllschicht aus recyceltem rPET-Polyester-Vlies und das Futter ebenfalls aus Recyclingmaterialien. So entsteht eine vollständig recycelte Sandwichstruktur. Alternativ bietet sich Bio-Baumwoll-Canvas mit Bio-Baumwollfüllung an, wobei jedoch Anti-Schimmel- und Flammschutzbehandlungen für Naturfasern berücksichtigt werden müssen. Pflanzliche Lederarten (wie z. B. Kaktusleder) werden derzeit noch in Nischenanwendungen eingesetzt, hauptsächlich aufgrund von Einschränkungen hinsichtlich Dicke und Farbauswahl. Frage 4: Wie lässt sich eine Faserwanderung oder Pillingbildung entlang der Nahtlinien von Stepptaschen verhindern?A: Faserwanderung entsteht hauptsächlich durch ungleichmäßige Ober- und Unterfadenspannung oder zu großen Stichabstand. Es wird empfohlen, eine Stichdichte von 8–10 Stichen pro Zoll (8–10 SPI) einzuhalten und beim Zuschneiden auf saubere Kanten der Fülllagen ohne lose Fasern zu achten. Pilling hängt mit dem Material des Unterfadens und der Reibung zusammen; es empfiehlt sich, Polyester-Filament-Nähgarn zu verwenden und kurzstapeliges Baumwollgarn zu vermeiden.    Autor       
  • Kantenversiegelung und Haltbarkeit: Wie sie die Qualitätsstufe von Ledertaschen beeinflussen
    Kantenversiegelung und Haltbarkeit: Wie sie die Qualitätsstufe von Ledertaschen beeinflussen Jun 23, 2026
    *Ein unverzichtbarer Leitfaden zur Kantenverarbeitung für B2B-Einkäufer bei der Auswahl von Lederhandtaschenherstellern* Bei der Herstellung von Ledertaschen ist die Kantenlackierung (auch Kantenbeschichtung oder Kantenveredelung genannt) ein entscheidendes Detail für die Endproduktqualität. Eine glatte, gleichmäßig gefärbte Kante, die riss- und abblätterungsbeständig ist, kann oft einen Preisaufschlag von 20–30 % erzielen; im Gegensatz dazu mindert eine raue oder rissige Kantenbehandlung, selbst bei hochwertigem Leder, die Positionierung einer Marke erheblich. Für B2B-Einkäufer ist das Verständnis der verschiedenen Kantenveredelungstechniken unerlässlich, um qualifizierte OEM/ODM-Hersteller für Ledertaschen auszuwählen und die Qualität der Serienproduktion zu kontrollieren. 1. Was ist Kantenbemalung?Kantenlackierung, auch Kantenfärbung oder Wachskantenveredelung genannt, ist der Prozess der Behandlung der freiliegenden Schnittkanten von Leder durch eine Reihe von Schritten, darunter Schleifen, Grundieren, Lackieren und Polieren, um eine glatte, abgerundete und farblich abgestimmte Oberfläche zu erzielen. Drei Kernfunktionen der KantenbemalungFunktionSpezifische LeistungAuswirkungen auf die ProduktbewertungSchützt LederfasernVersiegelt die freiliegende Querschnittsfläche nach dem Schneiden und verhindert so das Eindringen von Feuchtigkeit und Staub, wodurch eine Lockerung der Fasern verhindert wird.Verlängert die Produktlebensdauer und reduziert Reklamationen nach dem Kauf.Verbessert die visuelle AttraktivitätGlatte, abgerundete Kanten mit einheitlicher Farbe erzeugen einen harmonischen optischen Eindruck mit der Lederoberfläche.Bestimmt unmittelbar die Qualität des ersten Eindrucks und beeinflusst die Preisgestaltung am Endmarkt.Stärkt die strukturelle IntegritätMehrere Schichten Kantenlack bilden einen Schutzfilm, der die Abriebfestigkeit und Reißfestigkeit der Kante erhöht.Verringert Kantenschäden beim Versand und Gebrauch und senkt somit die Retourenquote. 2. Arten der Kantenlackierung & Vergleich der QualitätsstufenJe nach Prozesskomplexität und Materialqualität lässt sich die Kantenlackierung in verschiedene Qualitätsstufen einteilen. Geschäftskunden können dieses System nutzen, um die tatsächliche handwerkliche Qualität eines Werks im Rahmen von Werksaudits oder -inspektionen zu beurteilen. Vergleich von vier gängigen KantenmaltechnikenTechnikProzessablaufFertiger EffektHaltbarkeitZielmarktEinschichtige DünnbeschichtungZuschneiden → eine dünne Schicht Kantenfarbe auftragen → schnell trocknendFaserstruktur sichtbar; fühlt sich leicht rau an; neigt zu Farbunterschieden★☆☆☆☆Neigt zu Rissen und AbblätternBilligmarkt, WerbeartikelMehrschichtige Lackierung mit geschliffenen KantenSchneiden → schleifen → lackieren → trocknen → schleifen → 3–5 Mal wiederholenGlatte, abgerundete Kanten mit einheitlicher Farbe; keine sichtbaren Stufenmarken★★★★☆Widersteht bei normalem Gebrauch 2–3 Jahre lang der Rissbildung.Marken im mittleren bis gehobenen Preissegment, hochwertige LedertaschenHeißgepresste Kantenlackierung(Gebügelte Kante)Farbe auftragen → unter Druck mit einer Hochtemperaturform formenExtrem glatter, halbkreisförmiger Bogen; feine Haptik★★★★★Beste AbriebfestigkeitLuxusgüter, hochwertige SonderanfertigungenHandgewachste KanteWiederholt mit natürlichem Bienenwachs polieren; keine chemische Kantenfarbe verwendenNatürlicher Lederglanz; entwickelt mit der Zeit eine Patina★★★★☆Erfordert regelmäßige WartungTaschen aus pflanzlich gegerbtem Leder im handgefertigten/Retro-Stil 3. Schlüsselfaktoren, die die Haltbarkeit der Kantenlackierung beeinflussenRisse und Abplatzungen der Kantenlackierung gehören zu den häufigsten Mängeln bei Ledertaschen. Die folgenden fünf Faktoren bestimmen direkt die Lebensdauer der Kantenlackierung und sind daher die wichtigsten Aspekte, auf die B2B-Einkäufer bei Werksaudits achten sollten. 3.1 Qualität des KantenlackmaterialsMinderwertige Kantenlacke enthalten zu wenig Harz, was zu geringer Flexibilität und Anfälligkeit für Sprödbrüche bei niedrigen Temperaturen führt. Hochwertige Hersteller verwenden in der Regel importierte Polyurethan-(PU-)Kantenlacke oder umweltfreundliche Kantenlacke auf Wasserbasis, die hervorragende Elastizität und Haftung bieten. 3.2 Lederstärke und SchnittpräzisionWenn Leder zu dünn ist (
  • Was ist biobasiertes synthetisches Material?
    Was ist biobasiertes synthetisches Material? Jun 18, 2026
     Die Taschenindustrie erlebt eine Materialrevolution, die vom Nachhaltigkeitsgedanken angetrieben wird. In den letzten zehn Jahren haben sich Begriffe wie „Bio-Baumwolle“ und „recyceltes Polyester“ in den Produktkatalogen der Marken etabliert. Heute hält jedoch ein noch fortschrittlicheres Konzept Einzug in die Produktion: biobasierte synthetische Materialien.Es handelt sich hierbei weder um eine einfache Rückkehr zu Naturfasern noch um bloße Recyclingversionen herkömmlicher Kunststoffe. Vielmehr basieren sie auf modernen biochemischen Technologien zur Gewinnung von Zucker aus Pflanzen wie Mais, Zuckerrohr und Stroh und nutzen anschließend Verfahren wie Fermentation und Polymerisation zur Synthese von Polymermaterialien, deren Struktur und Eigenschaften nahezu identisch mit denen herkömmlicher erdölbasierter Kunststoffe sind.Für Marken stellt dies eine neue Chance dar, von der „erdölbasierten Chemie“ zur „biobasierten Chemie“ überzugehen, und bietet gleichzeitig der Taschenindustrie zusätzliche Wege, um Ziele zur Reduzierung von Kohlenstoffemissionen zu erreichen und Verbesserungen in Richtung nachhaltiger Entwicklung zu erzielen. I. Was genau sind biobasierte synthetische Materialien?Die Gemeinsame Forschungsstelle (JRC) der Europäischen Union stellt in ihrer thematischen Studie zu biobasierten Textilien fest, dass biobasierte Fasern in drei Kategorien unterteilt werden können: Naturfasern, halbsynthetische Fasern und biobasierte synthetische Fasern. Diese drei Kategorien werden oft verwechselt, doch ihre Unterscheidung ist für Marken und Hersteller von entscheidender Bedeutung. 1. Naturfasern: direkt verwendbar, ohne chemische UmstrukturierungLeinen, Hanf, Baumwolle, Wolle und Seide gehören alle in diese Kategorie. Sie werden direkt aus Pflanzen oder Tieren gewonnen und behalten weitgehend ihre natürlichen Polymerstrukturen.Bevor Baumwolle weite Verbreitung fand, waren Leinen und Hanf die wichtigsten Textilfasern in Europa. Sie waren gut an die lokalen Ökosysteme angepasst und konnten zudem als Fruchtfolgepflanzen zur Verbesserung der Bodengesundheit beitragen.Für die Taschenindustrie liegen die Vorteile von Naturfasern in ihren ausgereiften Lieferketten und ihren erkennbaren Umwelteigenschaften. Ihre Grenzen sind jedoch ebenfalls deutlich: Festigkeit, Wasserbeständigkeit und Designflexibilität sind oft geringer als die von synthetischen Materialien. 2. Halbsynthetische Fasern: chemisch aus natürlichen Polymeren regeneriertViskose, Modal und Lyocell sind typische Beispiele. Sie werden hergestellt, indem natürliche Polymere (Zellulose) aus pflanzlichen Quellen wie Holz gewonnen und anschließend chemisch aufgelöst und durch Spinnprozesse regeneriert werden.Die frühe Herstellung von Viskosefasern war mit erheblichen Emissionen toxischer Chemikalien verbunden. Moderne Verfahren haben sich jedoch deutlich verbessert, insbesondere durch geschlossene Produktionskreisläufe, die zertifiziertes Holz und landwirtschaftliche Reststoffe verwenden.In der Taschenindustrie werden halbsynthetische Fasern häufig für Futterstoffe oder leichte Sommertaschen verwendet. Sie bieten ein weiches Tragegefühl und gute Atmungsaktivität, weisen jedoch eine relativ geringe Nassfestigkeit auf, wodurch sie für tragende Teile ungeeignet sind. 3. Biobasierte synthetische Fasern: „Kunststoff aus Pflanzen herstellen“Die Kernlogik biobasierter synthetischer Materialien besteht darin, niedermolekulare Monomere aus nachwachsenden Biomassequellen (wie Maisstärke, Zuckerrohr, Rizinusöl, Lignin, Algen usw.) zu gewinnen und anschließend mittels chemischer Polymerisationsreaktionen völlig neue Polymerverbindungen herzustellen.Die Gemeinsame Forschungsstelle (JRC) definiert sie als „eine relativ neue Innovation, die entwickelt wurde, um aus fossilen Brennstoffen gewonnene synthetische Fasern zu ersetzen“. Mit anderen Worten: Ihre endgültige chemische Struktur kann völlig neu oder sehr ähnlich zu erdölbasierten Materialien sein – der einzige Unterschied besteht darin, dass die Kohlenstoffquelle von unterirdischen fossilen Brennstoffen auf oberirdische pflanzliche Biomasse verlagert wird.Zum Beispiel:Polymilchsäure (PLA)Es wird durch Fermentation von Mais oder Zuckerrohr zu Milchsäure hergestellt, die anschließend zu Kunststoff polymerisiert wird. Es ist derzeit die einzige kommerziell eingesetzte, 100% biobasierte Kunstfaser.Biobasiertes Polyamid (PA)Hergestellt durch Extraktion von Sebacinsäure aus Rizinusöl und Synthese nylonartiger Materialien, die bereits von international anerkannten Taschenmarken verwendet werden.Biobasiertes Polyurethan (PU)Verwendet pflanzliche Öle wie Sojaöl oder Cashewnussschalenöl, um Polyole auf Erdölbasis teilweise zu ersetzen, und wird in Kunstleder und Beschichtungen eingesetzt.  II. Leicht zu verwechselndes Konzept: Biobasiert ≠ Biologisch abbaubarDies ist eines der am häufigsten missverstandenen Konzepte sowohl bei Marken als auch bei Konsumenten, und es handelt sich um einen wichtigen Unterschied, den Taschenhersteller ihren Kunden klar erläutern müssen.„Biobasiert“ bezieht sich auf die Rohstoffquelle„Biologisch abbaubar“ bezieht sich auf die Verbleib des Materials nach der EntsorgungZwischen den beiden besteht kein notwendiger Zusammenhang.Nehmen wir biobasiertes Polyethylen (biobasiertes PE) als Beispiel: Sein Rohstoff stammt aus Zuckerrohr-Ethanol, doch nach der Polymerisation ist seine chemische Struktur identisch mit der von erdölbasiertem PE. Das bedeutet, es behält alle Vorteile von PE – Wasserbeständigkeit, Chemikalienbeständigkeit und hohe Festigkeit –, erbt aber auch dessen Nachteile: Es ist in der Natur praktisch nicht biologisch abbaubar.Im Gegensatz dazu ist PBAT (ein kompostierbarer Kunststoff) biologisch abbaubar, jedoch werden Teile seiner Rohstoffe aus fossilen Ressourcen gewonnen.Wenn ein Kunde also „biobasierte Materialien“ wünscht, müssen Marken eine wichtige Folgefrage stellen: Wollen Sie die Abhängigkeit von Erdöl reduzieren oder muss das Material letztendlich biologisch abbaubar sein? Diese beiden Ziele erfordern völlig unterschiedliche technologische Wege und Kostenstrukturen. III. Welche biobasierten synthetischen Materialien sind bereits für die Herstellung von Taschen geeignet?Nachfolgend sind die wichtigsten Kategorien aufgeführt, die derzeit wirtschaftlich rentabel und direkt auf die Taschenherstellung anwendbar sind, geordnet nach ihrem Reifegrad: 1. Biobasiertes PU – Kunstleder und BeschichtungenDies ist aktuell der einfachste Einstiegspunkt für die Taschenindustrie. Traditionelles Polyurethan (PU) wird durch die Reaktion von Polyolen und Isocyanaten auf Erdölbasis hergestellt. Biobasiertes PU hingegen ersetzt einen Teil der erdölbasierten Komponenten durch Polyole aus Pflanzenölen wie Sojaöl, Rizinusöl und Cashewnussschalenöl.Anwendungen in Taschen:KunstledermaterialienWird als Oberflächenmaterial für Handtaschen und Rucksäcke verwendet und eignet sich zum Prägen, Bedrucken und Besticken.Innenbeschichtungen: Ersatz herkömmlicher PVC- oder erdölbasierter PU-Beschichtungen zur Reduzierung des CO2-Fußabdrucks.FunktionsbeschichtungenEinige biobasierte PU-Formulierungen bieten bereits wasserabweisende und fleckenabweisende Eigenschaften.Aktueller Status:Der Anteil biobasierter Inhaltsstoffe liegt typischerweise zwischen 20 % und 70 %. Haptik und physikalische Eigenschaften ähneln bereits Produkten auf Erdölbasis, Produktionskapazität und Farbauswahl sind jedoch noch begrenzt. Marken wird empfohlen, den genauen Anteil biobasierter Inhaltsstoffe und den Umfang der Individualisierungsmöglichkeiten vorab mit ihren Lieferanten abzuklären und die passenden Lösungen entsprechend ihrer Produktpositionierung auszuwählen.  2. Biobasiertes PA – Hochleistungsgewebe und ReißverschlüsseFasern aus biobasiertem Polyamid (PA) werden bereits in Produkten international anerkannter Taschenmarken verwendet.Anwendungen in Taschen:Hochfeste GewebeBiobasierte Nylons wie PA56 und PA11 können für abriebfeste Stoffe in Outdoor-Rucksäcken und Reisetaschen verwendet werden und weisen eine mit herkömmlichem Nylon vergleichbare Festigkeit auf.Reißverschlüsse und BeschlägeBiobasiertes PA kann in spritzgegossenen Bauteilen verwendet werden und einen Teil des erdölbasierten Nylons ersetzen.GurtbandWird für Schultergurte von Rucksäcken und verstärkte Tragegriffe verwendet.Aktueller Status:Die Leistung erfüllt bereits die Anforderungen der meisten Beutelanwendungen. Produktionskapazität und Farbvielfalt sind jedoch noch geringer als bei herkömmlichem PA6/PA66.  3. Polymilchsäure (PLA) – transparente Beutel, Auskleidungen und 3D-gedruckte KomponentenPLA ist derzeit die einzige 100% biobasierte Kunstfaser, die in großem Maßstab kommerziell hergestellt wird. Sie bietet eine hohe Transparenz, ist thermoformbar und unter industriellen Kompostierungsbedingungen biologisch abbaubar.Anwendungen in Taschen:Transparente Handtaschen / KosmetiktaschenPLA-Folien weisen eine gute Transparenz auf und können als Alternative zu PVC-basierten Lösungen dienen.Futter / Fächer: Es ist leicht und relativ steif, wodurch es sich als internes Strukturmaterial für Taschen eignet.ZubehörteilePLA findet breite Anwendung im 3D-Druck und kann zur Entwicklung von Prototypen für individuelle Taschenschnallen und dekorative Teile eingesetzt werden.Einschränkungen:PLA besitzt eine relativ geringe Hitzebeständigkeit (typischerweise unter 60 °C). Es neigt außerdem unter heißen und feuchten Bedingungen zur Hydrolyse, wodurch es für Hochtemperaturumgebungen oder langfristig belastende Bauteile ungeeignet ist.  4. Biobasierte PET/PTT-Gewebe und -FutterstoffeSorona® von DuPont ist ein typisches Beispiel. Sein 1,3-Propandiol (PDO)-Monomer wird aus der Maisfermentation gewonnen und anschließend mit Terephthalsäure zu PTT-Fasern polymerisiert.Anwendungen in Taschen:Stoffe: Weicher Griff und gute Elastizität, geeignet für weiche Handtaschen und lässige Rucksäcke.FutterWird als Ersatz für herkömmliche Polyesterfutter verwendet und trägt dazu bei, den gesamten CO2-Fußabdruck der Produkte zu reduzieren.Aktueller Status:Es wird häufig in Mischungen mit Baumwolle oder recyceltem Polyester verwendet.  5. Myzelleder – eine aufstrebende Option für hochwertige HandtaschenDies ist eines der meistdiskutierten neuen Materialien. Es wird hergestellt, indem Pilzmyzel auf landwirtschaftlichen Abfällen gezüchtet wird, wodurch blattartige Materialien entstehen, die Leder ähneln. Marken wie Stella McCartney, Adidas und Hermès haben Kooperationen und Tests mit diesem Material durchgeführt.Anwendungen in Taschen:Hochwertige Materialien für HandtaschenBietet eine Textur, die echtem Leder sehr ähnlich ist und kann geprägt und genäht werden.Markenkooperationen / limitierte EditionenHoher erzählerischer Wert, wodurch es sich gut für Marketingkampagnen mit Fokus auf Nachhaltigkeit eignet.Aktueller Status:Die Produktionskapazität ist noch begrenzt, weshalb es sich eher für Premium-Linien in kleinen Serien oder für Konzeptprodukte eignet.  IV. Zertifizierungsstandards für biobasierte synthetische MaterialienDerzeit existiert kein einheitlicher globaler Zertifizierungsstandard für biobasierte synthetische Materialien. Verschiedene Regionen und Organisationen haben ihre eigenen Zertifizierungssysteme mit jeweils unterschiedlichen Schwerpunkten eingeführt. Zu den gängigsten Zertifizierungen gehören:USDA BioPreferred-Zertifizierung vom US-Landwirtschaftsministerium, einem der weltweit einflussreichsten Zertifizierungssysteme für biobasierte Produkte.OK Biobased-Zertifizierung In der EU wird ein Bewertungssystem mit 1 bis 4 Sternen verwendet, wobei mehr Sterne einen höheren Anteil an biobasierten Produkten anzeigen.DIN CERTCO Zertifizierung aus Deutschland, ausgestellt von DIN CERTCO unter der TÜV Rheinland Gruppe, und auf dem europäischen Markt weithin anerkannt.Diese Zertifizierungen sind nicht nur für die Einhaltung von Exportbestimmungen erforderlich, sondern dienen Kunden auch als glaubwürdiger Nachweis der Umweltverträglichkeit des Materials. Es ist wichtig zu beachten, dass sich verschiedene Zertifizierungen auf unterschiedliche Aspekte konzentrieren: Einige zertifizieren lediglich biobasierte Inhaltsstoffe, während andere auch die Nachhaltigkeit des Rohstoffanbaus und der Produktionsprozesse bewerten. Marken können daher die passende Zertifizierung entsprechend ihrer Zielgruppe und den Kundenanforderungen auswählen, ohne blindlings mehrere sich überschneidende Zertifizierungen anzustreben. V. Häufig gestellte FragenFrage 1: Worin besteht der grundlegende Unterschied zwischen biobasierten synthetischen Materialien und herkömmlichen, erdölbasierten Materialien?A: Der grundlegende Unterschied liegt in der Kohlenstoffquelle.Erdölbasierte Materialien:Ihre Rohstoffe stammen aus fossilen Brennstoffen, die unter der Erde lagern (wie Erdöl und Erdgas). Der Kohlenstoff in diesen Ressourcen ist seit Millionen von Jahren im Erdreich gespeichert. Ihre Gewinnung und Nutzung setzen „geologischen Kohlenstoff“ frei und erhöhen so die Gesamtmenge an Kohlendioxid in der Atmosphäre.Biobasierte synthetische Materialien:Ihre Rohstoffe stammen aus modernen biologischen Ressourcen (wie Mais, Zuckerrohr, Stroh und Algen). Der darin enthaltene Kohlenstoff wird durch die Photosynthese der Pflanzen aus der Atmosphäre gebunden, wodurch sie Teil des „modernen Kohlenstoffkreislaufs“ sind. Frage 2: Sind biobasierte synthetische Materialien leistungsschwächer als erdölbasierte Materialien?A: Das hängt von der jeweiligen Materialart und dem Anwendungsfall ab.Mechanische Eigenschaften:Biobasierte PE- und PET-Materialien weisen nahezu identische Molekularstrukturen wie ihre erdölbasierten Pendants auf. Daher können Zugfestigkeit, Reißfestigkeit und Hitzebeständigkeit vergleichbar bleiben.Verarbeitungsleistung:Biobasiertes PLA hat einen relativ niedrigen Schmelzpunkt (ca. 150–160 °C). Daher müssen die Verarbeitungsparameter für Hochtemperaturpress- oder Hochfrequenzschweißanwendungen angepasst werden.Alterungsbeständigkeit:Einige biobasierte PU-Werkstoffe können im Vergleich zu erdölbasierten PU-Werkstoffen unter langfristiger UV-Bestrahlung eine etwas schnellere Vergilbung aufweisen. Dies lässt sich durch den Einsatz von Additiven verbessern.Gesamt: Biobasierte Materialien erfüllen bereits die Leistungsanforderungen der meisten Standardanwendungen für Taschen. In extremen Umgebungen (hohe Temperaturen, starke Säuren oder Laugen oder längere UV-Strahlung im Freien) sind jedoch weiterhin materialspezifische Prüfungen und Validierungen erforderlich. Q3: Sind pflanzenbasierte und biobasierte Materialien dasselbe Konzept?A: Im Verbraucherkontext werden die beiden Begriffe meist synonym verwendet. Streng genommen ist „pflanzenbasiert“ jedoch eine Unterkategorie von „biobasiert“, und der Anwendungsbereich biobasierter Materialien ist breiter.Pflanzliche Materialien:Die Rohstoffe stammen ausschließlich aus Pflanzen (wie Mais, Zuckerrohr, Baumwolle und Bambus).Biobasierte Materialien:Die Rohstoffe können aus einem breiteren Spektrum biologischer Ressourcen stammen, darunter Pflanzen, Tiere, Algen, Mikroorganismen und sogar landwirtschaftliche Abfälle und Lebensmittelreste. Q4: Woran können Verbraucher erkennen, ob eine Tasche tatsächlich aus biobasierten Materialien besteht?A: Am zuverlässigsten ist es, zu überprüfen Zertifizierungslabel von Drittanbietern, anstatt sich ausschließlich auf Marketingaussagen zu verlassen.Weitgehend anerkannte internationale Zertifizierungen umfassen:USDA BioPreferred (US-Landwirtschaftsministerium):Gibt den spezifischen Prozentsatz an biobasierten Inhaltsstoffen an.DIN-Geprüft Biobased (Deutschland):Klassifiziert die Produkte in drei Stufen: 20–50 %, 50–85 % und >85 % biobasierter Anteil.OK Biobased (TÜV AUSTRIA):Verwendet ein 1- bis 4-Sterne-Bewertungssystem.Authentische biobasierte Produkte weisen typischerweise Zertifizierungszeichen und den prozentualen Anteil biobasierter Inhaltsstoffe deutlich auf Anhängern oder Pflegeetiketten aus. Frage 5: Wie wird der „biobasierte Anteil“ auf Produktetiketten gemessen?A: Die weltweit anerkannte Testmethode ist Radiokohlenstoffanalyse (Kohlenstoff-14-Analyse), basierend auf Standards wie ASTM D6866 Und ISO 16620.Das Prinzip ist relativ einfach: Alle Lebewesen (Pflanzen und Tiere) nehmen im Laufe ihres Lebens atmosphärisches Kohlenstoff-14 durch Photosynthese oder über die Nahrungskette auf. Fossile Brennstoffe hingegen sind extrem alt, und ihr Kohlenstoff-14 ist vollständig zerfallen.Durch die Messung der Menge an Kohlenstoff-14 in einer Probe ist es möglich, den prozentualen Anteil des biobasierten Kohlenstoffs am gesamten organischen Kohlenstoffgehalt genau zu berechnen.Wenn beispielsweise ein Stoff getestet wird, um festzustellen, dass er 35 % biobasierter KohlenstoffgehaltDas bedeutet, dass 35 % des organischen Kohlenstoffs in diesem Material aus erneuerbaren biologischen Ressourcen und nicht aus Erdöl stammen. Weiterführende Literatur:Was ist Bio-Baumwolle?https://www.synberry.com/organic-cotton-in-bag-manufacturingWas ist rPET?https://www.synberry.com/guide-to-rpet-fabricWas ist recyceltes Nylon?https://www.synberry.com/why-brands-are-switching-to-recycled-nylon-for-bag-manufacturing    Autor       
  • PU-Leder vs. PVC-Leder: Ein Leitfaden für OEM-Hersteller von Lederhandtaschen für B2B-Käufer
    PU-Leder vs. PVC-Leder: Ein Leitfaden für OEM-Hersteller von Lederhandtaschen für B2B-Käufer Jun 12, 2026
    Wenn ausländische Einkäufer sich für ihre Eigenmarkenkollektionen an einen OEM-Hersteller von Lederhandtaschen wenden, ist die Materialauswahl eine der ersten technischen Entscheidungen. Wir bei Synberry sind auf die individuelle OEM-Produktion von Lederhandtaschen in verschiedenen Kategorien spezialisiert – von eleganten Business-Taschen bis hin zu lässigen Crossbody-Bags. Eine Frage, die uns in fast jedem Erstgespräch gestellt wird, lautet:"Sollen wir für diese Kollektion PU-Leder oder PVC-Leder verwenden?"Die Antwort hängt von Ihrem angestrebten Einzelhandelspreis, den regulatorischen Rahmenbedingungen des Zielmarktes und der haptischen Identität Ihrer Marke ab. Dieser Artikel dient als technische Einführung für Einkäufer im Beschaffungsprozess. OEM-Handtaschenherstellung Partner, die Ihnen dabei helfen, Materialien sicher zu spezifizieren und kostspielige Nachbesserungen bei der Mustererstellung zu vermeiden. 1. Was B2B-Käufer wirklich wissen müssen: Struktur & ProduktionOEM-Fertigung von Handtaschen aus PU-Leder (Polyurethan).PU-Leder besteht aus einem Vlies- oder Strickgewebesubstrat, das mit Polyurethanharz beschichtet ist. In den OEM-Fertigungsprozessen für Lederhandtaschen spezifizieren wir typischerweise Folgendes:Trockenverfahren PUDirekte Harzbeschichtung. Festere Haptik, hervorragend geeignet für strukturierte OEM-Lederhandtaschen wie Aktentaschen, Box-Satteltaschen und architektonische Mini-Taschen.Nassverfahren PUDurch das Koagulationsverfahren entsteht eine mikroporöse Struktur. Atmungsaktivität und Weichheit kommen echtem Leder sehr nahe – ideal für weiche Tragetaschen, lässige Hobo-Bags und faltbare Reiseaccessoires.Herstellerhinweis für KäuferWenn Sie anfordern Saffiano-Prägung oder Krokodil Getreide Bei individuell gefertigten Handtaschen behält PU die Oberflächenstruktur deutlich besser als PVC. PVC neigt beim Heißpressen zum Rückfedern der Prägung, wodurch die für Ihre Marke erforderliche Musterdefinition verschwimmen kann.PVC-Leder (Polyvinylchlorid) in der TaschenherstellungPVC-Leder besteht aus einem gewebten Grundgewebe, das mit Polyvinylchloridharz beschichtet ist. Um Flexibilität zu erzielen, werden Weichmacher (Phthalate) zugesetzt. Obwohl PVC absolut wasserdicht und äußerst abriebfest ist, stellt die Migration von Weichmachern ein langfristiges Risiko dar – insbesondere für Abnehmer, die in der EU und Nordamerika vertreiben. 2. Technische Leistungsdaten: Die Zahlen hinter Ihrer MaterialwahlEigentumPU-LederPVC-LederAuswirkungen auf die OEM-LederhandtaschenproduktionHaptik / WeichheitNahezu echt; ein „kräftiger“ Aufschwung ist möglichKunststoffähnlich; verfestigt sich unter 10 °CPrämie maßgefertigte Lederhandtasche Linien benötigen PU für wahrgenommenen WertGewicht (g/m²)350–550500–800PU reduziert das Versandgewicht für große OEM-Handtasche BestellungenAbriebfestigkeit (Taber CS-17, 500 g, 500 Zyklen)0,8–1,2 mg Verlust0,3–0,6 mg VerlustWerkzeugtaschen und Industriekisten können PVC enthalten.Biegewiderstand (MIT-Faltung, 20°C)20.000–50.000 Zyklen10.000–30.000 ZyklenPU ist beständig gegen Oberflächenrisse in KaltklimamärktenSchälfestigkeit (N/3cm)12–1815–25Die Haftung der PVC-Beschichtung ist stärker; PU erfordert eine sorgfältige Substratkontrolle.Hydrolysebeständigkeit (70 °C, 95 % relative Luftfeuchtigkeit, 10 Wochen)Standard: 3–5 Wochen; HR-Grad: 10+ WochenStabil; hydrolysiert nichtTropische Reiseziele (Südostasien, Lateinamerika) erfordern hydrolysebeständiges PUBetriebstemperatur-10 °C bis +60 °C-20 °C bis +70 °CPVC verträgt einen größeren Temperaturunterschied, wird aber mit der Zeit spröde.AbdichtungWasserfestVollständig wasserdichtTrockensäcke und Bootszubehör: Upgrade auf PVC oder TPU 3. Einhaltung gesetzlicher Bestimmungen: Warum Ihr Zielmarkt die Materialwahl bestimmtFür OEM-Lederhandtasche Für Marken, die in regulierte Märkte exportieren, ist die Materialchemie nicht nur eine Frage der Haptik – sie ist eine Hürde für die Einhaltung der Vorschriften.KonformitätsstandardPU-LederPVC-LederBeschaffungsrisiko für OEM-Käufer von HandtaschenUS CPSIAErfüllt die Grenzwerte für Blei und PhthalateRisiko durch Bleistabilisatoren; Phthalatgrenzwerte geltenKinder OEM-Handtaschen und Lunchtaschen werden strengen Tests unterzogenKalifornische Proposition 65Geringes RisikoWarnung erforderlich, falls DINP/DEHP vorhanden istKein sicherer Hafen für gelistete PhthalateEU PPWR (2026+)Recycelbarer TPU-StromChloriertes Polymer; schlechte RecyclingfähigkeitVorgaben der Kreislaufwirtschaft begünstigen PVC-freie Produkte.VOC-EmissionenNiedrigHöher (Weichmacherausgasung)Standards für die Lagerung in Innenräumen und die VerkaufspräsentationCO2-Fußabdruck (kg CO₂e/m²)4,5–7,06,5–10,0ESG-Berichterstattung wird von EU-Einzelhändlern zunehmend gefordertSynberry-Produktionshinweis: Wenn wir produzieren Maßgefertigte Lederhandtasche OEM Bei Bestellungen von Kunden in Europa, Australien oder Nordamerika verwenden wir standardmäßig Polyurethan (PU), es sei denn, der Käufer wünscht ausdrücklich PVC für eine bestimmte Anwendung. Dies schützt Ihre Marke vor Haftungsansprüchen im weiteren Verlauf. 4. Anwendungsmatrix: Zuordnung von Material zu TaschenkategorieTaschenkategorieEmpfohlenes MaterialDickeWarum diese Wahl?Hochwertige, strukturierte DamenhandtaschenNassverfahren PU1,0–1,4 mmSaffiano / Kieselprägung; luxuriöse HaptikAktentaschen und ArbeitstaschenTrockenverfahren PU1,2–1,6 mmStrukturelle Stabilität; professionelle ÄsthetikSchulrucksäcke & KindertaschenREACH-konformes PU0,8–1,2 mmObligatorische Chemikaliensicherheit gemäß CPSIA/EN 71Reisetaschen und faltbare TragetaschenLeichtes PU0,6–0,9 mmGewichtsbeschränkungen der FluggesellschaftenWerbe- und Event-Giveaway-TaschenPVC0,5–0,8 mmKostenoptimiert; kurzer LebenszyklusIndustrielle Werkzeugtaschen & MehrzwecktaschenPVC1,0–1,5 mmAbrieb- und DurchstoßfestigkeitWasserdichte Outdoor-TaschenPVC oder TPU0,8–1,2 mmTPU wird für umweltorientierte Marken empfohlen 5. Wie Sie Materialien in Ihrer OEM-Anfrage für Lederhandtaschen spezifizierenEine der effektivsten Methoden, die Anzahl der Probenahmen um bis zu 60 % zu reduzieren, besteht darin, Unklarheiten bezüglich des Materials bereits in Ihrer ersten Anfrage zu beseitigen. Vermeiden Sie bei der Kontaktaufnahme mit einem OEM-Handtaschenhersteller vage Begriffe wie „Kunstleder“ oder „Imitatleder“.Alternativ geben Sie bitte Folgendes an:PU-LederDicke: z. B. 1,0 mmOberflächenveredelung: Saffiano, Litschi-Narbenmuster, Krokodilprägung, matt, glänzendLeistungsklasse: Standard oder hydrolysebeständig (für feuchte Märkte)Rückseitenstoff: Strickware oder ein anderer Stoff (beeinträchtigt die Vernähbarkeit bei der OEM-Lederhandtaschenmontage)Bei Bestellungen von PVC-Leder bitte Folgendes angeben:Weichmacherart: Bitte phthalatfrei (DINCH) anfordern, falls der Markt dies erfordert.Grundgewebe: Webart (beeinflusst die Reißfestigkeit)Oberflächenbehandlung: Matt, perlmuttartig oder hochglänzendVerwendungszweck: Werbe-, Industrie- oder wasserfeste Außenanwendungen 6. Der Weg zur NachhaltigkeitsverbesserungFür Marken, die sich oberhalb des Standard-OEM-Lederhandtaschensegments positionieren, sollten Sie diese fortschrittlichen Materialien in Betracht ziehen:MaterialNachhaltigkeitsprofilHaptikBeste AnwendungWasserbasiertes PUKein DMF-Lösungsmittel; geringer VOC-GehaltExzellentLuxuriöse vegane HandtaschenlinienSilikonlederPlatingehärtet; extrem haltbarWeich, seidigMedizinisch zugelassene und Premium-ReisenRecyceltes PUPostindustrieller AbfallstromVergleichbar mit JungfrauESG-konforme UnternehmenssammlungenBiobasiertes PU (Rizinus-/Maisöl)Reduzierter PetrochemikaliengehaltGutUmweltbewusste Konsummarken Abschluss:In OEM-HandtaschenherstellungDie Entscheidung zwischen PU und PVC ist nicht nur eine Kostenfrage. Es handelt sich um eine strategische Wahl, die sich auf die Einhaltung gesetzlicher Vorschriften, die Markenwahrnehmung und den Produktlebenszyklus auswirkt. Für Einkäufer, die den Einzelhandel in der EU, Nordamerika und Australien ansprechen, hat sich PU zum De-facto-Standard entwickelt. OEM-Lederhandtasche Sammlungen; der Kostenvorteil von PVC schwindet aufgrund weltweit verschärfter Umweltauflagen.Bei Synberry bringen wir Mehr als 30 Jahre Erfahrung im Produktionsmanagement für jeden maßgefertigte Lederhandtasche OEM-Projekt. Wir empfehlen Ihnen, Ihre Materialspezifikationen während der technischen Prüfphase – vor der Bemusterung – zu bestätigen, um Nacharbeitskosten und Verzögerungen im Zeitplan zu vermeiden.Haben Sie eine Projektbeschreibung? Schicken Sie sie uns. Wir prüfen die Materialeignung, mögliche Compliance-Lücken und den Umfang der Probenahme – in der Regel innerhalb von 1–2 Werktagen.   Autor       
  • Materialbeschaffungsprozess als Experte für Taschenherstellung
    Materialbeschaffungsprozess als Experte für Taschenherstellung Jun 11, 2026
    Als OEM/ODM-Hersteller mit Spezialisierung auf die kundenspezifische Taschenproduktion für B2B-Kunden hat SYNBERRY BAG bereits namhafte Marken in über 40 Ländern weltweit beliefert. Wir wissen, dass Marken bei der Wahl eines Produktionspartners mehr als nur Preis und Lieferzeiten berücksichtigen – ihnen ist eine entscheidende Frage besonders wichtig: Wie gewährleistet das Werk eine gleichbleibend hohe Qualität bei jeder Produktionscharge?Die Antwort geht über eine strikte Überwachung während des Fertigungsprozesses hinaus. Sie beginnt beim Materialbeschaffungssystem.In diesem Artikel geben wir einen umfassenden Überblick über den gesamten Materialbeschaffungsprozess von SYNBERRY BAG und helfen Markeninhabern, Einkaufsleitern und Supply-Chain-Experten zu verstehen, wie ein professioneller Taschenhersteller ein systematisches Materialmanagement einsetzt, um die Produktqualität zu sichern und den Erfolg jeder Bestellung zu gewährleisten. I. Warum ist die Materialbeschaffung der „erste Prozess“ der Beutelqualität?Bei der Überprüfung einer Fabrik konzentrieren sich viele Marken auf die Näherei und den Bereich der Endproduktprüfung, übersehen dabei aber oft eine Tatsache: Sobald fehlerhafte Materialien in die Produktionslinie gelangen, kann auch die anspruchsvollste Verarbeitung im Nachhinein das Problem nicht mehr beheben.Zu den üblichen wesentlichen Risiken gehören:Abweichungen im Stoffgewicht: Beispielsweise kann Canvas, der mit 12 oz gekennzeichnet ist, tatsächlich nur 10 oz wiegen, was zu fertigen Produkten führt, die weich sind, keine Struktur aufweisen und eine unzureichende Tragfähigkeit besitzen.Unzureichende Farbechtheit: Farbverblassung und Abfärben können während des Gebrauchs leicht auftreten. Dies beeinträchtigt nicht nur das Aussehen der Tasche, sondern kann auch andere Kleidungsstücke der Verbraucher verfärben und somit den Ruf der Marke direkt schädigen.Unzureichende Stoffbreite: Dies führt direkt zu einem erhöhten Materialverbrauch beim Zuschnitt, wodurch die gesamten Produktionskosten steigen und die ursprünglichen Kostenkalkulationen durcheinandergebracht werden.Die Nichterfüllung von Umweltprüfungsauflagen: Schädliche Substanzen wie Schwermetalle und Phthalate in Farbstoffen oder Beschichtungen können die zulässigen Grenzwerte überschreiten, wodurch die Materialien die Qualitäts- und Konformitätsanforderungen des Zielmarktes nicht erfüllen. Infolgedessen besteht die Gefahr, dass die gesamte Lieferung einbehalten oder zurückgerufen wird.Unzureichende Zugfestigkeit des Reißverschlusses: Metallene Reißverschluss-Ziehgriffe können bei Belastungstests brechen, was zu Kundenreklamationen führt.Oxidation der Hardware: Ist die galvanische Schicht nicht dick genug, kann es kurz nach der ersten Benutzung durch die Verbraucher zu Rost kommen, was dem Ruf der Marke schadet.Fast alle diese Probleme hängen direkt mit unzureichender Materialbeschaffung und Qualitätskontrolle in den frühen Phasen zusammen. Werden Probleme erst nach Fertigstellung der Produkte erkannt und behoben, entstehen den Herstellern nicht nur erhebliche Nacharbeitskosten, sondern auch das Risiko von Lieferverzögerungen, was den Produktlaunchplan einer Marke irreversibel beeinträchtigen kann.Bei Taschenprodukten bestimmt die Qualität der verwendeten Materialien die grundlegende Qualität des Endprodukts. Selbst bei handwerklichem Können und anspruchsvollem Design lassen sich aus minderwertigen Rohstoffen keine hochwertigen Fertigprodukte herstellen.Eine effektive Qualitätskontrolle beginnt daher nicht erst mit dem Materialeingang in die Produktion. Sie setzt viel früher ein – bei der Rohstoffbeschaffung. Die sorgfältige Auswahl der Lieferanten und die Qualitätskontrolle jeder einzelnen Charge eingehender Materialien direkt beim Lieferanten sind die grundlegende Voraussetzung für eine gleichbleibende Qualität des gesamten Auftrags.Genau deshalb wird die Materialbeschaffung zu Recht als der „erste Schritt“ – und die erste Verteidigungslinie – bei der Qualitätssicherung von Taschen angesehen. II. SYNBERRY BAG Materialbeschaffungsprozess (Sechsstufiger geschlossener Kreislauf)Unser Materialbeschaffungsprozess ist nicht einfach nur eine Frage der „Bestellung und des Wareneingangs“. Es handelt sich um ein sechsstufiges, geschlossenes System, das die Bedarfsdefinition, das Lieferantenmanagement, die Wareneingangskontrolle, die Produktionszuweisung und die Rückverfolgbarkeit von Restmaterialien umfasst. Schritt 1: Anforderungsanalyse und SpezifikationsfestlegungVor jeder Auftragserteilung führt unser Einkaufsteam eine quantitative technische Parameteranalyse der vom Kunden vorab freigegebenen Materialien durch. Dieses Parameterblatt dient sowohl als Einkaufsstandard als auch als Grundlage für die nachfolgende Materialprüfung.Wichtige Bestätigungspunkte umfassen:BestätigungsdimensionSpezifische InhalteBeispielStoffkategorieMaterial, Webverfahren, Prozess16 oz 100% Baumwoll-Canvas, Leinwandbindung, vorgeschrumpftGewicht/DickeFlächengewicht oder Dicke in mm16 oz (ca. 540 g/m²)FarbstandardPantone-Code, GCC-Standardfarbcode oder vom Kunden bereitgestelltes FarbmusterPantone 4052 / GCC163Physikalische EigenschaftenZugfestigkeit, Reißfestigkeit, Farbechtheit, SchrumpfungsrateKettzugfestigkeit ≥800 N, Farbechtheit ≥4UmweltkonformitätRegulatorische Anforderungen für den ZielmarktEU REACH, US CA Prop 65, OEKO-TEX 100Funktionale Anforderungenwasserdicht, schwer entflammbar, UV-beständig, antibakteriell usw.PU- oder PVC-Beschichtung, Wasserdruckbeständigkeit ≥3000 mmHardware/ZubehörSpezifikationen für Reißverschlüsse, Schnallen, Gurtbänder und KlettverschlüsseYKK #5 Metallreißverschluss, nickelfrei, Salzsprühtest ≥48hAnforderungsanalyse und Spezifikationsfestlegung Schritt 2: Lieferantenbewertung und -genehmigungSYNBERRY BAG hat eine gestaffelte Lieferantendatenbank eingerichtet, und nicht alle Materialien werden wahllos auf dem Markt eingekauft.Lieferantenzulassungsstandards:2.1 QualifikationsprüfungGewerbeschein, Genehmigungen zur Einleitung von Schadstoffen, Qualitätskontrollsystem2.2 Werksaudit vor OrtJährliche Audits bei den wichtigsten Stofflieferanten mit Schwerpunkt auf Webereien, Färbereien und Veredelungsbetrieben sowie Laboren2.3 StichprobenprüfungNeue Lieferanten müssen eine Stoffprobe im A4-Format einreichen, die unser Labor anhand von vier grundlegenden Prüfungen testet:Zusammensetzungsanalyse – mittels Verbrennungsmethode, Auflösungsmethode oder InfrarotspektroskopieFarbechtheitsprüfung – Trocken- und Nassreibe-, Wasch- und SchweißtestsTests zur körperlichen Leistungsfähigkeit – Zugfestigkeit, Reißfestigkeit und BerstfestigkeitUmwelt- und Sicherheitsprüfung – Prüfung auf Phthalate, Schwermetalle und AzofarbstoffeDas Bild zeigt einen Zugfestigkeitstest für ein Gewebe.Lieferantenstufenmanagement:StufeDefinitionKooperationsstrategieNote ASeit drei Jahren in Folge keine schwerwiegenden Qualitätsvorfälle, mit einer Erstbestehensquote von ≥95 %.Strategischer Partner; Prioritätsauftragsvergabe; gemeinsame EntwicklungNote BVereinzelt kleinere Probleme, aber zeitnahe KorrekturmaßnahmenStandardkooperation mit verstärkter Inspektion und ProbenahmeNote CHäufige Qualitätsprobleme oder mangelhafte KorrekturmaßnahmenZusammenarbeit ausgesetzt; von der Liste der zugelassenen Lieferanten gestrichen. Schritt 3: Musterbestätigung und Vorproduktionsfreigabe (versiegeltes Muster)Vor Beginn der Massenbeschaffung müssen wir den folgenden Musterbestätigungsprozess abschließen:A4-Muster / Farbkarten werden von den Lieferanten bereitgestellt: Wird zur vorläufigen Bestätigung von Farbe und Stoffdichte verwendet.Vorserienmuster hergestellt von SYNBERRY BAGFür die Vorproduktionsprüfung wird ein fertiger Beutel im Maßstab 1:1 aus den tatsächlichen Rohstoffen hergestellt. Erst wenn alle Rohstoffe und Zubehörteile als qualifiziert bestätigt wurden, kann die Serienproduktion beginnen.Vom Kunden unterzeichnete GenehmigungsmusterDie endgültige Bestätigung erfolgt durch den Markenkunden in zweifacher Ausfertigung, wobei jede Partei ein Exemplar behält.Archivierung von Rohstoffen und KomponentenGenehmigte Muster von Stoffen, Futterstoffen, Reißverschlüssen, Schnallen und anderen Accessoires werden über 12 Monate lang aufbewahrt und versiegelt. Sollten nach dem Versand Mängel auftreten, können sie als Referenzmaterial dienen.Verwaltung versiegelter ProbenAlle genehmigten und unterschriebenen Muster werden in einem separaten Musterraum aufbewahrt und mit der Bestellnummer, dem Kundennamen, der Materialchargennummer, dem Lieferantennamen und dem Produktionsdatum gekennzeichnet.Ziel dieses Schrittes ist die Transformation Subjektive Wahrnehmung in objektive StandardsWenn die Ware in großen Mengen eintrifft, können die Qualitätsprüfer sie direkt mit den versiegelten Mustern vergleichen, anstatt sich bei der Beurteilung auf ihr Gedächtnis verlassen zu müssen. Das Bild zeigt die Verwendung eines professionellen Spektralphotometers zur Überprüfung der Farbe verschiedener Stoffchargen. Schritt 4: Massenbeschaffung und Wareneingangsprüfung (IQC)Nach Ankunft der Schüttgüter im Werk wird ein Wareneingangskontrollverfahren (IQC) wie folgt durchgeführt:4.1 MengenprüfungÜberprüfen Sie Artikelbezeichnung, Spezifikation und Menge anhand des Lieferscheins und der Bestellung.GewichtsstichprobenprüfungWiegen Sie jede Stoffrolle, um zu überprüfen, ob die tatsächliche Meterzahl ausreicht.4.2 Sichtprüfung (100%-Prüfung oder AQL-Stichprobe)Farbvariante: Farbunterschiede zwischen den Rollen sowie zwischen Anfang, Mitte und Ende jeder Rolle (bewertet anhand einer Grauskala; ≥ Stufe 4 gilt als akzeptabel)Mängel: Gerissene Kette, gerissener Schuss, Webblattspuren, Ölflecken, Löcher und schiefer SchussBreitePrüfen Sie, ob die gemessene Stoffbreitenabweichung innerhalb von ±2 % der Spezifikation liegt.4.3 Stichproben zur körperlichen LeistungsfähigkeitFür jede Charge werden 3 % der Rollen zufällig ausgewählt und zur erneuten Prüfung von Zugfestigkeit, Farbechtheit und Schrumpfungsrate ins Labor geschickt.Wenn ein Artikel ausfällt, wird die gesamte Charge zurückgewiesen oder für eine alternative Verwendung herabgestuft.4.4 Probenahme im Bereich Umwelt und SicherheitVon jeder Charge wird ein Meter Stoff zurückbehalten und mindestens zwei Jahre lang archiviert, um ihn im Falle einer Inspektion durch Dritte oder einer Reklamation nachverfolgen zu können.Bei Bestellungen aus der EU/den USA werden, abhängig von den jeweiligen Marktanforderungen für verschiedene Produktkategorien, Proben jeder Charge an externe Labore (wie SGS oder Intertek) zur entsprechenden Konformitätsprüfung gesendet.Umgang mit nichtkonformen Materialien:Kleinere Mängel (z. B. lokale Farbabweichungen)Nehmen Sie zeitnah Kontakt mit der Marke auf, um zu klären, ob das Material für nicht sichtbare Bereiche oder eingeschränkte Anwendungen herabgestuft werden kann.Schwere AbweichungDie gesamte Charge wird zurückgeschickt und darf unter strengstens keinen Produktionsvorgang mehr auslösen. Schritt 5: Produktionszuweisung und Materialmanagement vor OrtQualifizierte Stoffe werden ins Materiallager transportiert und unter einem strengen Chargenkontrollsystem verwaltet:FIFO (First-In, First-Out)Die Materialien werden in der Reihenfolge ihres Eingangs verwendet, um eine Langzeitlagerung und Materialalterung zu vermeiden.Zonenbasierte LagerungDie Stoffe werden nach Materialart, Kundenbestellung und Farbe getrennt, um Vermischungen zu vermeiden.Temperatur- und FeuchtigkeitsregelungDas Stofflager wird gut belüftet und trocken gehalten, die Luftfeuchtigkeit wird auf ≤70 % kontrolliert, um Schimmelbildung zu verhindern.Klare KennzeichnungJede Stoffrolle ist mit Produktname, Spezifikation, Chargennummer, Lagerdatum und Prüfstatus gekennzeichnet.Ausgabe von ProduktionsmaterialienBei der Materialausgabe an die Zuschnittabteilung prüfen Lagerleiter und Zuschnittleiter gemeinsam das „Produktionsmaterialanforderungsformular“, um die Übereinstimmung zwischen den ausgegebenen Chargen und den Auftragsanforderungen sicherzustellen.Vollständige Vor-Ort-InspektionDie Qualitätskontrolle vor Ort führt regelmäßig Materialprüfungen in der Produktion durch. Werden Farbabweichungen oder Fehler festgestellt, wird die Produktion sofort gestoppt und der Qualitätskontrollabteilung zur Rückverfolgbarkeit und Korrekturmaßnahmen gemeldet. Fehlerhaftes Material darf nicht in den nächsten Nähprozess gelangen. Werden innerhalb derselben Charge kleinere Fehler festgestellt, werden diese separat isoliert und gelagert und dürfen nicht in den normalen Produktionsablauf gelangen.Das Bild zeigt die Qualitätskontrolle vor Ort bei routinemäßigen Inspektionen. Schritt 6: Materialrückverfolgbarkeit und DatenprüfungNach Abschluss eines Auftrags werden Restmaterialien nicht einfach entsorgt. Stattdessen werden sie über ein spezielles Restmaterialverwaltungssystem verwaltet:Verwendbare Restmaterialien: Registriert und im Lagerbestand für die zukünftige Verwendung gespeichert, z. B. für Kundennachbestellungen, Musterproduktion oder KleinmengenaufträgeVerschrottete RestmaterialienEntsorgungsaufzeichnungen werden mit Angabe der Gründe (z. B. Farbabweichungen, Mängel, Stornierungen) dokumentiert und dienen als Teil der Lieferantenbewertungskriterien.DatenarchivierungDie Materialqualifizierungsrate, die Pünktlichkeitsleistung des Lieferanten und die Kundenreklamationsrate werden für jede Bestellung im System erfasst, um ein Lieferantenleistungsprofil zu erstellen.Die Abteilungen für Beschaffung und Qualitätskontrolle veranstalten vierteljährlich eine Materialqualitätsprüfungstreffen zu analysieren:Bei welchen Lieferanten sinken die Chargenqualifizierungsraten?Welche Materialkategorien weisen die höchsten Kundenbeschwerderaten auf?Ob neue Lieferanten gefunden oder die Materialspezifikationen für die nächste Saison angepasst werden solltenDieses geschlossene System gewährleistet, dass sich der Materialbeschaffungsrahmen von SYNBERRY BAG kontinuierlich weiterentwickelt und nicht statisch bleibt. III. Wichtigste Beschaffungsstellen für verschiedene MaterialienUnterschiedliche Materialien bergen sehr unterschiedliche Risikofaktoren. Hier sind die praktischen Erkenntnisse von SYNBERRY BAG aus der Beschaffungserfahrung:1. Canvas / Baumwolle & LeinenGewichtsfallenGewichtsabweichungen bei Stoffen sind üblich und müssen bei Wareneingang durch Wiegen überprüft werden.SchwindungUnvorgeschrumpftes Canvas kann sich nach dem ersten Waschen bei der Verarbeitung zu Taschen stark verformen. Lieferanten müssen eine Vorschrumpfbehandlung anbieten oder die Fabrik muss das Vorschrumpfen intern durchführen.Zertifizierung für Bio-BaumwolleWenn der Kunde Bio-Baumwolle wünscht, müssen GOTS- oder OCS-Zertifikate geprüft und bestätigt werden, dass der Geltungsbereich des Zertifikats den jeweiligen Lieferanten abdeckt.2. Nylon / PolyesterDenier und DichteDie Unterschiede zwischen 210D-, 420D- und 600D-Geweben liegen nicht nur in der Dicke, sondern auch in der Webdichte. Gewebe mit unzureichender Dichte weisen selbst bei korrekter Denier-Angabe eine deutlich reduzierte Zug- und Abriebfestigkeit auf. Die Kett- und Schussdichte muss den Spezifikationsanforderungen entsprechen.Wasserdichte BeschichtungUngleichmäßige PU- oder PVC-Beschichtungsdicken können zu uneinheitlicher Wasserdichtigkeit führen. Eine Wasserdruckprüfung ist erforderlich.Recycelte MaterialienRecyceltes Polyester (rPET) muss mit einem GRS-Zertifikat (Global Recycled Standard) versehen sein, und der Anteil an recyceltem Material muss nachgewiesen werden.3. PU-/PVC-KunstlederSchädliche SubstanzenSchwerpunkt auf Phthalaten, Azofarbstoffen und Schwermetallen, insbesondere für Exporte in die EU/USASchälfestigkeitDie Schälfestigkeit zwischen der PU-Schicht und dem Basisgewebe muss ≥1,5 kg/cm betragen; andernfalls kann es während der Verwendung zu Delaminationen kommen.HydrolysebeständigkeitBei PU-Leder, das in feuchten Regionen (z. B. Südostasien) verwendet wird, sollten hydrolysebeständige Formeln gewählt werden, um ein Auspudern innerhalb von sechs Monaten zu verhindern.4. Beschläge (Reißverschlüsse, Schnallen, Haken)SalzsprühtestMetallteile müssen einen 24-stündigen Salzsprühtest bestehen, um sicherzustellen, dass sie nicht rosten.Zugversuch: Reißverschlussanhänger, D-Ringe und Haken müssen der vorgegebenen Zugbelastung standhalten (z. B. Reißverschlussanhänger ≥ 50 kg).Nickel-VeröffentlichungMetallteile für den Export in die EU müssen die Nickel-Freisetzungsgrenzwerte gemäß Anhang XVII der REACH-Vertragsverordnung einhalten.5. Gurtband / Gummiband / KlettverschlussFarbechtheitDunkel gefärbtes Gurtband (z. B. schwarz, marineblau) neigt zum Ausbleichen und muss gründlich geprüft werden.Haltbarkeit des KlettverschlussesKlettverschlüsse müssen nach 5.000 Öffnungs- und Schließzyklen mindestens 70 % ihrer Haftkraft beibehalten, um als akzeptabel zu gelten.Das Bild zeigt einen Wasserdichtigkeitstest an Polyestergewebe mit professioneller Ausrüstung. IV. Nachhaltige Beschaffung: Die umweltfreundlichen Lieferkettenpraktiken von SYNBERRY BAGImmer mehr Markenunternehmen integrieren nachhaltige Materialien in ihre Beschaffungsstandards. Bei SYNBERRY BAG haben wir bereits folgende Kompetenzen im Bereich der Materialbeschaffung aufgebaut:Nachhaltiges MaterialZertifizierungsanforderungenAnwendungsszenarienBio-Baumwoll-CanvasGOTS / OCS 100Umweltfreundliche Einkaufstaschen, Tragetaschen aus Bio-BaumwolleRecyceltes Polyester (rPET)GRSÖko-Rucksäcke, SporttaschenRecyceltes Nylon (ECONYL®)GRS / MarkenautorisierungHochwertige Reisetaschen, TauchtaschenNaturkork / ApfellederfaserUmwelterklärung des LieferantenTaschen einer veganen MarkeUmweltfreundliches PUDMF-frei, geringer VOC-GehaltAlternative zu herkömmlichem lösungsmittelbasiertem Polyurethan zur Reduzierung der UmweltbelastungUnser Einkaufsteam bietet Marken proaktiv Lösungen zur Materialsubstitution an. Beispielsweise erhöht der Ersatz von neuem Polyester durch recyceltes Polyester die Kosten in der Regel um etwa 8–12 %, unterstützt aber die ESG-Strategie der Marke und erfüllt die Nachhaltigkeitsanforderungen europäischer und amerikanischer Einzelhändler. V. Wie B2B-Kunden an den wesentlichen Entscheidungen von SYNBERRY BAG beteiligt sindWir ermutigen unsere Markenpartner, sich aktiv an den folgenden Phasen zu beteiligen, anstatt die Entscheidungen der Fabrik passiv hinzunehmen:Phase der MaterialempfehlungTeilen Sie uns Ihre Preisvorstellung und die gewünschte Materialbeschaffenheit mit; wir stellen Ihnen 2–3 Materialoptionen sowie physische Muster zum Vergleich zur Verfügung.Bestätigung des VorproduktionsmustersKunden werden ermutigt, Haptik, Farbe und Kompatibilität mit dem Endprodukt persönlich zu beurteilen. Anpassungen können in dieser Phase vorgenommen werden.Bestätigungsphase für versiegelte ProbenBitte prüfen Sie das endgültig freigegebene Muster sorgfältig, bevor Sie es unterschreiben. Nach der Unterzeichnung dient das versiegelte Muster als Prüfstandard für die Serienproduktion und gewährleistet so die Übereinstimmung beider Parteien hinsichtlich der Materialanforderungen.Frühe Definition spezieller AnforderungenFunktionale Anforderungen wie Flammschutz, Wasserdichtigkeit oder antibakterielle Behandlung müssen bereits im Angebotsstadium spezifiziert werden und dürfen nicht erst während der Serienproduktion hinzugefügt werden. Fazit: Materialbeschaffung als unsichtbarer WettbewerbsvorteilIn der Taschenherstellungsindustrie entscheidet die Raffinesse des Materialbeschaffungsprozesses direkt darüber, ob eine Fabrik Produkte liefern kann, die „in jeder Charge gleich gut“ sind.Das sechsstufige, geschlossene Materialbeschaffungssystem von SYNBERRY BAG – von der Anforderungsdefinition über die Lieferantenqualifizierung, die Musterversiegelung, die Wareneingangsprüfung und die Produktionszuweisung bis hin zur Datenprüfung – ist im Wesentlichen ein Das Risikopräventionssystem wurde stromaufwärts verlagert.Wir haben den Ausgangspunkt der Qualitätskontrolle von der Fertigwarenprüfung ins Rohmateriallager und sogar noch weiter vorgelagert in die Webereien unserer Lieferanten verlagert.   Autor       
1 2 3 4 5 6 7 8 9 10
Insgesamt 10Seiten
KONTAKTIEREN SIE UNS
Adresse : Unit 905, Block B, Jinri Building, No. 88 Anling Second Road, Huli District, Xiamen, Fujian, China
Nehmen Sie Kontakt auf

Bitte lesen Sie weiter, bleiben Sie auf dem Laufenden, abonnieren Sie uns und wir heißen Sie herzlich willkommen, uns Ihre Meinung mitzuteilen.

Linkedin WhatsApp Facebook instagram

Copyright @2024 Synberry Bag & Package Products Co.,Ltd Alle Rechte vorbehalten . NETZWERK UNTERSTÜTZT

Sitemap / Blog / Xml / Datenschutzrichtlinie

eine Nachricht hinterlassen

eine Nachricht hinterlassen
Wir freuen uns darauf, dar&uuml;ber zu diskutieren, wie unser Fachwissen hochwertige und ansprechende Produkte liefern kann. Beginnen Sie das Gespr&auml;ch hier, lassen Sie uns verbinden und kreieren!
einreichen

Heim

Produkte

WhatsApp

Kontaktieren Sie uns