Banner
Heim

Blog

Blog

  • Was bedeutet PFAS-frei?
    Was bedeutet PFAS-frei? Nov 18, 2026
     PFAS-frei (frei von per- und polyfluorierten Alkylsubstanzen) ist ein Gütesiegel, das besagt, dass einem Produkt keine PFAS absichtlich zugesetzt wurden und dass Tests bestätigen, dass etwaige Restgehalte unterhalb der Nachweisgrenze oder bestimmter strenger Grenzwerte liegen. PFAS sind eine Gruppe synthetischer Chemikalien, die als „Ewigkeitschemikalien“ bekannt sind. Sie werden aufgrund ihrer wasser-, öl- und hitzebeständigen Eigenschaften häufig verwendet, sind in der Umwelt schwer abbaubar und können ein Gesundheitsrisiko darstellen.Was gilt als „PFAS-frei“?Derzeit gibt es weltweit keine einheitliche, verbindliche rechtliche Definition für „PFAS-frei“. Gängige Zertifizierungsstellen bewerten Produkte im Allgemeinen auf zwei Ebenen:•Lieferkettenerklärung – Nachweis, dass keine vorsätzliche Verwendung erfolgte. Das Unternehmen muss nachweisen, dass in seinen Produktions- oder Beschaffungsprozessen keine PFAS vorsätzlich verwendet wurden.• Prüfung des Endprodukts – unterhalb der Spurengrenze. Die SGS-Zertifizierung erfordert beispielsweise einen Gesamtfluorgehalt (TF) von unter 20 ppm oder einen Gesamtgehalt an gezielten PFAS von unter 25 ppb (abhängig vom Prüfverfahren). Die NSF-Zertifizierung verlangt ebenfalls einen Gesamtgehalt an organischem Fluor (TOF) nahe null.Inhalt•Was ist PFAS und warum kommt es in der Textilindustrie vor?•Wie erreicht man PFAS-Freiheit?•Wird die Leistung durch den Verzicht auf Fluor beeinträchtigt?• Erläuterung der globalen Regelungen für 2026•Wie wir Taschenherstellern helfen, die PFAS-Richtlinien einzuhalten•FAQ•Abschluss 1. Was ist PFAS und warum kommt es in der Textilindustrie vor? 1.1 Definition und MerkmalePFAS steht für per- und polyfluorierte Alkylsubstanzen – eine große Gruppe synthetischer Chemikalien, die sich durch mindestens ein vollständig fluoriertes Kohlenstoffatom (–CF₂– oder –CF₃–) in ihrer Molekülstruktur auszeichnen und über 10.000 bekannte Varianten umfassen. Bekannte Vertreter dieser Gruppe sind PFOA (Perfluoroctansäure), PFOS (Perfluoroctansulfonsäure) und PTFE (Polytetrafluorethylen).Das charakteristische Merkmal von PFAS ist die Kohlenstoff-Fluor-Bindung (C-F), eine der stärksten Bindungen in der organischen Chemie. Sie verleiht PFAS zwei „Superkräfte“:•Extreme Stabilität: beständig gegen Hitze, Säuren, Laugen und Oxidation, praktisch ohne Abbau in der Natur – daher der Name „Ewigkeitschemikalien“;•Außergewöhnliche Oberflächeneigenschaften: PFAS weist gleichzeitig Wasser, Öl und Flecken ab und ist damit der effektivste Rohstoff, der jemals für wasser-, öl- und schmutzabweisende Beschichtungen verwendet wurde.1.2 Typische Anwendungen von PFAS in BeutelgewebenIn der Beutelindustrie finden PFAS breite Anwendung. Typische Anwendungsgebiete sind:•DWR-Ausrüstung (dauerhaft wasserabweisend): Die wasserabweisende Wirkung, die an Lotusblätter erinnert, bei Rucksäcken und Reisetaschen beruhte traditionell auf fluorierten (C8/C6) wasserabweisenden Mitteln;•Dreifacher Schutz: öl- und schmutzabweisende Behandlungen, üblich bei Laptoptaschen, Kosmetiktaschen und Wickeltaschen;•Beschichtung und Laminierung: fluorierte Hilfsstoffe, die in bestimmten PU/PVC-Beschichtungsprozessen verwendet werden;•Reißverschlüsse, Gurtbänder und Nähgarn: Diese Zubehörteile können auch fluorierte Oberflächen aufweisen;•Membranen: Wasserdichte und atmungsaktive Membranen auf PTFE-Basis (werden in einigen hochwertigen Outdoor-Stoffen verwendet).1.3 Warum PFAS einschränken?Die Stabilität der Kohlenstoff-Fluor-Bindung ist ein zweischneidiges Schwert. Einmal in die Umwelt freigesetzt, werden PFAS kaum abgebaut und reichern sich über Gewässer und die Nahrungskette an. Bestimmte PFAS (wie PFOA und PFOS) stehen im Verdacht, Immuntoxizität, endokrine Störungen sowie Leber- und Nierenschäden zu verursachen. Sowohl PFOA als auch PFOS sind in der Stockholmer Konvention über persistente organische Schadstoffe (POP) aufgeführt und weltweit verboten oder stark eingeschränkt. Darüber hinaus stellt die Herstellung fluorierter wasserabweisender Beschichtungen selbst eine bedeutende industrielle Quelle für PFAS-Emissionen dar. 2. Wie erreicht man PFAS-freie Produkte? 2.1 Formulierung: Umstellung auf wasserabweisende Mittel der Klasse „C0“.In der Taschenindustrie bezeichnen C8, C6 und C0 die Länge der Fluorkohlenstoffkette in einem wasserabweisenden Mittel: C8 ist die ursprüngliche langkettige Chemie (die heute weitgehend aus dem Verkehr gezogen wird), C6 ist der kurzkettige Ersatz (immer noch ein PFAS) und C0 ist ein fluorfreies wasserabweisendes Mittel.Der Umstieg auf fluorfreie (C0) Ausrüstungen gilt in der Taschenindustrie als der direkteste technische Weg. Fluorfreie Imprägniermittel basieren auf langkettigen Alkyl-, Polyurethan- oder Polyacrylatstrukturen, die eine Schicht mit niedriger Oberflächenspannung auf der Faser bilden und so den wasserabweisenden „Lotusblatt“-Effekt erzeugen. Im Vergleich zu fluorierten Ausrüstungen erreichen sie eine ähnliche Wasserabweisung, sind jedoch weniger öl- und schmutzabweisend. Daher hat sich die Verwendung fluorfreier Ausrüstungen in Produktkategorien mit hohen Anforderungen an die Schmutzabweisung, wie Laptoptaschen und Kosmetiktaschen, langsamer durchgesetzt.Marken sollten zunächst die wahren funktionalen Prioritäten des Produkts klären: Wenn Wasserabweisung das Hauptbedürfnis ist, sind fluorfreie Lösungen relativ ausgereift; wenn Öl- und Fleckenbeständigkeit ebenfalls wichtig ist, erfordert dies in der Regel Änderungen an der Stoffkonstruktion oder zusätzliche funktionelle Ausrüstungen, anstatt sich auf ein einziges wasserabweisendes Mittel zu verlassen. 2.2 Prozess• Vorbehandlung: Fluorfreie Imprägniermittel reagieren deutlich empfindlicher auf eine gründliche Vorbehandlung als fluorhaltige Systeme. Restliche Appretur, unvollständig ausgewaschene Öle, Farbstoffreste und sogar Calcium- und Magnesiumionen im Wasser konkurrieren mit den Wirkstoffen um die Adsorption und verhindern so eine gleichmäßige Filmbildung auf der Faseroberfläche. Sichtbare Folgen sind geringe Sprühwirkung, fleckenartige Wasserflecken oder eine ungleichmäßige Abweisung. Beim Umstieg auf fluorfreie Imprägniermittel ist die Gründlichkeit der Vorwäsche oft wichtiger als die Wahl des Imprägniermittels selbst. Ein zusätzlicher Waschgang oder angepasste Waschtemperatur und -zyklen können erforderlich sein, um eine saubere und gleichmäßig hydrophile Textiloberfläche zu gewährleisten.• Aushärtung: Die Aushärtungsparameter müssen ebenfalls neu eingestellt werden. Die Vernetzung und Ausrichtung fluorfreier Ausrüstungen auf der Faser erfordert eine ausreichende und gleichmäßige Wärmezufuhr. Unzureichende Aushärtung führt zu einem schwachen Film, dessen Eigenschaften sich durch Waschen schnell verschlechtern; übermäßige oder ungleichmäßige Hitze kann ein raues Griffgefühl, Farbveränderungen oder Festigkeitsverlust verursachen.• Umstellung der Produktionslinie: Fluorfreie Verfahren reagieren äußerst empfindlich auf Kreuzkontaminationen. Wurde ein Spannrahmen oder ein Fertigbad zuvor mit fluorhaltigen Mitteln verarbeitet und nicht gründlich gereinigt, können bereits Fluorreste die Messwerte für Gesamtfluor über den Grenzwert treiben. Ein sachgemäßes Reinheitsmanagement im Produktionsprozess ist daher Voraussetzung für das Bestehen der Konformitätsprüfung nach der Umstellung auf fluorfreie Verfahren.3. Wird die Leistung durch den Verzicht auf Fluor beeinträchtigt?Dies ist die häufigste Sorge von Marken. Objektiv betrachtet:•Wasserabweisung: Moderne fluorfreie DWR-Imprägnierungen (C0, auf Silikon-, Wachs-, Dendrimer- und Polyurethanbasis) erreichen anfängliche Sprühwerte, die mit fluorierten Produkten vergleichbar sind (z. B. 90–100 in Sprühtests) – mehr als ausreichend für Alltagsrucksäcke und Pendlertaschen;•Waschbeständigkeit: Fluorfreie Ausrüstungen verlieren nach dem Waschen etwas schneller an Leistung; die Leistung kann durch Trocknen im Wäschetrockner oder Bügeln bei niedriger Temperatur wiederhergestellt oder durch die Wahl langlebiger Rezepturen verbessert werden;•Öl- und Fleckenbeständigkeit: Dies ist die eigentliche Schwäche der fluorfreien Technologie – es gibt derzeit keinen vollständig gleichwertigen Ersatz für die Ölabweisung von Kohlenstoff-Fluor-Bindungen. In Bereichen mit hohen Anforderungen an die Ölbeständigkeit (wie z. B. Aufbewahrung von Outdoor-Kochgeschirr oder industrielle Schutzsäcke) wird dies durch dichte Gewebekonstruktionen, schmutzabweisende Ausrüstungen oder spezielle Futterkonstruktionen kompensiert.Kategorieempfehlungen:KategorieEmpfohlene VorgehensweiseStadttaschen, LaptoptaschenEine fluorfreie DWR-Imprägnierung (C0) ist ausreichend; es besteht kein wahrnehmbarer Leistungsunterschied.Outdoor-Rucksäcke, ReisetaschenHochleistungsfähige, fluorfreie DWR-Imprägnierung + wasserabweisende Reißverschlüsse + strukturelle WasserdichtigkeitWickeltaschen, KosmetiktaschenFluorfreie Alternativen mit Dreifachschutz; vorrangig schmutzabweisende und fleckenabweisende Lacke verwenden.Professioneller Schutz / industrieller EinsatzDie Ausnahmeregelungen für „unverzichtbare Zwecke“ in den nationalen Vorschriften sind zu überwachen, gleichzeitig sind aber die langfristigen Versorgungsrisiken zu bewerten. 4. Erläuterung der globalen Vorschriften bis 2026Nachfolgend finden Sie eine nach Märkten aufgeschlüsselte Zusammenfassung der regulatorischen Anforderungen und Zeitpläne, die für Taschenprodukte direkt relevant sind. 4.1 Europäische Union: ein vielschichtiges Regulierungsnetzwerk(1) POPs-Verordnung (in Kraft): Mit der Verordnung (EU) 2019/1021 ist die Verwendung von PFOS, PFOA, PFHxS, deren Salzen und Vorläuferstoffen auf dem EU-Markt seit langem verboten (vorbehaltlich bestimmter Ausnahmen).(2) ERREICHEN Anhang XVII Eintrag 79 – PFHxA-Beschränkung: Gemäß der Verordnung (EU) 2024/2462 der Kommission dürfen Textilien, Lederwaren, Pelzwaren und Schuhe, die ab dem 10. Oktober 2026 für den allgemeinen Verkehr in Verkehr gebracht werden, insgesamt nicht mehr als 25 ppb PFHxA und seine Salze oder insgesamt nicht mehr als 1.000 ppb PFHxA-verwandte Stoffe enthalten. Da PFHxA ein typisches Abbauprodukt von C6-Repellentien ist, schränkt diese Regelung die Verwendung kurzkettiger fluorierter Ausrüstungen in EU-Verbraucherprodukten wirksam ein. (3) Universeller PFAS-Beschränkungsvorschlag (in Bearbeitung): Dieser REACH-Beschränkungsvorschlag, der 2023 von Dänemark, Deutschland, den Niederlanden, Norwegen und Schweden eingereicht wurde, zielt auf alle rund 10.000 PFAS ab. Aktueller Stand: Der Risikobewertungsausschuss (RAC) der ECHA verabschiedete im März 2026 seine abschließende Stellungnahme und bestätigte, dass die Risiken eine strenge Beschränkung rechtfertigen. Der Ausschuss für sozioökonomische Analysen (SEAC) wird voraussichtlich bis Ende 2026 seine abschließende Stellungnahme abgeben. Anschließend wird der Vorschlag dem Gesetzgebungsverfahren der Europäischen Kommission zugeführt. Die Industrie rechnet allgemein mit einer Verabschiedung um 2028/2029 – dem endgültigen Beschluss für alle fluorierten Materialien.(4) PPWR Verpackungsverordnung: Ab dem 12. August 2026 gelten in der EU-Verordnung über Verpackungen und Verpackungsabfälle (PPWR) Grenzwerte für PFAS in Lebensmittelverpackungen. Die direkte Folge für Hersteller von Beuteln: Die EU-PFAS-Kontrollen erstrecken sich auf alle Produktkategorien. 4.2 Frankreich: das erste nationale Verbot in Kraft getretenDas Gesetz Nr. 2025-188 (verabschiedet im Februar 2025) und das dazugehörige Durchführungsdekret Nr. 2025-1376 sind derzeit die weltweit strengsten PFAS-Gesetze für Konsumgüter:ZeitleisteErfordernis1. Januar 2026Verbot der Herstellung, des Imports und des Verkaufs von Kosmetika, Bekleidungstextilien, Schuhen, Imprägniermitteln und Skiwachsen oberhalb der PFAS-Grenzwerte31. Dezember 2026Abverkaufsfrist für vor 2026 produzierte Lagerbestände1. Januar 2030Das Verbot erstreckt sich auf alle Textilien (ausgenommen industrielle und militärische Schutzanwendungen). Inhaltsschwellenwerte (angepasst an die EU-PPWR):•Jede einzelne PFAS (ausgenommen Polymere): < 25 ppb•Summe aller PFAS (ohne Polymere): < 250 ppb•Summe aller PFAS (einschließlich Polymere): < 50 ppm, entsprechend 50 mg/kg Gesamtfluor 4.3 Dänemark: Gesamtfluor als ReferenzwertAb dem 1. Juli 2026 verbietet Dänemark die Einfuhr und den Verkauf von Bekleidung, Schuhen und Imprägniermitteln mit einem Gesamtfluorgehalt von 50 mg/kg oder mehr. Die Verwendung des Kriteriums „Gesamtfluor“ bedeutet, dass Fluor aus jeglicher Quelle – einschließlich Fluorpolymeren – auf den Grenzwert angerechnet wird. 4.4 Vereinigte Staaten: Dichte Gesetzgebung auf Ebene der Bundesstaaten•Kalifornisches Gesetz AB 1817: Ab dem 1. Januar 2025 ist die absichtliche Zugabe von PFAS in Textilien (Bekleidung, Bettwäsche, Handtücher usw.) verboten, und Hersteller müssen eine Konformitätsbescheinigung (CoC) vorlegen; für Outdoor-Bekleidung, die extrem nassen Bedingungen ausgesetzt ist, gilt eine Übergangsfrist bis zum 1. Januar 2028. Der kalifornische Grenzwert wird als Gesamtgehalt an organischem Fluor (TOF) in ppm angegeben und wird im Laufe der Zeit verschärft.•New York S5648: Ab dem 1. Januar 2025 ist der Verkauf von Bekleidung mit absichtlich hinzugefügten PFAS verboten; Outdoor-Bekleidung für extreme Bedingungen folgt im Jahr 2028.•Vermont Act 131: Ab dem 1. Januar 2026 ist die absichtlich hinzugefügte PFAS in zahlreichen Produktkategorien verboten, darunter Textilien, Kosmetika und Babyartikel.•Andere Bundesstaaten: Washington, Colorado, Maine und andere haben ihre eigenen Verbote oder Meldepflichten (Maine verlangt ab 2026 die Meldung von absichtlich zugesetzten PFAS in Produkten).Der US-Markt ist durch parallele einzelstaatliche Regelungen mit uneinheitlichen Definitionen gekennzeichnet. Marken standardisieren ihre Lieferketten üblicherweise nach dem strengsten Standard (doppelte Kontrolle des Gesamtfluorgehalts und der beabsichtigten Verwendung), um die Komplexität einer Aufteilung des Lagerbestands nach Bundesstaat zu vermeiden. 5. Wie wir Taschenherstellern helfen, die PFAS-Richtlinien einzuhalten 5.1 Untersuchungsphase – frühzeitige Festlegung des StandardsWir empfehlen Marken, ihre spezifischen Konformitätsanforderungen und Zielmärkte bereits in der Anfragephase eines OEM-Projekts für wasserdichte Rucksäcke anzugeben. Fluorfreie wasserabweisende Imprägnierungen erfordern in der Regel eine individuelle Entwicklung – handelsübliche wasserabweisende Stoffe erfüllen diese Anforderungen selten – daher muss der Standard in dieser Phase festgelegt werden. 5.2 Probenahmephase – StichprobenprüfungBei größeren OEM/ODM-Projekten für Rucksäcke können fluorfreie Stoffe nach den regulatorischen Standards des Zielmarktes kundenspezifisch entwickelt und gezielten Tests unterzogen werden; die Kosten sind in der Regel hoch, weshalb sich dieser Ansatz am besten für Großaufträge eignet.Empfohlene Teststandards: Der Gesamtfluorgehalt gibt lediglich Auskunft darüber, ob Fluor vorhanden ist, nicht aber, welche PFAS. Wählen Sie die Methode je nach Material.•Textilien: EN 17681-1:2025 (derzeit gängige EU-Standard), GB/T 31126.1-2025 (chinesischer nationaler Standard);•Leder und beschichtetes Leder: ISO 23702-1:2023.Die Prüfberichte sollten von einem nach ISO/IEC 17025 akkreditierten Labor stammen und sich auf bestimmte Produktionschargen beziehen. 5.3 Vorproduktionsphase – Prüfung von MassenmusternDas Bestehen der Musterprüfung beweist lediglich, dass das Stoffmuster oder der kundenspezifische Stoff den Standard erfüllt. Für Abnehmer großer Mengen an Taschen ist das Bestehen der Vorproduktionsprüfung von Massenmustern der entscheidendste Schritt, um die Verwendung konformer Stoffe in der Produktion sicherzustellen.Bei der Serienproduktion werden häufig unterschiedliche Stoff- und Farbpartien sowie wiederverwendete Zubehörteile wie Reißverschlüsse, Gurtbänder und Nähgarne eingesetzt. Jede Prozessänderung in einem dieser Schritte kann den Gesamtfluorgehalt oder den Ziel-PFAS-Gehalt wieder über den Grenzwert anheben. Ziel der Vorproduktionsprüfung ist es daher nicht, die Konformität des Materials selbst erneut zu bestätigen, sondern zu überprüfen, ob die tatsächliche Kombination aus Stoffen, Zubehör und Prozessen in der Produktion mit der Probenahme übereinstimmt. 5.4 Produktionsphase – Getrennte WareneingangskontrolleSobald die Serienproduktion beginnt, verlagert sich der Schwerpunkt des Compliance-Managements von der „Überprüfung von Proben“ hin zur „Chargenkontrolle“. Die getrennte Wareneingangskontrolle isoliert das PFAS-Risiko physisch sowohl im Lager als auch in der Produktionslinie:•Materialtrennung: Zugelassene fluorfreie Stoffe und Accessoires werden getrennt von Materialien gelagert, die noch auf die Prüfung warten. Zur Vermeidung von Vermischung oder Missbrauch werden spezielle Etiketten und Farbkennzeichnungen verwendet.•Linientrennung: Fluorfreie Bestellungen sollten grundsätzlich auf separaten Linien oder in separaten Zeitfenstern abgewickelt werden;•Lieferantentrennung: Festlegung der Herkunft und Zusammensetzung jedes Materials, um nicht nachvollziehbare Unterschiede im Gesamtfluorgehalt zwischen gleichnamigen Stoffen von verschiedenen Lieferanten zu vermeiden.Wenn diese vier Stufen unter Kontrolle sind, kann eine Marke das PFAS-Risiko vom „unkontrollierbaren Rohmaterialende“ bis zum „rückverfolgbaren Chargenende“ reduzieren – und so einen geschlossenen Rückverfolgbarkeitskreislauf vom Rohmaterial bis zur Produktion erreichen.6. Häufig gestellte Fragen (FAQ) Frage 1: Ist eine PFAS-freie Zertifizierung für die Taschenindustrie obligatorisch?Abgesehen von wenigen Märkten wie Frankreich und Dänemark, die gesetzlich verbindliche Grenzwerte festlegen, gibt es weltweit keine einheitliche, verpflichtende „PFAS-freie“ Zertifizierung. Zertifizierungen von Organisationen wie SGS und NSF sind freiwillig; ihr Wert liegt darin, verifizierbare, unabhängige Nachweise sowohl für „keine absichtliche Verwendung“ als auch für „Unterschreitung des Grenzwerts“ zu liefern. Frage 2: Bedeutet C0 gleichbedeutend mit PFAS-frei?C0 ist ein Attribut auf Formulierungsebene – eine Voraussetzung für PFAS-Freiheit, aber allein keine hinreichende Bedingung. Erst wenn Formulierung, Prozess und Prüfung optimal aufeinander abgestimmt sind, kann C0 in eine PFAS-freie Aussage umgewandelt werden, die Kunden und Aufsichtsbehörden tatsächlich zugesichert werden kann. Frage 3: Reicht eine reine Fluoridmessung aus?Die Bestimmung des Gesamtfluorgehalts beantwortet die Frage „Ist Fluor vorhanden?“, aber nicht „Welche PFAS?“. Bei Vorschriften, die auf bestimmte Stoffe oder die „absichtliche Verwendung“ abzielen – wie beispielsweise die EU-PFHxA-Beschränkung oder das kalifornische Gesetz AB 1817 – reichen die Ergebnisse des Gesamtfluorgehalts allein in der Regel nicht aus, um die Einhaltung der Vorschriften nachzuweisen; gezielte PFAS-Tests sind erforderlich. In der Praxis ist es üblich, den Gesamtfluorgehalt für das Chargen-Screening zu bestimmen und gezielte Tests für Hochrisiko-Chargen durchzuführen, wobei die Kosten gegen die Gewissheit der Einhaltung der Vorschriften abgewogen werden. Frage 4: Wie viel teurer sind fluorfreie Stoffe?Die Kostensteigerung hängt von der Materialkonstruktion, den Leistungsanforderungen und dem Bestellvolumen ab – eine pauschale Antwort gibt es nicht. Fluorfreie wasserabweisende Ausrüstung erfordert in der Regel eine individuelle Anfertigung und ist selten ab Lager verfügbar, weshalb die Gesamtkosten für kleine Bestellmengen deutlich höher ausfallen. Wir empfehlen Marken, ihre Konformitätsanforderungen und Zielmärkte bereits in der Anfragephase klar zu formulieren und sich vom Lieferanten ein Angebot für die konkrete Lösung erstellen zu lassen. So lassen sich Nacharbeiten aufgrund kurzfristiger Normenänderungen vermeiden. Frage 5: Was sollen wir mit dem vorhandenen Bestand an fluorierten Produkten tun?Dies muss von Markt zu Markt individuell beurteilt werden. Frankreich beispielsweise setzt eine Abverkaufsfrist für vor 2026 produzierte Lagerbestände, innerhalb derer diese noch verkauft werden dürfen; in einigen Märkten ist ein Übergang für Produkte, die nach Inkrafttreten des Verbots auf den Markt gebracht werden, nicht möglich. Marken sollten daher umgehend den Fluorgehalt und die Produktionsdaten ihrer Lagerbestände erfassen und Abverkaufs- oder Umleitungspläne entwickeln, die auf die jeweiligen Stichtage der einzelnen Märkte abgestimmt sind, um Lagerbestände nicht ungenutzt zu lassen. Frage 6: Müssen Zubehör und Verpackung ebenfalls kontrolliert werden?Ja. Reißverschlüsse, Gurtbänder, Nähgarn, Etiketten und Verpackungsmaterialien können fluorierte Ausrüstungen aufweisen oder selbst Fluor enthalten und werden bei der Prüfung des Endprodukts in die Berechnung des Gesamtfluorgehalts einbezogen. Die alleinige Kontrolle des Hauptmaterials unter Vernachlässigung der Zubehörteile ist eine der häufigsten Ursachen für das Nichterreichen der Gesamtfluorgehaltsanforderungen. Die Trennung der eingehenden Materialien sollte Zubehör und Verpackungen mit festgelegten Quellen und Zusammensetzungen umfassen, um die Konformität des gesamten Produkts und nicht nur eines einzelnen Materials sicherzustellen. 7. SchlussfolgerungWie die obigen Abschnitte zeigen, handelt es sich bei der PFAS-Regulierung nicht um eine isolierte Maßnahme eines einzelnen Marktes, sondern um ein dichtes Netzwerk, das sich in der EU, Frankreich, Dänemark und mehreren US-Bundesstaaten herausbildet, wobei die Zeitpläne stark auf das Jahr 2026 konzentriert sind.Für Taschenmarken zahlt sich frühes Handeln auf drei Ebenen aus:•Kontrollierbare Compliance-Kosten: Durch die frühzeitige Auswahl von Materialien und die Festlegung von Lieferanten und Standards können die Mehrkosten für fluorfreie Anpassungen über einen längeren Lagerzyklus verteilt werden, anstatt die Marke zu zwingen, Eilzuschläge kurz vor Inkrafttreten eines Verbots zu akzeptieren.•Supply-Chain-Supply-Effekt: Eine Rucksackfabrik, die stabil konforme fluorfreie Stoffe liefern kann, wird bei eingehenden Bestellungen zwangsläufig langfristige Kunden mit klaren Standards priorisieren; Marken, die später einsteigen, werden Schwierigkeiten haben, sich Kapazitäten zu sichern.•Marktvertrauen: Da Endverbraucher und Vertriebspartner zunehmend Wert auf PFAS legen, hat eine Marke, die chargenspezifische, laborüberprüfbare Testberichte und Konformitätserklärungen vorlegen kann, eine Wettbewerbsbarriere an sich geschaffen.Als professioneller Taschenhersteller mit über 30 Jahren Produktionserfahrung hält SYNBERRY BAG mit den sich ständig weiterentwickelnden Marktanforderungen an die Einhaltung von Vorschriften Schritt und sammelt in der Praxis praktische Erfahrung in den Bereichen Materialauswahl, Prozessvalidierung und Chargenkontrolle – und wandelt diese Erfahrung in wiederverwendbare Compliance-Workflows um, die Marken dabei helfen, regulatorische Anforderungen in stabile, lieferbare Produktfähigkeiten umzusetzen.   Autor       
  • Was ist ein Vakuum-Kompressionsrucksack?
    Was ist ein Vakuum-Kompressionsrucksack? Nov 13, 2026
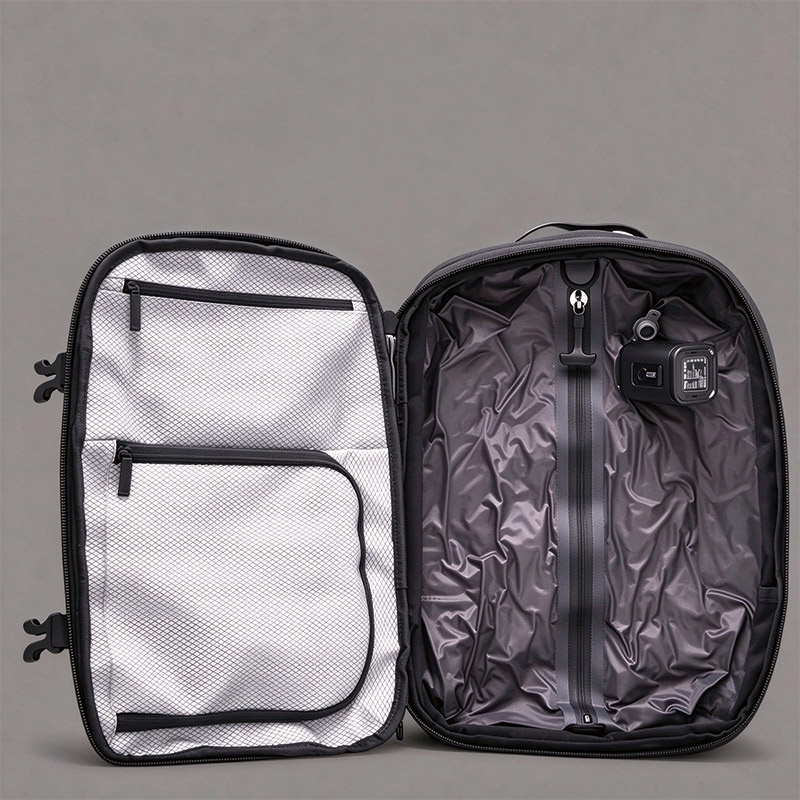
     Ein Vakuumkompressionsrucksack ist ein funktionaler Rucksack mit einem luftdichten, komprimierbaren Fach und einem Einweg-Ablassventil. Die Funktionsweise ist einfach: Kleidung oder andere weiche Gegenstände werden in das verschlossene Fach gelegt und anschließend mit einer Handpumpe, einer elektrischen Pumpe oder einem externen Vakuumgerät abgesaugt. Dadurch erhöht sich das Packvolumen für weiche Gegenstände wie Kleidung, ohne dass die Außenmaße des Rucksacks zunehmen.Anders ausgedrückt: Der Hauptvorteil besteht darin, mehr Kleidung und andere weiche Gegenstände unterzubringen, ohne die Gesamtgröße des Rucksacks zu verändern. Wichtig ist zu verstehen, dass die Vakuumkompression nur das Volumen, nicht aber das Gewicht reduziert.Dieser Artikel untersucht die Konstruktions- und Funktionsprinzipien, die Kompressionsleistung, die Materialauswahl und die Fertigungsprozesse, typische Anwendungsbereiche sowie OEM/ODM-Anpassungsmöglichkeiten für Vakuumkompressionsrucksäcke. Er behandelt außerdem Beschaffungsaspekte wie Prototypenentwicklung, Materialkonformität und die Koordination von Anpassungen und unterstützt Marken und Einkaufsteams so bei der Beurteilung der Projektmachbarkeit in der Planungsphase.InhaltI. Grundlegende Konstruktions- und BetriebsprinzipienII. Materialauswahl und FertigungsprozesseIII. Typische Anwendungen und OEM/ODM-AnpassungIV. Häufig gestellte FragenV. Schlussfolgerung I. Grundlegende Konstruktions- und BetriebsprinzipienEin Vakuumkompressionsrucksack ist mehr als ein herkömmlicher Rucksack mit integriertem Vakuumbeutel. Er erfordert ein integriertes Design von Rucksackkorpus, luftdichtem Fach, Ablassventil und Tragesystem.1. Luftdichtes FachDie luftdichte Kammer ist die Schlüsselkomponente zur Erzeugung und Aufrechterhaltung des Unterdrucks. Sie besteht in der Regel aus TPU-laminierter Folie. TPU bietet eine gute Biegeermüdungsbeständigkeit und Flexibilität und kann heißverschweißt werden, wodurch es sich für wiederholtes Falten und Versiegeln eignet. Wichtige strukturelle Überlegungen:• Das Außenmaterial und das luftdichte Innenfach des Rucksacks sind separate Komponenten. Die Außenschicht sorgt für Tragekomfort, ein ansprechendes Aussehen und Abriebschutz, während die Innenschicht für Luftdichtigkeit und Kompressionsfunktion sorgt.• Die gängigste Bauweise integriert das luftdichte Fach fest in den Rucksackkorpus. Alternativ kann ein herausnehmbares Fach als optionale Individualisierungsmöglichkeit mithilfe von Schnallen, Klettverschlüssen oder ähnlichen Komponenten geschaffen werden.• Der Kompressionsbereich sollte ausschließlich für weiche Kleidung vorgesehen und von Laptopfach, Zubehörtaschen und Staufächern für harte Ausrüstung getrennt sein. Dadurch wird verhindert, dass Kompressionsdruck auf elektronische Geräte oder harte Gegenstände übertragen wird.2. Einweg-EntlüftungsventilEin Einweg-Entlüftungsventil besteht aus einem Ventilkörper, einer elastischen Dichtungsmembran und einer Staubkappe. Beim Absaugen der Luft öffnet sich die Membran, um den Luftaustritt zu ermöglichen. Sobald der Pumpvorgang beendet ist, schließt sich die Membran, um zu verhindern, dass Luft zurück in das Gehäuse strömt.Das wichtigste Leistungskriterium ist die Fähigkeit des Ventils, nach wiederholten Luftabsaugzyklen und einer Ruhephase einen Unterdruck aufrechtzuerhalten – nicht allein die Geschwindigkeit der Luftabgabe in einem einzelnen Zyklus. Das Ventil sollte so positioniert sein, dass es nicht dem Druck des Rückens des Trägers ausgesetzt ist und sich kein Wasser ansammeln kann, während es während des Pumpens leicht zugänglich bleibt.3. Pumpentypen und LeistungsoptionenDrei Pumpenkonfigurationen sind auf dem Markt üblich: eine im Rucksack integrierte Pumpe, eine separate, abnehmbare Pumpe und eine Handpumpe. Jede dient einer anderen Produktpositionierung und sollte in der Prototypenphase zusammen mit dem luftdichten Fach, dem Ventil und der Tragekonstruktion bewertet werden.Vergleich der Pumpenkonfigurationen:KonfigurationPositionierungVorteileEinschränkungenEingebaute integrierte PumpeModelle der mittleren bis oberen PreisklasseIm Rucksack integriert; kein separates Zubehörteil zum Mitführen oder Verlieren; einfach zu bedienenErhöhtes Gewicht; die Akkuleistung kann bei niedrigen Temperaturen nachlassen; komplexe Integration und schwierigere ReparaturenSeparate, abnehmbare PumpeEin ausgewogenes Verhältnis von Geschwindigkeit und Flexibilität; eine gemeinsame MarktoptionDa es nicht durch den Innenraum des Rucksacks eingeschränkt ist, ermöglicht es eine bessere Belüftung; es wird nur bei Bedarf getragen und erhöht so nicht dauerhaft das Gewicht des Rucksacks.Erfordert Stauraum für ein zusätzliches Zubehörteil; die Passung zwischen Ventilanschluss und Pumpenkopf beeinträchtigt die FörderleistungHandpumpeKostengünstige, leichte und NotfalloptionKein Stromanschluss erforderlich; geringes Gewicht; niedrige WartungskostenLängere Betriebszeit; höherer Restluftdruck; der Pumpaufwand kann sich bei kontinuierlichem Gebrauch verringernWichtige Details:• Integrierte Pumpe: Die Pumpe ist im Ventilsockel des Rucksacks verbaut, sodass keine separate Pumpe benötigt wird. Es gibt zwei Stromversorgungsoptionen: eine Version mit integriertem Lithium-Akku, der über USB-C geladen wird und sowohl eigenständig als auch mit einer externen Stromquelle betrieben werden kann; und eine Version ohne Akku, die über USB-C an eine externe Stromquelle wie eine Powerbank, ein Ladegerät oder einen Computer angeschlossen bleiben muss. Hersteller sollten das Gesamtgewicht, die Leistung des Akkus bei niedrigen Temperaturen, die maximale Betriebsdauer und die Exportdokumentation für elektronische Bauteile berücksichtigen.• Separate, abnehmbare Pumpe: Die Pumpe ist ein abnehmbares Zubehörteil; der Rucksack selbst enthält lediglich das Einwegventil. Sie ist sowohl mit integriertem Lithium-Akku als auch als batterielose, USB-betriebene Version (externe Stromquelle erforderlich) erhältlich. Da sie nicht durch den Innenraum des Rucksacks eingeschränkt ist, bietet eine separate Pumpe in der Regel einen höheren Luftdurchsatz als eine integrierte Miniaturpumpe zum vergleichbaren Preis. Nutzer können zudem selbst entscheiden, ob sie die Pumpe mitführen möchten, sodass der Rucksack nicht dauerhaft zusätzliches Gewicht tragen muss. Die Passgenauigkeit zwischen Ventilanschluss und Pumpenanschluss sowie die Haltbarkeit des Schlauchs beeinflussen jedoch die Effizienz der Luftansaugung.• Manuelle Pumpe: Das Komprimieren eines mittelgroßen Vakuumbeutels dauert etwa 90–150 Sekunden, wobei ein Restluftanteil von ca. 30–35 % verbleibt. Eine elektrische Pumpe kann den Restluftanteil auf ca. 12–15 % reduzieren und den Vorgang auf 45–70 Sekunden verkürzen. Eine manuelle Pumpe eignet sich besser als kostengünstiges Zubehör oder für leichte, akkubetriebene Modelle; sie ist nicht als Hauptverkaufsargument für Produkte der mittleren bis oberen Preisklasse zu empfehlen.Empfehlungen zur Pumpenauswahl:Bei komfortablen Modellen der mittleren bis oberen Preisklasse sollte die integrierte Pumpe im Vordergrund stehen. Für einen schnelleren Betrieb oder um das Gewicht des Rucksacks nicht dauerhaft zu erhöhen, empfiehlt sich eine separate, abnehmbare Pumpe. Bei kleinen Erstbestellungen, knappen Budgets, komplexen Konstruktionen oder leichten Modellen ist eine manuelle oder abnehmbare Pumpe möglicherweise besser geeignet; der Einbau einer elektrischen Pumpe ist nicht zwingend erforderlich.4. Faktoren, die die Kompressionsleistung beeinflussen, und praktische EinschränkungenDie Kompressionsleistung hängt von der Faserstruktur des Inhalts ab. Unterschiedliche Materialien schließen unterschiedliche Mengen Luft ein, daher können ihre Kompressionsverhältnisse erheblich variieren. Die folgenden Zahlen dienen als Referenz:InhaltLufteinschlussReferenzvolumenreduktionDaunenjacken und wattierte MäntelSehr hochCa. 65 %–80 %Strickwaren, Sweatshirts und FleeceHochCa. 50 %–60 %Baumwoll-T-Shirts und UnterwäscheMediumCa. 35 %–45 %Jeans, Khakihosen und Canvas-ArtikelNiedrigCa. 20%–30% II. Materialauswahl und FertigungsprozesseDie häufigsten Qualitätsmängel bei Vakuumkompressionsrucksäcken sind Luftleckagen, gerissene Schweißnähte und nachlassende Dichtigkeit der Ventile. Materialauswahl und Heißsiegel-/Schweißverfahren sind daher entscheidende Aspekte der Produktionskontrolle. 1. Materialien für das luftdichte FachDas luftdichte Fach besteht typischerweise aus einer TPU-Folie, die auf eine Gewebeschicht laminiert ist. Die Foliendicke muss ein Gleichgewicht zwischen Luftdichtheit, Beständigkeit gegen Unterdruck und Flexibilität gewährleisten:• Zu dünne Folie: Die Luftdichtigkeit nimmt nach mehrmaligem Falten ab.• Zu dicke Folie: Die Flexibilität nimmt ab, wodurch spannungsbedingte Schäden an den Faltstellen wahrscheinlicher werden.Der Laminierungsprozess von TPU auf Textil hat direkten Einfluss auf die Langzeitlebensdauer. Unterschiedliche Konstruktionen weisen Unterschiede in Schälfestigkeit, Alterungsbeständigkeit und Biegefestigkeit auf. Beim Schneiden, Heißsiegeln und Falten müssen Hersteller die Oberflächenreinheit und die Materialspannung kontrollieren, um Verunreinigungen, Falten oder lokale Spannungsspitzen zu vermeiden, die die Schweißnaht beeinträchtigen könnten. 2. Außenhülle und StrukturgewebeGängige Obermaterialien sind hochdichtes Nylon, Oxford-Gewebe und Polyester, die mit einer wasserabweisenden Ausrüstung versehen werden können. Stoffgewicht, Dichte, Abriebfestigkeit und Reißfestigkeit sollten entsprechend dem Verwendungszweck des Produkts ausgewählt werden.Bei Modellen, die Wasserbeständigkeit erfordern, sollten die Spezifikationen für das Obermaterial und die Nahtbehandlung auf der Grundlage des Zielmarktes und des Verwendungszwecks festgelegt werden. 3. TPU-Schweiß- und SiegelverfahrenHochfrequenzschweißen und Heißpressen sind die gängigsten Verfahren zum Verbinden luftdichter Kammern. Die Dichtigkeit hängt von den Materialeigenschaften, dem Zustand der Schweißnaht und der Sauberkeit beim Schweißen ab. Um eine gleichbleibende Produktqualität zu gewährleisten, werden während der Serienproduktion stichprobenartige Dichtigkeitsprüfungen durchgeführt. Ein luftdichter Reißverschluss bietet zwar mehr Komfort, ist aber teurer und kann bei wiederholtem Öffnen und Schließen über einen längeren Zeitraum eine weniger stabile Abdichtung aufweisen als eine heißversiegelte Öffnung. Die Wahl sollte daher ein ausgewogenes Verhältnis zwischen Benutzerfreundlichkeit und Dichtigkeit gewährleisten. 4. Kompatibilität der Ventil- und PumpenbaugruppeDie wichtigsten Verfahren zum Verbinden des Ventils mit dem TPU-Gehäuse sind Heißschweißen, Flachplatten-Heißsiegeln und Presspassung mit einer Dichtung. Zu den wichtigsten Montagekontrollen gehört die Sicherstellung, dass die Fügeflächen plan und die Dichtflächen unbeschädigt sind.Bei der Wahl einer elektrischen Pumpe müssen auch die Pumpenmontage, die Ausrichtung der Luftkanäle, die Anordnung des Batteriefachs sowie die Staub- und Wasserdichtigkeit berücksichtigt werden. Die Integration der elektronischen Komponenten in die Rucksackstruktur sollte während der Prototypenphase wiederholt validiert werden. Bei OEM/ODM-Projekten für Rucksäcke wählt der Hersteller das Ventilmodell, die Luftabsaugkonfiguration und die Zubehörlieferanten entsprechend der Produktpositionierung aus und bestätigt die Gesamtstruktur in der Vorserienmusterphase. 5. Tragstruktur und LaststabilitätDie komprimierte Kleidung bildet im Fach eine kompakte Masse. Durch die Positionierung nahe am Rückenteil lässt sich die Bewegung beim Gehen reduzieren. Dies stellt entsprechende Anforderungen an das Tragesystem: Schultergurte und Rückenteil müssen die komprimierte Last so aufnehmen, dass der Schwerpunkt näher am Körper des Trägers liegt.Bei der Schnittmusterentwicklung können die Krümmung des Rückenteils, die Dicke der Schultergurte und die Position des Brustgurts an das gewünschte Fassungsvermögen und die Fächeraufteilung angepasst werden. Bei Modellen, die primär für Pendler und Geschäftsreisen konzipiert sind, ist die Tragestabilität ebenso wichtig wie die Kompressionsfunktion; beides sollte bei der finalen Schnittmustererstellung bewertet werden. III. Typische Anwendungen und OEM/ODM-Anpassung 1. Typische Anwendungen• Reisen und Flugreisen: Fluggesellschaften in Europa und Nordamerika achten weiterhin auf die Einhaltung der Handgepäckbestimmungen. Gepäckstücke, die die Kontrollen am Gate nicht bestehen, können zusätzliche Gebühren nach sich ziehen. Der entscheidende Vorteil eines Vakuumkompressionsrucksacks liegt darin, dass er die Handgepäckbestimmungen der jeweiligen Fluggesellschaft einhält und gleichzeitig mehr weiche Kleidung aufnehmen kann, ohne seine Außenmaße zu verändern.• Outdoor-Aktivitäten und Kurztrips: Der Rucksack eignet sich ideal für kurze Campingausflüge und Wanderungen. Er ermöglicht das Komprimieren sperriger Winterausrüstung und schafft so mehr Platz im Hauptfach. Dank der Kompressionsstruktur lässt er sich in Outdoor-Rucksäcke und Reisetaschen integrieren.• Geschäftsreisen und Pendeln: Ein Business-Rucksack mit herausnehmbarem, luftdichtem Fach eignet sich sowohl für den täglichen Weg zur Arbeit als auch für kurze Geschäftsreisen. Laptopfach und Kompressionsfach sollten strukturell getrennt sein, um zu verhindern, dass der Kompressionsdruck direkt auf das Elektronikfach übertragen wird.• Sport und Fitness: Das Design ermöglicht die Aufbewahrung von weichen Gegenständen wie Sportkleidung und Handtüchern und kann in Sporttaschen und Sportrucksäcke integriert werden.• Notfallaufbewahrung und -organisation: Dieses Konzept eignet sich zur Aufbewahrung von Saisonkleidung und Ersatz-Ausrüstung und kann Produktlinien unterstützen, die sowohl für die Reiseorganisation als auch für die Aufbewahrung zu Hause konzipiert sind. 2. Abgrenzung von herkömmlichen SpeicherlösungenVergleichsfaktor Vakuum-Kompressionsrucksack Kompressionsriemen / Externer Zugmechanismus Herkömmlicher AufbewahrungsbeutelFunktionsprinzip Ein Einwegventil entfernt Luft aus dem Abteil, um einen Unterdruck zu erzeugen und aufrechtzuerhalten. Eine äußere Kraft komprimiert den Inhalt und drückt die Luft zwischen den Fasern heraus, kann aber keinen Unterdruck aufrechterhalten. Trennt und ordnet GegenständeVolumenreduzierung von weicher Kleidung Relativ hoch; hängt vom Stoff und den Inhaltsstoffen ab. Üblicherweise nur wenige bis etwas über zehn Prozent; der Inhalt federt nach dem Ruhen sichtbar zurück. Gering bis keine VolumenreduzierungPackungsform Behält eher ein glattes, gleichmäßiges Profil bei Können lokale Ausbuchtungen entwickeln und sich verformen Verändert nicht die äußere Form der PackungSchutz der Inhalte Das luftdichte Fach schützt vor Feuchtigkeit und Spritzern. Der Inhalt bleibt der Umgebungsfeuchtigkeit direkt ausgesetzt. Der Inhalt bleibt der Umgebungsfeuchtigkeit direkt ausgesetzt.Typische Anwendungen Reisen, die einen hohen Anteil an weicher Kleidung erfordern Schwerlasttransport und externe Kompression/Sicherung Gegenstände organisieren und alltägliche AufbewahrungDer entscheidende Unterschied liegt in der Fähigkeit, einen Unterdruck aufrechtzuerhalten. Externe Gurte nutzen mechanische Kraft, um den Inhalt zu komprimieren und die zwischen den Fasern eingeschlossene Luft zu verdrängen; sobald die Kraft nachlässt, dehnt sich der Inhalt wieder aus. Ein Vakuumventil hingegen kann den Unterdruck nach der Luftabsaugung aufrechterhalten, was zu einer gleichmäßigeren Volumenreduzierung führt. 3. OEM/ODM-Anpassungsoptionen• OEM-Fertigung nach Kundenvorgaben: Die Marke liefert das technische Datenblatt, Konstruktionszeichnungen, Materialspezifikationen und das Logo. Der Rucksackhersteller entwickelt Muster und fertigt anschließend die Serienproduktion gemäß den Anforderungen. Dieses Verfahren eignet sich für Projekte mit einem bereits bestehenden Konstruktionsdesign.• ODM, Nutzung und Modifizierung bestehender Modelle: Der Kunde wählt ein vorhandenes Rucksackmuster und eine luftdichte Fachkonstruktion vom Hersteller aus und passt anschließend Material, Farbschema, Logoanbringung, ausgewählte Funktionen und Verpackung an. Diese Option trägt dazu bei, Entwicklungszeiten zu verkürzen und Produkteinführungen zu beschleunigen.• Leichte Anpassung für Markttests: Ausgehend von einer bestehenden Struktur können nicht-strukturelle Komponenten wie Logo, Farben, Gurtbänder, Reißverschlüsse und Verpackung verändert werden. Dies eignet sich für aufstrebende Marken und grenzüberschreitende E-Commerce-Händler, die die Marktnachfrage testen möchten. IV. Häufig gestellte Fragen Frage 1: Wie wird die Dichtungsleistung eines luftdichten Fachs nach wiederholter Verwendung beurteilt?A: Die Dichtheit wird durch das Foliensubstrat, die Schweißnahtkanten und die Ventilanschlüsse gemeinsam bestimmt. Gängige Prüfmethoden umfassen die Prüfung von Schweißnahtproben, Unterdruckprüfungen des Gehäuses und wiederholte Dichtheitsprüfungen nach mehreren Entlüftungs- und Entlüftungszyklen mit anschließender Ruhezeit. Prüfhäufigkeit und Abnahmekriterien für verschiedene Produktklassen können bei Auftragsbestätigung vereinbart werden. Frage 2: Welche Materialkonformitätsanforderungen gelten üblicherweise für Vakuumkompressionsrucksäcke, die nach Europa und Nordamerika exportiert werden?A: Für europäische und nordamerikanische Märkte gelten spezifische Anforderungen an Taschenmaterialien, Beschichtungen, Beschläge, Zubehör und Chemikalien. Ein Vakuumkompressionsrucksack kann TPU-Folie, Außenmaterial, wasserabweisende Ausrüstung, Gurtband, Nähgarn und Beschläge enthalten. Diese Materialien müssen den für den Zielmarkt geltenden Prüf- und Dokumentationsverfahren unterzogen werden. Gängige Konformitätsrahmen und -programme sind REACH, California Proposition 65 (CA Prop 65) und OEKO-TEX. Die genaue Prüfliste hängt von den Auftragsanforderungen und den geltenden lokalen Vorschriften ab. Frage 3: Kann das Kompressionsfach so konstruiert werden, dass es herausnehmbar ist? Welche strukturellen und finanziellen Auswirkungen ergeben sich daraus?A: Ja. Ein herausnehmbares, luftdichtes Fach kann mithilfe von Reißverschlüssen, Schnallen oder Klettverschlüssen im Rucksack befestigt werden. So kann der Nutzer je nach Bedarf zwischen Pendel- und Kurztrip-Konfigurationen wechseln und das Fach bei Beschädigung leichter austauschen. Allerdings entstehen dadurch zusätzliche Kosten für Reißverschlüsse oder Schnallen. Die Verbindungen müssen zudem auf Dichtigkeit und Belastbarkeit geprüft werden, und die Abmessungen des Kompressionsfachs sowie das Rucksackdesign müssen entsprechend angepasst werden. Frage 4: Was sollten Hersteller bei der Integration einer elektrischen Pumpe beachten?A: Ein integriertes elektrisches Pumpensystem umfasst Pumpe, Akku, Verkabelung und Luftkanalkomponenten. Wichtige Aspekte sind die sichere Pumpenmontage, die Wärmeableitung, die Staub- und Wasserdichtigkeit sowie die Zuverlässigkeit der elektronischen Bauteile. Für den Export müssen die entsprechenden Versanddokumente für den Lithium-Akku erstellt werden. Bei kleineren Bestellmengen oder komplexen Konstruktionen empfiehlt sich alternativ eine Handpumpe oder eine separate, abnehmbare Pumpe. Frage 5: Beeinträchtigt das Kompressionsfach die Sicherheit von Laptops oder anderen elektronischen Geräten?A: Dank der separaten Fächerkonstruktion ist das luftdichte Kompressionsfach vom Laptopfach getrennt, sodass kein Unterdruck auf das Elektronikfach übertragen wird. Durch die sorgfältige Planung der Fachgrenzen und der Auskleidungsstruktur während der Schnittentwicklung können Hersteller sowohl eine platzsparende Aufbewahrung als auch optimalen Geräteschutz gewährleisten. V. SchlussfolgerungEin Vakuumkompressionsrucksack ist ein funktionaler Rucksack, der hohe Anforderungen an luftdichte Konstruktion, Materialverträglichkeit und Heißsiegelverfahren stellt. Die Produktqualität hängt von der abgestimmten Konstruktion des TPU-Fachs, des Einwegventils, der Pumpenkonfiguration und der Rucksackstruktur ab.Als OEM/ODM-Hersteller von Taschen bieten wir Ihnen Strukturanalysen, Materialauswahl, Logoentwicklung, Mustererstellung und Serienfertigung. Planen Sie ein Projekt für einen Vakuumkompressionsrucksack? Dann teilen Sie uns bitte Ihre Zielgruppe, das gewünschte Rucksackvolumen, das Kompressionsverhältnis der Fächer, die bevorzugte Pumpenkonfiguration und die geschätzte Erstbestellmenge mit. Wir beraten Sie gerne und helfen Ihnen, die optimale Lösung zu finden.   Autor       
  • Wie kann ich einen AirTag-Rucksack für meine Marke personalisieren?
    Wie kann ich einen AirTag-Rucksack für meine Marke personalisieren? Nov 12, 2026
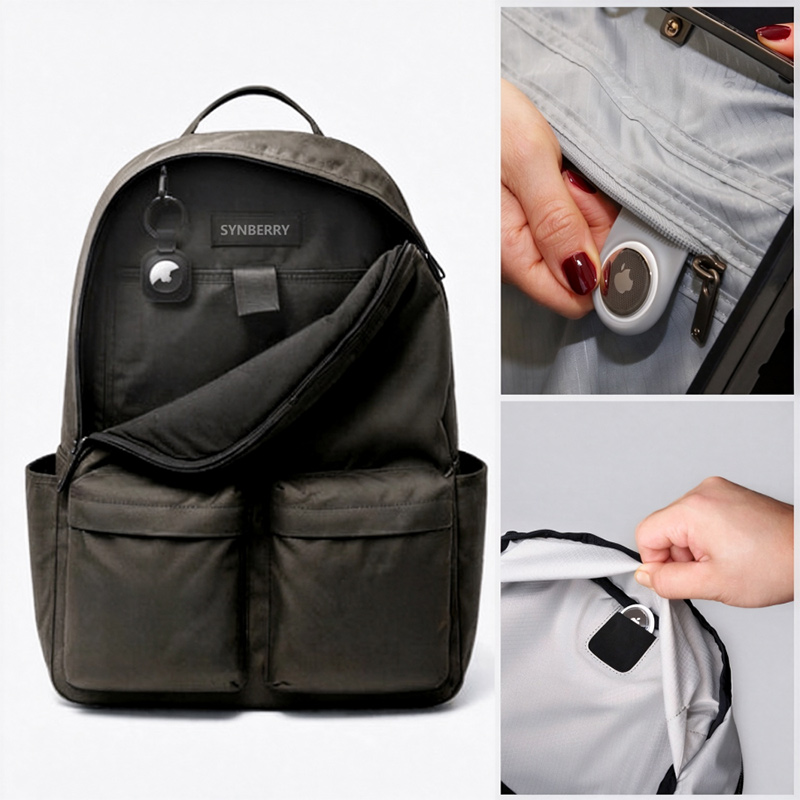
     Die Individualisierung eines AirTag-Rucksacks erfolgt üblicherweise nach einem von zwei Kooperationsmodellen – dem „einfachen Rucksack“-Modell und dem „Komplettpaket“-Modell.Modell ohne Zubehör: Der Hersteller ist lediglich für den Rucksack selbst und die integrierte AirTag-Halterung verantwortlich. Der AirTag muss separat erworben werden; die Verpackung ist mit „AirTag nicht enthalten“ gekennzeichnet.Bundle-Modell: Die Marke beschafft entweder selbst originale Apple AirTags oder von Drittanbietern autorisierte AirTags oder beauftragt die Fabrik mit deren Beschaffung. Die AirTags werden vor der Auslieferung zusammen mit den Rucksäcken verpackt. Für welches Modell Sie sich auch entscheiden, die grundlegende Entwicklungsarbeit bleibt gleich: die Integration einer speziell entwickelten AirTag-Halterung in den Standard-Rucksackentwicklungsprozess. Zunächst definieren Sie die Produktpositionierung und die Anwendungsszenarien. Anschließend arbeiten Sie mit dem OEM/ODM-Hersteller des Rucksacks zusammen, um die Konstruktion der Halterung, die Materialauswahl und die Prototypentests abzuschließen. Zum Schluss integrieren Sie Markenelemente wie Ihr Logo, Farbschemata und die Verpackung und starten dann die Serienproduktion und Auslieferung nach dem Standard-Prüfprozess.Der Unterschied zwischen den beiden Modellen liegt nicht im Produkt selbst, sondern in den kommerziellen Vereinbarungen: Wer beschafft die AirTags? Wer trägt die Verantwortung für die Einhaltung der Versandbestimmungen für Produkte mit Lithiumbatterien? Und wer kontrolliert die behördlichen Zertifizierungen für die Zielmärkte? Was wie das bloße „Hinzufügen einer kleinen Tasche“ aussieht, ist in Wirklichkeit eine systematische Entwicklung, die fünf Dimensionen umfasst: Strukturdesign, Signalkompatibilität, Verlustschutz, Qualitätskontrolle der Lieferkette und Einhaltung der Zertifizierungsvorschriften.Inhaltsverzeichnis:I. Was ist ein AirTag Tracker?II. Produktpositionierung: Benötigt Ihre Marke diese Kategorie?III. Szenario-Positionierung: Wie sollte sie erfolgen?IV. Praktische Lösungen im OEM-Prozess für AirTag-RucksäckeV. Wie wir die Qualitätskontrolle bei konkreten Aufträgen umsetzenVI. Zertifizierungen und Konformitätsanforderungen für AirTag-RucksäckeVII. Häufig gestellte Fragen (FAQ)VIII. Schlussfolgerung I. Was ist ein AirTag Tracker?Bevor Sie mit der Anpassung beginnen, müssen Sie zunächst verstehen, was ein AirTag ist und prüfen, ob diese Kategorie für Ihre Marke sinnvoll ist – dies bestimmt den Umfang jeder nachfolgenden Investition.Der AirTag ist ein von Apple entwickelter Bluetooth-Tracker. Das offizielle Modell hat die Form einer kleinen runden Scheibe, einen Durchmesser von ca. 31,5 mm und eine Dicke von ca. 8 mm und wiegt nur 11 Gramm. Er verfügt über einen integrierten Lautsprecher, einen Beschleunigungsmesser und einen Bluetooth-Chip und ortet Gegenstände über Apples „Wo ist?“-Netzwerk. Nutzer platzieren einen AirTag in einem Rucksack oder Koffer oder befestigen ihn an ihrem Schlüsselbund und können den Standort des Gegenstands anschließend auf ihrem Smartphone einsehen. Geht ein Gegenstand verloren, kann der „Verloren-Modus“ aktiviert werden. In diesem Fall helfen Apple-Geräte in der Nähe, den Standort des verlorenen Gegenstands zu ermitteln.Für Rucksackhersteller liegt der Schlüssel zum Verständnis der Funktionsweise von AirTag in dessen Interaktion mit dem Rucksack selbst: AirTag nutzt kein GPS zur Positionsbestimmung. Stattdessen übermittelt es seinen Standort per Bluetooth an Apple-Geräte in der Umgebung. Daher hängt die Signalqualität stark von den Materialien und der Abschirmung am Befestigungsort ab.Darüber hinaus wird der AirTag mit einer Knopfzelle betrieben, deren Lebensdauer etwa ein Jahr beträgt. Die Batterie muss regelmäßig ausgetauscht werden. Daher muss die Halterung zwei Anforderungen erfüllen: Sie muss leicht einzusetzen und zu entnehmen sein und gleichzeitig einen sicheren Halt gewährleisten. Durchmesser und Dicke der Halterung bestimmen die grundlegenden Abmessungen: Ist die Halterung zu flach, kann der AirTag leicht herausrutschen; ist sie zu eng, wird der Batteriewechsel erheblich erschwert.II. Produktpositionierung: Benötigt Ihre Marke diese Kategorie?AirTag-Rucksäcke lösen ein häufig auftretendes Problem: verlorene, versehentlich mitgenommene oder gestohlene Taschen. Apples „Wo ist?“-Netzwerk nutzt Hunderte Millionen Apple-Geräte weltweit, die Standortdaten übermitteln. Dadurch bietet ein winziger Tracker eine nahezu globale Abdeckung zur Wiederbeschaffung verlorener Gegenstände. Für Verbraucher ist das Einbauen oder Anbringen eines AirTags an einem Rucksack vergleichbar mit einer Versicherung für ihre Wertsachen. Für Marken bietet es einen vierfachen Mehrwert:Alleinstellungsmerkmal: In einem Markt, in dem Rucksäcke stark homogenisiert sind, ist die „eingebaute Verlustortung“ ein echtes funktionales Verkaufsargument.Potenzial für Premiumpreise: Rucksäcke mit integriertem AirTag-Halter erzielen in der Regel einen deutlich höheren Verkaufspreis als ein Standardmodell mit den gleichen Spezifikationen.Szenarioerweiterung: Berufspendeln, Geschäftsreisen, Eltern mit Baby, Studenten, Reisen mit Haustieren... fast jedes demografische Segment hat ein Problem mit der „Angst, Dinge zu verlieren“.Marktnachfrage: Den Marktsignalen zufolge befindet sich diese Kategorie weiterhin in einer Phase hoher Bekanntheit bei gleichzeitig unzureichendem Angebot: Die kumulierten AirTag-Verkäufe haben längst die Millionengrenze erreicht, und das Suchinteresse an Keywords wie „AirTag Rucksack“ und „AirTag Gepäck“ auf E-Commerce-Plattformen steigt stetig. Wenn Ihre Marke bereits über ein etabliertes Sortiment an Pendler- oder Reisetaschen verfügt, müssen Sie lediglich eine Halterung in ein bestehendes Design integrieren, um mit relativ geringem Entwicklungskosten in diesen Markt einzusteigen. III. Szenario-Positionierung: Wie sollte sie erfolgen?Sobald man einen Grund dafür hat, besteht der zweite Schritt darin, die Nutzungsanforderungen jedes Szenarios zu verstehen, denn die Szenariopositionierung bestimmt direkt, wo der Halter platziert und wie er gebaut werden soll.Unterschiedliche Szenarien stellen völlig unterschiedliche Anforderungen an den AirTag-Inhaber:Business-Pendlertaschen: Nutzer legen Wert auf Diskretion und ein hochwertiges Erscheinungsbild. Die Halterung lässt sich am besten in einem Futterfach oder hinter dem gewebten Markenlabel verstecken, sodass die Außenseite völlig nahtlos wirkt.Reiserucksäcke / Handgepäck: Verlustszenarien ereignen sich hauptsächlich an Flughäfen und Bahnhöfen. Nutzer müssen den Akkustand des AirTags schnell überprüfen oder den Akku austauschen können. Daher muss der Halter ein Gleichgewicht finden zwischen Unauffälligkeit und einfacher Zugänglichkeit für den Besitzer, aber erschwerter Zugänglichkeit für Dritte.Schultaschen / Kindertaschen: Neben dem Schutz vor Verlust muss auch verhindert werden, dass Kinder die Batterie versehentlich verschlucken. Die Halterung muss über eine Sicherheitsverriegelung verfügen (z. B. einen Schraubverschluss, der sich nur mit Werkzeug öffnen lässt).Outdoor-Rucksäcke: Raue Umgebungen erfordern einen Rucksackhalter, der wasserdicht, stoßfest und widerstandsfähig gegen wiederholte Reibung ist. IV. Praktische Lösungen im OEM-Prozess für AirTag-Rucksäcke 4.1 Gängige Holder-Lösungen:4.1.1 Versteckte EinbaustrukturEine versteckte, integrierte Struktur verbirgt den AirTag-Halter vollständig im Rucksack, sodass von außen keine Öffnung oder Markierung sichtbar ist. Er eignet sich ideal für Pendler und Geschäftsreisende, die Wert auf ein unauffälliges Erscheinungsbild legen und bei denen es vor allem darum geht, den eigenen Gegenstand wiederzufinden.Versteckte Innentasche: Eine eng anliegende, elastische Einschubtasche, die in das Futter eingenäht ist. Die Konstruktion ist besonders einfach und kostengünstig, wodurch sie sich ideal für Pendler- und Businesstaschen eignet.Integrierte Halterung: Eine passgenau geformte Kunststoffschale, die dem Außendurchmesser des AirTags entspricht und diesen per Einpressmechanismus sicher fixiert. Sie befindet sich in einer Reißverschlusstasche der Tasche. Bei Bedarf öffnet der Benutzer den Reißverschluss, um das AirTag zu entnehmen; ansonsten bleibt der Reißverschluss geschlossen – für optimale Diskretion. Integrierte Clip-Befestigung: Im Inneren des Rucksacks befindet sich ein separater Haken oder Clip. Der AirTag, zusammen mit einer passenden Silikonhülle und einem Schlüsselanhänger, wird daran befestigt. Alternativ kann er auch in einer Reißverschlusstasche verstaut werden, um ihn noch besser zu verbergen. 4.1.2 Praktische AußenmontagestrukturDas AirTag wurde für das schnelle Auffinden persönlicher Gegenstände entwickelt. Die wichtigste Anforderung an eine außenliegende Halterung ist, dass das Gerät „immer griffbereit“ ist – Nutzer können den AirTag sehen oder ertasten, ohne das Hauptfach öffnen und darin suchen zu müssen. Es eignet sich ideal für häufige Aktivitäten wie den täglichen Arbeitsweg, Spaziergänge mit den Kindern oder dem Hund. Gängige Anwendungsfälle sind beispielsweise:Externer Befestigungspunkt mit Sicherheitsclip: Am unteren Ende des Schultergurts oder entlang der Außenkante einer Seitentasche befindet sich ein Gurtband mit Metallschnalle. Der Benutzer befestigt den AirTag mit einer Silikonhülle und einem Schlüsselanhänger außen am Rucksack. Das Signal wird nicht beeinträchtigt und der Batteriewechsel ist besonders komfortabel. Dadurch eignet sich der AirTag ideal für Outdoor-Rucksäcke und leichte Pendlerrucksäcke. Position der integrierten Halterung: Die Halterung ist direkt in das Gurtband oder das Seitenetikett des Rucksacks eingewebt. Verstecktes Reißverschlussfach: Ein separates Reißverschlussfach, das sich im Trolley-Gurt, der Rückenpartie oder der Seitentasche befindet. Es bietet maximale Flexibilität und ermöglicht einen bequemen Batteriewechsel, weshalb es eine beliebte Wahl für Reisetaschen ist.Für hochwertige Business-Reiserucksäcke empfehlen wir eine integrierte, verdeckte Lösung: Die versteckte Tasche ist an der Innenseite der Rückenplatte oder in einer Innentasche mit Reißverschluss befestigt und hat keine sichtbare Öffnung von außen. So wird ein hochwertiges Erscheinungsbild gewährleistet, während gleichzeitig ein einfacher Zugriff auf die Batterie erhalten bleibt. Nutzer können die Batterie wechseln, ohne im Hauptfach wühlen zu müssen. Wenn Ihre Marke die schnelle Bestätigung des AirTags auf Reisen hervorheben möchte, kann ein gewebtes Etikett im Futterfach angebracht werden. So können Nutzer den AirTag ertasten, ohne den Rucksack öffnen zu müssen.Ein wichtiger Hinweis: Sobald die Halterungslösung finalisiert ist, werden alle nachfolgenden Strukturprototypen, Formenbauarbeiten und Produktionsvorrichtungen darauf abgestimmt. Wir empfehlen daher, Rucksackmuster, Futterstruktur und Halterung gemeinsam in der Lösungsprüfung zu bestätigen, um spätere Nacharbeiten aufgrund von Änderungen der Futterstärke oder Nahtrichtung zu vermeiden.4.2 Materialien und Verarbeitung:Bei der Materialauswahl müssen zwei Ziele gleichzeitig erfüllt werden: die Funktionalität des AirTag-Halters und die gleichbleibende Qualität der gesamten Tasche.Material für den Taschenkörper: Nylon (z. B. 1680D ballistisches Nylon), Polyester, Canvas und recycelte, umweltfreundliche Stoffe sind alle geeignet und beeinträchtigen nicht das Signal des AirTags.Materialien für die Halterung: Für die Halterungsschalen werden Silikonhüllen empfohlen – sie sind weich, hochelastisch und schonen die Oberflächenbeschichtung des AirTag. Für die Innentaschen empfiehlt sich Vier-Wege-Stretch-Lycra oder Mikrofaser, da diese den AirTag fest umschließen und gleichzeitig ein einfaches Einsetzen und Entnehmen ermöglichen.Hardware und Zubehör: Reißverschlüsse und Schnallen sollten möglichst weit vom Bereich um den Halter entfernt angebracht werden, um die Metallabschirmung zu reduzieren.Handwerkliche Grundlagen: Die Naht am Halter ist ein Punkt hoher Belastungsfrequenz und muss verstärkt werden mit Riegelnägel.  4.3 Vier Tipps zur Vermeidung von Fallstricken:Zum Signal: Der AirTag funktioniert über Bluetooth und UWB (Ultrabreitband). Daher darf die Halterung nicht vollständig von Metall umschlossen sein (Aluminiumrahmen und Metallauskleidungen schirmen das Signal ab). PU, Nylon, Polyester und Echtleder beeinträchtigen das Signal nicht. Sollte Ihr Design jedoch Metallkomponenten enthalten, sind praktische Tests unerlässlich.Hinweise zum Aus- und Einbau: Die Batterielebensdauer beträgt etwa ein Jahr, und der Benutzer muss die Batterie selbst austauschen können. Die Halterung muss sich von Hand oder mit einem Werkzeug öffnen lassen, darf sich aber auch bei starkem Schütteln nicht lösen.Zum Thema Verlustsicherung: Ironischerweise kann auch die Verlustsicherung selbst verloren gehen. Die Halterung darf nicht zulassen, dass der AirTag bei Inversions-, Schüttel- und Kompressionstests leicht herausrutscht.Datenschutz und Sicherheit: Bei Kinderprodukten muss das Risiko des versehentlichen Verschluckens berücksichtigt werden. Beachten Sie außerdem Apples Designrichtlinien für AirTag-Zubehör und vermeiden Sie Konstruktionen, die den Lautsprecher blockieren und dadurch die Funktion „Tonwiedergabe beim Auffinden“ beeinträchtigen. V. Wie wir die Qualitätskontrolle bei konkreten Aufträgen umsetzenDer Standard-Produktionsprozess für Taschen beginnt mit der Bestätigung von Design und Verarbeitung, gefolgt von der Prototypenfreigabe. Die Serienproduktion startet erst nach Freigabe des Musters, wobei in dieser Phase die Übereinstimmung mit dem freigegebenen Muster im Vordergrund steht. Als professioneller Rucksackhersteller umfasst unser Qualitätskontrollprozess Folgendes:Freigabe des Vorserienmusters: Vor Beginn der Serienfertigung wird ein versiegeltes Muster fertiggestellt, und alle Details basieren auf diesem versiegelten Muster.WareneingangsprüfungDie Wareneingangskontrolle ist die erste Hürde in der Qualitätskontrollkette.Prozessbegleitende Kontrollinspektion: Jeder Produktionsknoten verfügt über eine entsprechende Checkliste; wird ein Problem festgestellt, wird die Linie angehalten und der Fehler sofort behoben, anstatt auf die Fertigstellung der Produkte zu warten und diese dann zu reparieren.Vorversandkontrolle: Die Kontrolle erfolgt gemäß dem international anerkannten AQL-Probenahmestandard. SYNBERRY BAG führt Stichprobenkontrollen üblicherweise nach dem hohen Standard AQL 4,0/1,5 durch.  VI. Zertifizierungen und KonformitätDie Qualitätskontrolle sichert die Produktkonsistenz; Zertifizierungen und Konformitätsprüfungen gewährleisten die Marktzulassung. AirTag-Rucksäcke bewegen sich in zwei Bereichen – „Gepäck + Ökosystem für elektronisches Zubehör“ – was im Vergleich zu herkömmlichen Rucksäcken zusätzliche Anforderungen an die Konformität mit sich bringt. Wir unterteilen diese in vier Aspekte: 6.1 Marken und geistiges Eigentum:Markenlose (logolose) AirTags: „AirTag“ ist eine eingetragene Marke von Apple. Derzeit werden die meisten Geräte auf dem heimischen Markt von autorisierten Drittanbietern hergestellt, daher muss das Produkt selbst über Apples MFi-Zertifizierung verfügen, um legal verkauft werden zu dürfen.Individuelle Markenlogos: Ungebrandete Produkte sind bereits MFi-zertifiziert. Wird jedoch ein Markenlogo auf dem Produkt angebracht, ist eine neue Autorisierung erforderlich. Die Zertifizierungsgebühr beträgt ca. 3.000 USD, und der Zertifizierungsprozess dauert 3–5 Monate. Wir empfehlen Marken daher, bei der Entwicklung einer neuen Produktlinie neutrale (ungebrandete) Produkte zu verwenden, um die anfänglichen Entwicklungskosten zu senken. 6.2 Produktsicherheit und Chemikalienkonformität6.2.1 Auf der Rucksackseite:Europäische Union: Textilien und Accessoires müssen der REACH-Verordnung (SVHC-Kandidatenliste besonders besorgniserregender Stoffe, Azofarbstoffe, Nickelfreisetzung usw.) einschließlich der neuesten PFAS-Kontrollanforderungen entsprechen – dies ist auch der Grund, warum immer mehr europäische und amerikanische Bestellungen PFAS-freie Textilien fordern.USA: Beachten Sie die Warnhinweise der kalifornischen Proposition 65. Kinderrucksäcke gelten als Kinderprodukte und müssen den Bestimmungen des CPSIA (Children's Product Safety Act) entsprechen; hierfür ist ein CPC (Children's Product Certificate) erforderlich. Die Halterungen müssen auf Kleinteile geprüft werden, um ein versehentliches Verschlucken zu verhindern.Umweltbezogene Angaben: Wenn auf Ihrer Produktseite Aussagen wie „umweltfreundlich“ oder „PFAS-frei“ verwendet werden, müssen diese durch Testberichte belegt sein. Aufsichtsbehörden in Europa und den USA verschärfen die Kontrollen von Greenwashing (siehe die US-amerikanischen FTC Green Guides und die EU-Richtlinie für umweltfreundliche Werbeaussagen). 6.2.2 Auf der AirTag-Seite:Europäische Union: Beim Markteintritt in der EU ergibt sich der Konformitätsdruck für AirTags hauptsächlich aus den allgemeinen Anforderungen an Elektronikprodukte und weniger aus der Gepäckkategorie selbst. AirTag-Halterungssets, die in den Mitgliedstaaten verkauft werden, müssen die relevanten Richtlinien im Rahmen der CE-Kennzeichnung erfüllen; RoHS ist dabei eine grundlegende Voraussetzung.USA: In den USA unterliegt der AirTag als elektronisches Gerät mit drahtloser Übertragungsfunktion den Bestimmungen der FCC. Wird er als Komplettpaket mit dem Rucksack verkauft, muss sichergestellt werden, dass das Zubehör die relevanten FCC-Anforderungen für unbeabsichtigte Strahlung erfüllt und die entsprechenden Kennzeichnungen auf dem Etikett und in der Bedienungsanleitung vorhanden sind. Enthält der Rucksack lediglich die Halterung ohne den AirTag, gilt das Produkt als gewöhnliches Gepäckstück, und die Verantwortung für die Einhaltung der Elektronikvorschriften liegt beim AirTag-Lieferanten. Marken müssen diese Verantwortung in ihren Lieferkettenverträgen klar regeln, um im Problemfall Unklarheiten bezüglich der Zuständigkeit zu vermeiden. VII. Häufig gestellte Fragen (FAQ) Frage 1: Wie hoch ist die übliche Mindestbestellmenge (MOQ) für individuell gestaltete AirTag-Rucksäcke?Die Lösung mit der versteckten Innentasche kommt ohne Formenbau aus, daher entspricht die Mindestbestellmenge (MOQ) üblicherweise der eines herkömmlichen individuell gefertigten Rucksacks (in der Regel ab 500 Stück). Die Lösung mit der Halterung erfordert hingegen eine Spritzgussform, weshalb Hersteller in der Regel eine höhere Mindestbestellmenge (1.000 Stück oder mehr) verlangen, um die Formkosten zu verteilen. Die genauen Konditionen hängen vom jeweiligen Hersteller und der Komplexität der Fertigung ab. Wir empfehlen Ihnen, die Halterungslösung in das Datenblatt aufzunehmen, bevor Sie die Preise vergleichen. Frage 2: Soll der AirTag im Lieferumfang der Tasche enthalten sein? Wer beschafft ihn?Beide Modelle sind praktikabel. Die meisten Marken entscheiden sich für „ohne AirTag“ und weisen auf der Verpackung und Produktseite darauf hin, dass „AirTag separat erhältlich“ ist. Dadurch werden Kosten und rechtliche Risiken minimiert. Das Bundle-Modell erzielt zwar einen höheren durchschnittlichen Bestellwert, jedoch müssen Sie die rechtmäßige Beschaffung von AirTag und die Einhaltung der Versandbestimmungen für Produkte mit Lithiumbatterien selbst sicherstellen. Frage 3: Benötigt die Herstellung eines AirTag-Rucksacks die MFi-Zertifizierung oder eine Lizenz von Apple?Das hängt vom Kooperationsmodell ab. Die MFi-Zertifizierung richtet sich an elektronisches Zubehör, das Apples Anschlüsse und Protokolle (wie Lightning-Kabel) verwendet; eine rein strukturelle Aufbewahrungstasche fällt nicht darunter. Wird der AirTag jedoch zusammen mit der Tasche verkauft, ist eine MFi-Zertifizierung erforderlich. Frage 4: Wird die Halterung das Signal des AirTags blockieren?Solange es fachgerecht konstruiert ist, nicht. Der AirTag funktioniert über Bluetooth und UWB, und Nylon, Polyester, Echtleder, Silikon und PC/ABS-Kunststoffe bieten keine Abschirmung. Was Sie unbedingt vermeiden sollten, ist, den AirTag vollständig in Metall einzuschließen. F5: Kann eine Halterung gleichzeitig mit Trackern anderer Marken kompatibel sein?Ja, aber die Abmessungen müssen noch einmal überprüft werden. Der offizielle Apple AirTag (31,9 mm Durchmesser), der Samsung Galaxy SmartTag (ca. 39 mm Kantenlänge) und der Tile Mate unterscheiden sich deutlich in der Größe, sodass eine einzige Halterung kaum für alle ausreicht. Wenn Android-Nutzer einen großen Teil Ihrer Zielgruppe ausmachen, könnten Sie eine kombinierte Lösung aus „AirTag-Halterung + universeller Befestigungsmöglichkeit“ entwickeln oder verschiedene Versionen für unterschiedliche Märkte anbieten. F6: Gibt es besondere Anforderungen für das Anbringen eines AirTag-Halters an Kinderrucksäcken?Es gibt zwei Bedingungen: Der Behälter muss über eine Schutzabdeckung oder eine Verriegelung verfügen, die ein versehentliches Verschlucken verhindert (eine, die Kinder nicht mit bloßen Händen öffnen können); und Exporte in die USA müssen dem CPSIA entsprechen und von einem CPC-Zertifikat begleitet sein.VIII. Schlussfolgerung Für eine Marke, die in den Markt für smarte Rucksäcke einsteigen möchte, ist die Entwicklung einer stabil lieferbaren Produktlinie im Kern ein Test für die Leistungsfähigkeit der Lieferkette. Dabei geht es nicht nur darum, ob ein Taschenhersteller bereit ist, eine zusätzliche Halterung zu produzieren, sondern auch darum, ob er die Marke durch jeden einzelnen Schritt begleiten kann – vom Konstruktionsdesign über die Materialauswahl und die Signalvalidierung bis hin zu Zertifizierung und Konformitätsprüfung. SYNBERRY BAG hat genau diese praktische Erfahrung gesammelt, die Details in die Praxis umsetzt: Jedes Design ist durch Testergebnisse belegt, jede Inspektion wird nachvollziehbar dokumentiert und jedes Zertifizierungsdokument kann zusammen mit der Bestellung geliefert werden. Wenn Sie die Machbarkeit einer AirTag-Rucksackproduktlinie prüfen, teilen Sie uns gerne die Zertifizierungsanforderungen Ihres Zielmarktes, die gewünschten Rucksackdesigns und Ihr voraussichtliches Bestellvolumen mit. Wir können Ihnen zunächst Empfehlungen zur Halterungslösung geben und Ihnen anschließend einen praxisorientierten, realisierbaren Entwicklungs- und Produktionsplan erstellen.   Autor       
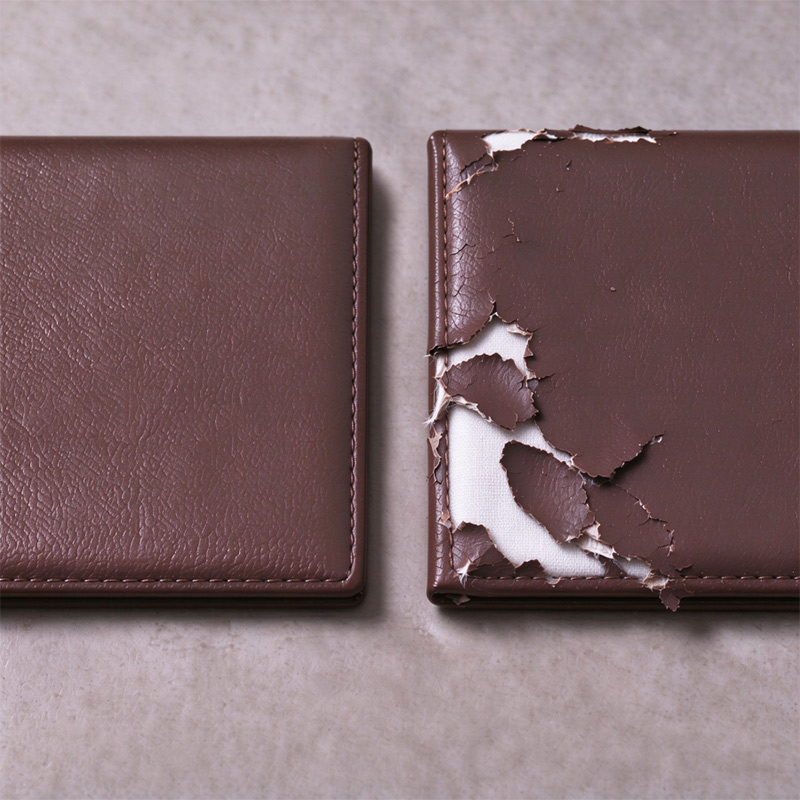
  • Warum blättert die Beschichtung von PU-Ledertaschen ab? Die Wahrheit über die PU-Hydrolyse
    Warum blättert die Beschichtung von PU-Ledertaschen ab? Die Wahrheit über die PU-Hydrolyse Nov 07, 2026
      The coating on PU leather bags can peel off for several reasons. Common causes include physical abrasion and scratching during everyday use, oxidation resulting from prolonged UV exposure, and chemical damage caused by frequent contact with alcohol or aggressive cleaning agents. However, in most after-sales complaints where there is no obvious external damage, the underlying cause is PU hydrolysis. Hydrolysis is an irreversible chemical degradation process. Moisture, including humidity in the air, reacts with the ester bonds in polyester-based polyurethane, causing the polymer chains to break. In simple terms, moisture gradually undermines the coating from within, causing it to lose elasticity and become brittle. Under normal flexing, the weakened coating eventually separates from the backing fabric and flakes off in sheets or fragments. This article examines the chemistry behind PU hydrolysis and explains how selecting the right material system and implementing proper warehousing and logistics practices can help reduce the risk at its source. Contents Ⅰ. Four Major Causes of Coating Peeling on PU Leather Bags Ⅱ. Understanding PU Hydrolysis: Why Does the Coating Deteriorate? Ⅲ. What Factors Accelerate PU Hydrolysis? Ⅳ. How Can B2B Buyers Manage the Risk of Hydrolysis? Ⅴ. Frequently Asked Questions (FAQ) Ⅵ. Conclusion   Ⅰ. Four Major Causes of Coating Peeling on PU Leather Bags Before taking a closer look at hydrolysis, it is important to distinguish among the different causes of coating delamination. Not every case of peeling is caused by hydrolysis. https://www.synberry.com/why-are-brands-choosing-pu-leather-for-cosmetic-bags • Physical Wear and Tear: Prolonged, intensive rubbing and scratching—such as abrasion on the bottom of a backpack or around frequently rubbed corners—gradually wear down the coating until the backing fabric is exposed. Typical signs: damage is concentrated on high-contact corners or edges and is accompanied by visible scuff marks. • UV Oxidation: Long-term exposure to direct sunlight can make the coating surface brittle and cause it to crack. These cracks allow moisture to penetrate, accelerating subsequent aging and peeling. Typical signs: cracking first appears on sun-exposed areas and is often accompanied by fading. • Chemical Attack: Repeated wiping with high-alcohol-content wipes or powerful cleaning agents can dissolve or damage the surface structure of the PU coating. Typical signs: the damaged area closely matches the area exposed to the chemical, with clearly defined edges. • PU Hydrolysis: This is a chemical degradation process that progresses from the inside out. It may cause the coating to become sticky, blister, crack, and eventually detach in large pieces. It is a form of deep-seated aging associated with the chemical characteristics of polyester-based PU synthetic leather. Typical signs: there are no obvious scratches caused by external force; the damage spreads gradually and is often accompanied by a powdery or sticky coating. Ⅱ. Understanding PU Hydrolysis: Why Does the Coating Deteriorate? When consumers or buyers find extensive peeling or a sticky surface on a bag with no obvious scratches, hydrolysis is often the underlying cause.   1. Polymer Chain Scission at the Molecular Level The polymer structure of a PU coating can be thought of as a network of tightly interwoven chains. Conventional polyester-based PU contains numerous ester bonds along these chains. When moisture in the environment, perspiration, or residual water from cleaning penetrates the coating, it can react with these ester bonds. Organic acids and salts in perspiration may act as catalysts, accelerating the reaction and breaking long polymer chains into shorter, weaker fragments. By contrast, the main chains of polyether-based PU contain ether linkages, which are more chemically stable and less susceptible to the same type of hydrolysis. 2. From Microscopic Chain Scission to Macroscopic Delamination Hydrolysis does not occur instantaneously. It typically develops through three stages: • Tackiness or Brittleness: As polymer chains break, the coating loses its original elasticity and flexibility, and subtle changes begin to appear on the surface. • Blistering and Cracking: As the topcoat resin degrades, its cohesive strength decreases. Two types of blistering should be distinguished: internal bubbles caused by degradation of the PU topcoat itself, and bubbles at the interface between the topcoat and backing fabric caused by moisture-induced failure of the laminating adhesive. The latter is not hydrolysis of the PU resin. • Final Delamination: The weakened coating can no longer withstand routine bending and handling. It eventually separates completely from the backing fabric, which may be cotton or polyester, resulting in the peeling commonly seen on PU leather products. 3. An Irreversible Chemical Change Hydrolysis changes the chemical structure of the material and is therefore irreversible. Once the coating becomes visibly sticky or begins to delaminate, surface cleaning, conditioning, or recoating cannot reconnect the polymer chains that have already been broken.   Ⅲ. What Factors Accelerate PU Hydrolysis? The rate of hydrolysis is closely related to the external environment in which the material is stored or used. Understanding these accelerating factors helps brands and cross-border e-commerce sellers prepare for risks throughout the supply chain.   1. The Combined Effects of High Temperature and High Humidity Temperature and humidity are key variables affecting the rate of hydrolysis. In tropical and subtropical monsoon regions, or inside shipping containers during long-distance ocean freight, high temperatures combined with localized condensation can significantly accelerate hydrolysis. Similarly, moisture can gradually penetrate bags stored for extended periods in poorly ventilated, high-humidity warehouses.   2. Non-Breathable Packaging and Storage If finished bags are not thoroughly dried before packing, or are sealed in plastic bags for extended periods, residual moisture may become trapped inside. This can create a localized high-humidity, greenhouse-like environment that accelerates coating deterioration.   3. Chemical Exposure During Everyday Use Human perspiration contains organic acids and salts that can catalyze ester-bond hydrolysis. In addition, everyday products such as sunscreen, insect repellent, and alcohol-based hand sanitizer may reduce the coating's hydrolysis resistance. Ⅳ. How Can B2B Buyers Manage the Risk of Hydrolysis? As an OEM/ODM supplier of bags and leather goods, we recommend that B2B customers select a PU material system based on the climate of the target market and the expected product service life during the sourcing and order-placement stages, rather than focusing narrowly on the label “hydrolysis-resistant.” Important note: Hydrolysis resistance of the topcoat does not guarantee hydrolysis resistance of the entire bag. Even if the top layer is made from polyether-based material, a conventional polyester-based laminating adhesive may still hydrolyze and cause delamination under prolonged hot and humid conditions. The resulting appearance can closely resemble hydrolysis of the topcoat. For orders involving long ocean-transit times or high-humidity markets, the hydrolysis-resistant adhesive system must also be verified.   1. Performance Comparison of Different PU Material Systems Material System Hydrolysis Resistance Suitable Markets and Applications Cost and Processing Considerations Performance Trade-Offs Conventional polyester-based PU Relatively low; prone to hydrolysis-related delamination in hot and humid environments. Fast-moving consumer goods markets with dry climates, moderate temperatures, and relatively short product replacement cycles. Significant cost advantage; established, conventional processing methods. Good abrasion resistance and UV resistance; no hydrolysis stabilizer is included. Modified polyester PU (with hydrolysis stabilizer) Moderate; better than conventional polyester PU but less resistant than polyether PU. Moderate-humidity environments and budget-conscious projects; not suitable for extremely humid, hot, long-ocean-transit conditions. Moderately low cost and good process compatibility. Service-life improvement has limitations. The regulatory compliance of carbodiimide-based stabilizers should be checked in advance. Polyether-based TPU Excellent hydrolysis resistance; dense structure with strong aging resistance and washability. High-humidity climates, frequent washing, and outdoor or professional equipment requiring a very long service life. Higher cost and a relatively narrow processing window; production capacity should be confirmed in advance. Can feel relatively stiff, limiting the hand-feel options for some designs. Note: Polyester-based TPU has hydrolysis resistance close to conventional polyester PU and must not be treated as equivalent to polyether-based TPU.   2. Material Approval and Aging Validation During Sampling To avoid performance differences between the approved sample and the bulk production run, the supplier and customer should confirm and lock in the exact material specifications during the sampling stage. For orders destined for hot and humid regions or involving long ocean-transit times, both parties can assess whether third-party accelerated aging tests are necessary based on the actual requirements. The specific test standards and acceptance criteria should be agreed upon by both parties during order negotiations. 3. Packaging Protection and Warehousing Recommendations • Use of Desiccants: For long-distance ocean shipments or destinations with high humidity, we recommend placing an appropriate amount of desiccant inside the packaging to absorb moisture and potential condensation inside the shipping container. • Breathable Packaging: Avoid heat-sealing finished products in plastic bags before they are completely dry. Use packaging materials with suitable air permeability. • Warehousing: Brands should pay attention to warehouse ventilation and temperature and humidity control when products are received into storage. Avoid keeping products in extremely humid environments for extended periods.   4. Parallel Considerations for Chemical Compliance Improving a material's hydrolysis resistance does not replace chemical compliance requirements. PU bags exported to the EU must comply with REACH requirements, including restrictions on certain azo dyes and phthalates. For exports to the United States, documents and requirements such as CPSIA should be confirmed according to the customer's requirements. During sampling and quotation, we work with customers to confirm the required tests and lead times, helping ensure that products meet both physical durability expectations and the chemical safety standards of the destination market.     Ⅴ. Frequently Asked Questions (FAQ)   Q1. If the topcoat is made from hydrolysis-resistant PU, does that mean we no longer need to worry about peeling? A: No. A hydrolysis-resistant topcoat does not guarantee that the entire bag will be free from coating delamination. PU leather is a multilayer composite structure, and the laminating adhesive and backing fabric are also critical components. Even when the topcoat uses a hydrolysis-resistant resin such as polyether PU, a conventional polyester-based laminating adhesive may hydrolyze first under prolonged hot and humid conditions or during humid ocean transit, resulting in delamination that looks very similar to topcoat hydrolysis.  When evaluating an order, both the topcoat resin and the laminating adhesive system should be included in the hydrolysis-resistance assessment. The topcoat material should never be evaluated in isolation.   Q2. How can we distinguish hydrolysis from a manufacturing or bonding defect? A: The two issues may look similar, but they have different causes. Poor lamination or bonding workmanship usually becomes apparent early in the product's use, and the interface tends to separate cleanly and uniformly. Delamination caused by hydrolysis is often accompanied by tackiness or powdering of the coating itself and generally develops gradually.   Q3. If the coating has started to feel slightly sticky, can it be repaired by applying a spray-on conditioner? A: No. Stickiness indicates that hydrolytic chain scission has already occurred in the PU polymer. This is a chemical change in the material itself. A surface-care product may provide temporary coverage or lubrication, but it cannot reverse the chemical degradation or restore the bond between the coating and the backing fabric.   Q4. If ocean transit takes a long time, what protective measures can we take before shipment? A: In addition to placing desiccants inside the packaging, we recommend thoroughly drying the bags before shipment to prevent residual moisture from being sealed inside. If conditions allow, conduct random inspections of the shipment batch to check the surface hand feel and bonding condition of the coating. Customers at the destination should also be reminded to store the products in well-ventilated conditions after receipt and avoid prolonged stacking in non-breathable environments.   Ⅵ. Conclusion Coating peeling on PU leather bags can be caused by multiple factors. In hot and humid environments, PU hydrolysis is a particularly important chemical aging mechanism to consider. As a manufacturer of leather products, we can recommend suitable PU materials based on the climate of your target market and assess the laminating adhesive system at the same time. We help lock in material specifications during sampling and provide integrated technical support for moisture protection throughout packaging, warehousing, and ocean freight for OEM bag orders. Whether you are launching a new product or reviewing the durability of an existing material specification, share your product application, target market, and order expectations with us. We can help you develop a material selection plan that meets your needs.   Author        
  • Welche Zertifizierungen sind erforderlich, um personalisierte Rucksäcke auf Amazon US zu verkaufen? (Aktuelle Checkliste zur Einhaltung der Vorschriften 2026)
    Welche Zertifizierungen sind erforderlich, um personalisierte Rucksäcke auf Amazon US zu verkaufen? (Aktuelle Checkliste zur Einhaltung der Vorschriften 2026) Nov 03, 2026
     Es gibt keinen einheitlichen Amazon-US-Zertifizierungsstandard für normale Erwachsenenrucksäcke. Die Konformitätsanforderungen müssen in der Regel anhand verschiedener Kriterien bewertet werden, darunter die Zielgruppe des Produkts, die Zusammensetzung der Rohstoffe, zusätzliche Funktionen, die in den US-Bundesstaaten, in denen das Produkt hauptsächlich verkauft wird, geltenden Vorschriften sowie Amazons individuelle Prüfanforderungen für bestimmte ASINs. Die entsprechenden Konformitätsdokumente und Testverpflichtungen sind dann entsprechend festzulegen.Für gewöhnliche, individuell gestaltete Erwachsenenrucksäcke ohne elektronische Funktionen oder besondere Sicherheitsmerkmale gibt es im Allgemeinen keine spezifische, obligatorische "Rucksackzertifizierung". Diese Basisprodukte unterliegen üblicherweise den üblichen Sicherheitsbestimmungen für Konsumgüter.Wenn ein Produkt primär für Kinder im Alter von 12 Jahren oder jünger konzipiert oder vermarktet wird, muss es in der Regel die geltenden regulatorischen Anforderungen für Kinderprodukte erfüllen. Dazu gehören die Durchführung der erforderlichen Tests, die Ausstellung eines Kinderproduktzertifikats (Children's Product Certificate, CPC) und das Anbringen von konformen, dauerhaften Rückverfolgungsetiketten sowohl am Produkt als auch an seiner Verpackung.InhaltsverzeichnisZuerst sollten Sie die Produktklassifizierung bestimmen: Handelt es sich bei Ihrem Rucksack um ein „Kinderprodukt“?Welche Standards müssen Kinderrucksäcke erfüllen?Welche Standards müssen normale Erwachsenenrucksäcke erfüllen?Neue Anforderungen ab Juli 2026: CPSC eFiling (Elektronische Einreichung)Compliance-Pfade nach ProdukttypWie wir Marken beim Management von Compliance-Risiken unterstützenHäufig gestellte FragenAbschluss 1. Zuerst die Produktklassifizierung bestimmen: Handelt es sich bei Ihrem Rucksack um ein „Kinderprodukt“?Die US-amerikanische Kommission für Produktsicherheit (CPSC) definiert „Kinderprodukte“ klar und rechtsverbindlich: Es handelt sich um Konsumprodukte, die speziell für Kinder bis einschließlich 12 Jahre entwickelt wurden oder hauptsächlich für deren Verwendung bestimmt sind. Subjektive Werbeaussagen des Verkäufers bestimmen diese Einstufung nicht.Kinderrucksäcke und Schulrucksäcke fallen zweifellos in diesen Regulierungsbereich.Amazons Bewertungskriterien für Kinderrucksäcke sind sehr spezifisch. Produkte müssen folgende Anforderungen erfüllen: CPSIA Abschnitt 101 (Bleigehalt), Washington State Children's Safe Products Act (CSPA), RCW 70.240.020 (Phthalate und Cadmium), 16 CFR 1500.50 und die geltenden Warnhinweise für Kleinteile. Viele Marken, die sich auf personalisierte Rucksäcke spezialisiert haben, bringen eigentlich Produkte für Erwachsene oder den allgemeinen Gebrauch auf den Markt. Aufgrund ungenauer Keywords in ihren Amazon-Angeboten, kindlich wirkender Produktfotos oder Fehlklassifizierungen durch Amazons automatisierte Kategorisierungsalgorithmen werden ihre Produkte jedoch möglicherweise als „Kinderrucksäcke“ oder „Schulbedarf für Kinder“ eingestuft. Dies kann wiederum zu Benachrichtigungen von Amazon über mögliche Verstöße gegen die Richtlinien führen.Bei der Einlegung eines Rechtsmittels gegen solche Entscheidungen müssen Verkäufer ausreichende Beweise dafür vorlegen, dass ihre Produkte nicht für die Verwendung durch Kinder konzipiert oder bestimmt sind.Daher lautet die erste praktische Empfehlung: Wenn Ihre Markenrucksäcke tatsächlich nicht für Kinder konzipiert sind, stellen Sie sicher, dass der Produkttext, die Haupt- und Nebenbilder sowie die auf der A+-Content-Seite dargestellten Lifestyle-Szenarien die Ausrichtung des Produkts auf Erwachsene klar kommunizieren. Präsentieren Sie explizit Anwendungsfälle für Erwachsene, wie z. B. Pendeln, Reisen und Outdoor-Aktivitäten.Trotzdem kann Amazon weiterhin Konformitätsdokumente anfordern, insbesondere wenn das Produkt Comicmuster oder stark gesättigte und leuchtende Farben aufweist oder in Suchergebnissen im Zusammenhang mit Begriffen wie „Schulbedarf“ erscheint. 2. Welchen Standards müssen Kinderrucksäcke genügen?Sobald ein Produkt als Kinderprodukt eingestuft wird, ist ein CPC (Children's Product Certificate) eine unumgängliche, obligatorische Konformitätsanforderung.Es ist wichtig klarzustellen, dass ein CPC kein von einer Regierungsbehörde ausgestelltes „Qualifikationszertifikat“ ist. Vielmehr handelt es sich um eine Konformitätserklärung, die vom Hersteller oder Importeur eigenständig erstellt wird, der die volle rechtliche Verantwortung für deren Richtigkeit und Gültigkeit übernimmt.Die Ausstellung eines CPC (Certificate of Compliance and Certification Identification) setzt jedoch einen positiven Prüfbericht eines von der CPSC (US-amerikanische Kommission für Produktsicherheit) anerkannten Drittlabors voraus. Ein CPC ohne gültigen Prüfbericht ist rechtlich nicht gültig.2.1 Standardtests für Kinderrucksäcke umfassen typischerweise die folgenden Schlüsselpunkte:SIA Gesamtblei und Phthalate: Der Gesamtbleigehalt in allen zugänglichen Komponenten darf 100 ppm nicht überschreiten, während der Bleigehalt in Farben und ähnlichen Oberflächenbeschichtungen 90 ppm nicht überschreiten darf. Die Phthalatprüfung umfasst hauptsächlich die acht beschränkten Phthalate, für die jeweils ein Grenzwert von 0,1 % (1.000 ppm) gilt.Ein wichtiger Punkt bedarf jedoch zunächst der Klärung: Die ursprüngliche Verordnung bezieht sich ausdrücklich auf „Kinderspielzeug“ und „Kinderartikel“. Im Rahmen der CPC-Prüfverfahren von Amazon werden Kinderrucksäcke in der Regel nach diesem Regelwerk bewertet. Daher ist es ratsam, sich bei der Einreichung von Produkten zur Prüfung auf alle acht beschränkten Phthalate vorzubereiten, da dies die Kosten für wiederholte Zusatzprüfungen reduzieren kann.Warnhinweise zu Kleinteilen: Enthält ein Rucksack kleine, abnehmbare Bauteile wie bewegliche Zieranhänger, abnehmbare Schultergurtschnallen oder Ziernieten, muss er den entsprechenden Anforderungen der 16 CFR 1500.50 entsprechen. Deutliche Warnhinweise zu Kleinteilen müssen gegebenenfalls auch auf der Verpackung oder direkt auf dem Produkt angebracht werden.Entflammbarkeitsverhalten: Textilmaterialien, die in Rucksäcken verwendet werden, einschließlich Außenstoffe und Futterstoffe, müssen im Allgemeinen die Anforderungen an das Entflammbarkeitsverhalten gemäß 16 CFR Part 1610 erfüllen, um Sicherheitsrisiken im Zusammenhang mit leicht entzündlichen Stoffen zu vermeiden. 2.2 Das CPC-Zertifikat selbst muss sieben Kategorien gesetzlich vorgeschriebener Informationen enthalten:Klare und nachvollziehbare Produktkennzeichnung;Eine vollständige Liste der geltenden Vorschriften und Normen;Informationen zur Identifizierung des in den USA ansässigen Importeurs oder des inländischen Herstellers;Das genaue Produktionsdatum und der Herstellungsort des Produkts;Datum und Ort der Durchführung der externen Tests;Vollständige Informationen über das von der CPSC anerkannte externe Prüflabor;Klare Unterschrift und Zertifizierungsdetails, die die für die Ausstellung des Zertifikats verantwortliche Partei identifizieren. 3. Welchen Standards müssen normale Erwachsenenrucksäcke genügen?Ein GCC (General Certificate of Conformity) ist eine schriftliche Konformitätserklärung, die gemäß dem US-amerikanischen Verbraucherproduktsicherheitsgesetz (CPSA) erforderlich ist. Es gilt hauptsächlich für Produkte, die nicht für Kinder bestimmt sind (d. h. für Produkte des allgemeinen Gebrauchs), die spezifischen Sicherheitsregeln, -normen oder -verboten der CPSC unterliegen.Für normale Erwachsenenrucksäcke, die keiner geltenden zwingenden Verordnung unterliegen, ist ein GCC in der Regel nicht automatisch erforderlich.Das Ausstellungsverfahren für ein GCC ähnelt dem eines CPC. Es handelt sich ebenfalls um eine Konformitätserklärung, die vom US-Importeur oder -Hersteller auf Grundlage eines angemessenen Testprogramms unabhängig ausgestellt wird.Der Unterschied besteht darin, dass ein CPC (Certified Product Certificate) ausdrücklich unterstützende Prüfberichte eines von der CPSC (US-amerikanische Kommission für Produktsicherheit) anerkannten Drittlabors erfordert, während ein GCC (Global Consumer Certificate) lediglich auf einem „angemessenen Prüfprogramm“ basieren muss. Bei individuell gestalteten Rucksackmarken können die Prüfungen entweder im firmeneigenen Labor oder durch ein externes Drittlabor durchgeführt werden.In der Praxis der Amazon-Compliance-Richtlinien sind Anfragen nach GCC-Dokumentation für Erwachsenenrucksäcke weit weniger häufig und streng als Anfragen nach CPC-Dokumentation für Kinderrucksäcke.Das häufigere Risiko bleibt die Fehlklassifizierung eines Produkts als Kinderprodukt, was in der Folge die Anforderungen des Kinderproduktgesetzes auslöst.Daher sollte die klare Kommunikation der Positionierung des Produkts im Amazon-Angebot und die Vermeidung von Faktoren, die eine Einstufung als Kinderprodukt auslösen könnten, weiterhin höhere Priorität haben als die proaktive Erlangung einer GCC-Zulassung. 3.1 Am Beispiel gewöhnlicher Textilrucksäcke für Erwachsene umfassen die GCC-Testgegenstände Folgendes:Die am häufigsten zitierte Anforderung ist die Entflammbarkeitsnorm für Bekleidungstextilien gemäß 16 CFR Part 1610. Obwohl sich der Name dieser Norm speziell auf Bekleidung bezieht, erstreckt sich die praktische Konformitätsrichtlinie der CPSC auch auf bestimmte tragbare Textilprodukte. Werden die in einem Rucksack verwendeten Textilmaterialien in die Bewertung einbezogen, werden Entflammbarkeitsprüfungen in der Regel gemäß dieser Norm durchgeführt. 3.2 Der GCC muss außerdem sieben obligatorische Punkte enthalten:Klare und nachvollziehbare Produktkennzeichnung;Die entsprechenden Sicherheitsvorschriften der CPSC, wie beispielsweise die Anforderungen an die Entflammbarkeit von Textilien gemäß 16 CFR Part 1610;Informationen zur Identifizierung des in den USA ansässigen Importeurs oder des inländischen Herstellers;Angaben zur Person, die für die Führung der Testaufzeichnungen verantwortlich ist, einschließlich Name, Adresse, E-Mail-Adresse und Telefonnummer;Das genaue Produktionsdatum und der Herstellungsort des Produkts;Datum und Ort der Prüfung;Informationen zu externen Laboren: Bei GCC wird dieses Feld in der Regel mit „N/A“ ausgefüllt, da externe Prüfungen nicht obligatorisch sind. Werden jedoch freiwillig externe Prüfdaten verwendet, müssen die entsprechenden Laborinformationen angegeben werden. 4. Neue Anforderungen nach Juli 2026: CPSC eFiling Elektronische Einreichung Ab dem 8. Juli 2026 müssen die Konformitätszertifikate für von der CPSC regulierte Konsumgüter bei der Einfuhr in die Vereinigten Staaten elektronisch über das eFiling-System beim US-Zoll eingereicht werden.Vereinfacht gesagt, konnte der Verkäufer nach Ausstellung eines CPC- oder GCC-Zertifikats dieses aufbewahren und bei einer Zollkontrolle auf Verlangen vorlegen. Im neuen System müssen die Zertifikatsinformationen jedoch proaktiv elektronisch über das ACE-System (Automated Commercial Environment) der US-Zoll- und Grenzschutzbehörde (US Customs and Border Protection) zum Zeitpunkt der Einfuhr übermittelt werden.Der entscheidende Punkt ist, dass die elektronische Einreichung die Testanforderungen nicht ändert und keine erneute Produktprüfung erfordert. Bereits gültige Testberichte behalten ihre Gültigkeit; lediglich die Einreichungsmethode hat sich geändert.Wenn Sie den elektronischen Anmeldeprozess jedoch nicht im Voraus mit Ihrem Zollagenten abgestimmt haben, kann es bei der Ankunft Ihrer Sendung im Hafen zu Verzögerungen bei der Inspektion oder sogar zur Beschlagnahme kommen.Die für die Einreichung erforderlichen Informationen umfassen sieben Datenelemente, wie z. B. die Produkt-ID, die entsprechenden regulatorischen Codes, das Herstellungsdatum und den Herstellungsort, das Testdatum und Laborinformationen.Für Marken, die individuell gestaltete Rucksäcke herstellen, bedeutet dies, dass ein zusätzlicher Koordinierungsschritt innerhalb der Lieferkette und des Logistikprozesses erforderlich ist: Stellen Sie sicher, dass Ihr US-amerikanischer Importeur (IOR) oder Zollagent in der Lage ist, Anmeldungen über das ACE-System einzureichen und die Daten aus dem CPC-Zertifikat vor dem Versand in das erforderliche Einreichungsformat zu bringen.Bildliche Darstellung des gesamten Prozesses der elektronischen Einreichung der CPSC-Erklärung in den Vereinigten Staaten 5. Compliance-Pfade nach ProdukttypProduktklassifizierungWichtige Zertifizierungen / DokumenteObligatorisch?Kinderrucksäcke (vollständig aus Textilien gefertigt / Standardzubehör, für Kinder bis einschließlich 12 Jahre)CPC-Zertifikat und elektronische ImportanmeldungJaKinderrucksäcke mit spielzeugähnlichen MerkmalenAnforderungen an Kinderprodukte + Spielzeugsicherheitsprüfung nach ASTM F963JaRucksäcke für Erwachsene / MehrzweckrucksäckeGCC-Dokumente (falls zutreffend) oder von der Plattform geforderte KonformitätsdokumenteNoRucksäcke mit Bluetooth-Funktionalität (z. B. eingebaute Bluetooth-Lautsprecher / Anti-Verlust-Tracking-Module)CPC/GCC (abhängig von der Produktpositionierung) + FCC-ID-ZertifizierungDie FCC-ID ist obligatorisch.Rucksäcke mit Akkus / Ladefunktion (z. B. eingebaute Lithium-Akkus, USB-Ladeanschlüsse)Plattformkonformitätsdokumente + UN38.3-Transportprüfbericht + SicherheitsdatenblattJa (Pflicht für den öffentlichen Nahverkehr) 6. Wie wir Marken bei der Bewältigung von Compliance-Risiken unterstützenBei unserer grenzüberschreitenden Beratungstätigkeit im Bereich Compliance für individuell gestaltete Rucksäcke begegnen wir häufig der Situation, dass Marken erst dann zu uns kommen, um dringend zu erfahren, welche Compliance-Dokumente sie benötigen, nachdem sie eine Benachrichtigung über den Zustand oder die Leistung ihres Amazon-Kontos erhalten haben.Diese Benachrichtigungen enthalten in der Regel nur allgemeine Anfragen, wie z. B. „Bitte stellen Sie einen CPC bereit“ oder „Bitte stellen Sie einen Testbericht bereit“. Sie geben jedoch nicht genau an, welche Testelemente erforderlich sind, wer die Dokumente ausstellen soll oder wie die Berichte bestimmten ASINs entsprechen müssen, um die Prüfung durch Amazon zu bestehen.Der Zeit- und Kostenaufwand für die Entscheidungsfindung zur Einhaltung der Vorschriften und das wiederholte Durchprobieren von Versuch und Irrtum ist oft beträchtlicher als die Testgebühren selbst.Als professioneller Rucksackhersteller setze ich die oben beschriebene Klassifizierungslogik in der Regel um, bevor ein Auftrag offiziell in die Massenproduktion geht.Wir empfehlen Marken daher, vor Beginn der OEM-Rucksack-Mustererstellung und -Anpassung ihre Zielgruppendemografie und eine vollständige Liste der Materialzusammensetzungen bereitzustellen. Basierend auf der Produktpositionierung können wir Marken dabei unterstützen, die spezifischen Testpunkte und anwendbaren Normen zu identifizieren, die dem zuständigen Labor mitgeteilt werden müssen.Dadurch werden unnötige Kosten durch übermäßige Tests vermieden und gleichzeitig nachfolgende Korrekturmaßnahmen aufgrund übersehener obligatorischer Testpunkte verhindert.Darüber hinaus bestehen viele individuell gestaltete Rucksäcke nicht aus einem einzigen Material. Stattdessen setzen sie sich aus mehreren Komponenten zusammen, darunter Außenstoffe, Futterstoffe, Gurtbänder, Reißverschlüsse, Kunststoffschnallen, bedruckte Beschichtungen und spezielle Dekorationselemente.Während des Testprozesses müssen im Vorfeld einige Details mit dem Labor abgeklärt werden:Welche Komponenten werden als „zugängliche Komponenten“ klassifiziert?Werden gedruckte Beschichtungen als separate Oberflächenbeschichtungen behandelt, die unabhängige Prüfungen erfordern?Müssen Metallschnallen gesondert auf ihren Bleigehalt geprüft werden?Dies sind alles wichtige Details, die einer vorherigen Bestätigung bedürfen.Wir helfen Marken dabei, ihre Produktstrukturen aufzuschlüsseln und alle zu testenden Materialkomponenten zu identifizieren, um Compliance-Risiken zu vermeiden, die dadurch entstehen, dass nur der Hauptstoff getestet wird, während Futter, Gurtband oder andere Komponenten vernachlässigt werden.7. Häufig gestellte Fragen (FAQ) Frage 1: Benötigen normale Erwachsenenrucksäcke eine obligatorische Zertifizierung, um auf Amazon US verkauft werden zu dürfen?Normale Erwachsenenrucksäcke ohne elektronische Funktionen benötigen in der Regel keine einheitliche, obligatorische „Rucksackzertifizierung“. Verkäufer müssen jedoch weiterhin die Kennzeichnungsvorschriften des Herkunftslandes, die Bestimmungen zur wahrheitsgemäßen Werbung, die geltenden Landesgesetze und die Überprüfungsrichtlinien von Amazon einhalten. Dies bedeutet aber nicht, dass Verkäufer eine CPC-, CE- oder sogenannte „FDA-Zertifizierung“ benötigen. Frage 2: Benötigen normale Rucksäcke eine GCC-Karte?Nicht unbedingt. GCC steht für Allgemeines Konformitätszertifikat. Es handelt sich um eine schriftliche Erklärung, die im Allgemeinen ins Chinesische als „Allgemeines Konformitätszertifikat“ übersetzt wird.Es gilt für Produkte des allgemeinen Gebrauchs, die den entsprechenden Sicherheitsbestimmungen, Verboten oder Standards der CPSC unterliegen, und ist kein obligatorisches Dokument, das für alle Konsumgüter erforderlich ist.Für gewöhnliche Rucksäcke ohne elektronische Funktionen oder besondere Schutzfunktionen, die hauptsächlich für den alltäglichen Gebrauch durch Erwachsene bestimmt sind, ist in der Regel kein separates GCC-Zertifikat erforderlich, wenn das Produkt keine zwingenden CPSC-Standards auslöst, die für bestimmte Produkte oder Risiken gelten. Frage 3: Müssen alle Kinderrucksäcke den ASTM F963- und Phthalattests unterzogen werden?Nein. ASTM F963 ist eine spezielle Spielzeugsicherheitsnorm. Ein Produkt sollte nicht automatisch als Spielzeug eingestuft werden, nur weil es für die Verwendung durch Kinder bestimmt ist.Nur wenn der Rucksack selbst, das dazugehörige Zubehör oder die Art und Weise, wie das Produkt vermarktet und verkauft wird, eindeutig spielzeugähnliche Eigenschaften aufweist, ist eine weitere Prüfung erforderlich, ob spielzeugbezogene Vorschriften Anwendung finden. Frage 4: Müssen alle Kinderrucksäcke auf ihren Bleigehalt getestet werden?Im Allgemeinen ja. Grenzwerte für Blei sind eine grundlegende gesetzliche Anforderung für Kinderprodukte.Bei Rucksäcken, die hauptsächlich für Kinder im Alter von 12 Jahren oder jünger bestimmt sind, muss der Gesamtbleigehalt der für Kinder zugänglichen Komponenten bewertet werden, um festzustellen, ob er den im Rahmen des CPSIA festgelegten Grenzwerten entspricht.Es ist wichtig, zwischen Bleigehaltsprüfung und Phthalatprüfung zu unterscheiden, da es sich um zwei unterschiedliche Anforderungen handelt.Die Prüfung des Bleigehalts konzentriert sich auf Blei als spezifisches Schwermetall und hat ein breiteres Anwendungsgebiet. Die Phthalatprüfung hingegen bezieht sich ausschließlich auf bestimmte weichmacherhaltige Materialien in Kinderspielzeug und Babyartikeln.Auch wenn ein Kinderrucksack nicht auf Phthalate getestet werden muss, ist in der Regel dennoch eine Prüfung auf seinen Bleigehalt erforderlich. Frage 5: Müssen Produkte, die auf Amazon US verkauft werden, nach Kalifornien und anderen Bundesstaaten unterschieden werden?Amazon.com ist ein einheitlicher US-Marktplatz. Standardprodukte verwenden in der Regel dasselbe Angebot und werden an Kunden in den gesamten Vereinigten Staaten verkauft. Verkäufer müssen keine separaten „Kalifornien-Versionen“ und „Versionen für andere Bundesstaaten“ ihrer Angebote erstellen.Wir empfehlen Marken, ihre Produkte anhand der landesweiten US-Verkaufsanforderungen zu bewerten, bevor sie diese bei Amazon listen. Frage 6: Müssen auf Amazon verkaufte Rucksäcke eingenähte Etiketten mit Angaben zum Fasermaterial und zur Pflege haben?Beim Verkauf von Rucksäcken über Amazon USA ist die Kennzeichnung des Faseranteils gesetzlich vorgeschrieben. Ob ein separates Pflege- oder Waschetikett erforderlich ist, hängt jedoch von der Materialzusammensetzung des Rucksacks und seiner Waschbarkeit ab.Vereinfacht gesagt: Solange ein Rucksack Textilfasern wie Segeltuch, Nylon oder Polyestergewebe enthält, muss er mit einem fest angebrachten Etikett versehen sein, das den Fasergehalt angibt.Pflegehinweise, einschließlich Wasch- oder Reinigungsmethoden, müssen ebenfalls angegeben werden. Dies gilt jedoch nicht für Rucksäcke, die nicht gewaschen werden können, wie zum Beispiel … Leder- oder PU-ProdukteDie Angabe „Abwischen“ ist in der Regel ausreichend. Es ist nicht notwendig, in jedem Fall Waschanweisungen anzugeben.  8. SchlussfolgerungFür individuell gestaltete Rucksäcke, die auf dem US-amerikanischen Amazon-Marktplatz angeboten werden, ist die wichtigste Erkenntnis, dass für normale Erwachsenenrucksäcke keine einheitliche Zertifizierungspflicht besteht, während Kinderrucksäcke in der Regel eine CPC-Zertifizierung benötigen. Um die Anforderungen zu erfüllen, ist es entscheidend, die Positionierung des Produkts vor dem Einstellen auf Amazon klar zu definieren und diese Klassifizierung als Ausgangspunkt für die Wahl des geeigneten Zertifizierungsverfahrens zu nutzen.Für Marken von individualisierten Rucksäcken besteht die eigentliche Herausforderung nach der vollständigen Einführung des elektronischen CPSC-Anmeldeverfahrens im Jahr 2026 daher nicht mehr allein in der Beschaffung der erforderlichen Zertifikate. Vielmehr sollten Marken mit einem professionellen Taschenhersteller zusammenarbeiten und die Konformitätsprüfung bereits in die Produktauswahl- und Amazon-Listungsphase integrieren.Zunächst sollten die vorgesehenen Zielgruppen und die tatsächlichen Anwendungsszenarien ermittelt werden. Anschließend sind die anwendbaren Normen anhand der Materialzusammensetzung, der zusätzlichen Funktionen und der Zielabsatzregionen des Produkts festzulegen. Erst nach diesen Schritten sollten Marken die entsprechenden Prüfberichte und Konformitätsdokumente erstellen.    Autor       
  • Warum entscheiden sich Marken für PU-Leder bei Kosmetiktaschen?
    Warum entscheiden sich Marken für PU-Leder bei Kosmetiktaschen? Oct 30, 2026
    Warum entscheiden sich immer mehr Marken für PU-Leder für Kosmetiktaschen? Die Antwort ist einfach – PU-Leder bietet ein gutes Gleichgewicht zwischen Praktikabilität, Aussehen und Kosten:Wasserabweisend und leicht zu reinigen: Die Oberfläche nimmt Wasser nur schwer auf. Bei Kontakt mit geringen Mengen Gesichtswasser, Lotion oder Make-up lassen sich Flecken in der Regel mit einem feuchten Tuch abwischen, wodurch das Eindringen von Flüssigkeiten in das Material minimiert wird.Gute Abriebfestigkeit: Bei täglicher Nutzung in Handtaschen oder Koffern hält PU-Leder einer gewissen Reibung und Kompression stand. Es neigt weniger zur Pillingbildung als herkömmliche Stoffe.Vielfältige Texturen und Farben: PU-Leder ist in verschiedenen Oberflächenausführungen erhältlich, darunter glänzend, matt und genarbt. Es ist zudem in einer breiten Farbpalette verfügbar und vereint die Optik von Leder mit modischen Designmöglichkeiten.Weich und leicht zu verarbeiten: Es eignet sich hervorragend zum Nähen, Prägen, Heißprägen und zur Gestaltung verschiedener Taschenformen. Auch für Designs mit Reißverschlüssen, Fächern und Futter ist es bestens geeignet.Leicht und kostengünstig: Im Vergleich zu Echtleder ist PU-Leder in der Regel leichter und kostengünstiger. Es benötigt außerdem keine aufwendige Lederpflege.Höhere Materialausnutzung: Die relativ gleichmäßige Breite und Leistung tragen dazu bei, den Schnittabfall zu reduzieren, wodurch es sich für die Massenproduktion eignet.  Inhaltsverzeichnis• Was ist PU-Leder?• Welche verschiedenen Oberflächenveredelungen gibt es bei PU-Leder?• Welche Faktoren beeinflussen die Qualität von PU-Leder?• Wie helfen wir Kosmetikmarken, das richtige PU-Leder zu finden?• Häufig gestellte Fragen zu maßgefertigten Ledertaschen / Kosmetiktaschen aus PU• Abschluss 1. Was ist PU-Leder?PU-Leder bezeichnet im Allgemeinen Kunstleder oder synthetische Lederprodukte, die Polyurethan (kurz PU) als primäres Beschichtungs- oder Filmbildungsmaterial verwenden. Als Basismaterial dienen typischerweise Gewebe, Strickwaren, Vliesstoffe oder Mikrofasern. Durch Verfahren wie Beschichten, Imprägnieren, Laminieren, Prägen und Oberflächenveredeln wird es in ein Plattenmaterial verwandelt, das echtem Leder in Aussehen und Haptik ähnelt. Durch das Aufbringen von Prägemustern wie genarbter, kreuzschraffierter oder Nappa-Optik lassen sich mit PU-Leder verschiedene Lederarten und -optiken erzielen. Daher ist PU-Leder kein natürliches Leder, das aus Tierhäuten hergestellt wird, und sollte auch nicht einfach mit allen Arten von „Kunstleder“ gleichgesetzt werden. Zum Beispiel PVC-Kunstleder Es hat zwar ein lederähnliches Aussehen, aber das primäre Beschichtungsmaterial, die Haptik, die Flexibilität bei niedrigen Temperaturen und die Verarbeitungsmethoden unterscheiden sich von denen von PU-Leder. Wichtigste Vorteile: Für die OEM-Herstellung von Kosmetiktaschen liegt der Wert von PU-Leder in seiner Materialstruktur: Das Grundgewebe sorgt für Formstabilität und Reißfestigkeit, während die Polyurethan-Oberflächenschicht für Haptik, Abriebfestigkeit, Wasserabweisung und das Gesamtbild verantwortlich ist. Diese Materialstruktur ist optimal auf die Einsatzbedingungen von Kosmetiktaschen abgestimmt. Kosmetiktäschchen kommen häufig mit Make-up, Lippenstift, Gesichtswasser und anderen Hautpflegeprodukten in Berührung. Zudem müssen sie häufigem Öffnen und Schließen, dem täglichen Transport und dem Druck im Gepäck standhalten. Daher müssen sie leicht zu reinigen sein und gleichzeitig eine gewisse Flexibilität und Abriebfestigkeit aufweisen. Im Vergleich zu herkömmlichen, unbeschichteten Stoffen nehmen PU-Lederoberflächen in der Regel weniger Feuchtigkeit und Flecken auf. Leichte Wasserflecken oder Kosmetikreste lassen sich meist mit einem leicht feuchten, weichen Tuch entfernen. PU-Leder ist im Vergleich zu Echtleder in der Regel leichter, und seine Farben, Texturen und die Chargenkonsistenz sind besser kontrollierbar. Es benötigt außerdem keine aufwendige Lederpflege. 2. Welche verschiedenen Oberflächenveredelungen gibt es bei PU-Leder?Die Oberflächenveredelung von PU-Leder umfasst eine Reihe von Prozessen, die nach dem Aufbringen der Polyurethanbeschichtung angewendet werden. Durch Techniken wie Prägen, Bedrucken, Beschichten, Folienkaschieren und funktionelle Veredelung werden Textur, Farbe, Glanz, Haptik und Haltbarkeit des Materials verändert. In der Praxis werden häufig mehrere Veredelungstechniken kombiniert. 2.1 Strukturierte Oberflächen2.1.1 PrägenDurch Prägen werden mithilfe von Prägewalzen oder Trennpapier Oberflächenstrukturen erzeugt. Es ist eines der gängigsten Verfahren zur Oberflächenbehandlung. Dieses Verfahren verstärkt die lederähnliche Optik und kann kleinere Kratzer und Falten optisch kaschieren.Gängige Texturen: Körnung mit Kieselstruktur, Körnung mit Kreuzschraffur und Körnung mit Krokodilstruktur.  Spezielle Prägemuster: Dazu gehören beispielsweise Webmuster, stoffähnliche Texturen, Weizenährenmuster, V-förmige Muster, geometrische Muster und Wellenmuster. 2.1.2 Glatte MaserungDiese Oberflächenbehandlung zeichnet sich durch eine feine, glatte und gleichmäßige Oberfläche aus, die mitunter auch sehr dezente natürliche Strukturen (wie z. B. die Maserung von Nappa-Leder) aufweisen kann. Sie eignet sich für minimalistische Kosmetiktaschen und bietet eine ideale Oberfläche für Siebdruck, Heißprägung und Logoprägung. Allerdings können Kratzer auf dieser Oberfläche deutlicher sichtbar sein. 2.1.3 Wildleder- und mattes Samt-FinishDiese Oberflächenbehandlung erzeugt eine weiche, matte Optik mit einer angenehmen Haptik und ähnelt Wildleder. Sie eignet sich für Produkte mit einem natürlichen, dezenten Stil. 2.2 Beschichtungen und Oberflächenbeschaffenheiten2.2.1 Hochglanz- und SpiegeloberflächenDurch Oberflächenbeschichtung oder Folienkaschierung entsteht ein hochglänzendes, lacklederartiges Aussehen. Es sorgt für eine starke visuelle Wirkung und eignet sich für Kosmetiktaschen als Geschenk, limitierte Modekollektionen und kleine Beauty-Täschchen. 2.2.2 Matte OberflächeDiese Oberflächenbehandlung reduziert Reflexionen und verleiht dem Leder ein weicheres und dezenteres Aussehen. Sie eignet sich für Produkte, die sich durch einen minimalistischen, natürlichen oder unaufdringlich luxuriösen Stil auszeichnen. 2.2.3 Hautähnliche und weiche OberflächeDurch die Anpassung der Oberflächenzusammensetzung und des Beschichtungsverfahrens erhält das Material eine feinere, glattere und angenehmere Haptik. Es eignet sich für kleine Kosmetiktäschchen, bei denen die Haptik im Vordergrund steht. 2.2.4 Öl-Wachs- und Vintage-FinishDiese Behandlung verleiht dem Leder einen natürlichen Glanz, Farbnuancen oder eine Vintage-Lederoptik. Sie eignet sich für Reise-Kulturbeutel und Kollektionen im Vintage-Stil.  2.3 Farb- und Dekoroberflächen2.3.1 Perlmutt- und Metallic-LackierungenDurch die Einarbeitung von Perlmutt- oder Metallic-Effekten in die Oberflächenveredelung entstehen Farbtöne wie Perlweiß, Champagnergold und Roségold. Diese Veredelungen werden häufig für Kosmetiktaschen, Geschenksets und Prämien im Rahmen von Kundenbindungsprogrammen verwendet. 2.3.2 Zweifarbige und mehrfarbige LackierungenDurch die Nutzung der Farbunterschiede zwischen Grundfarbe und Oberfläche entstehen bei dieser Behandlung unterschiedliche Farbtöne in den vertieften und erhabenen Bereichen der Textur, wodurch die dreidimensionale und Vintage-Wirkung verstärkt wird. Die so entstehenden Farbschichten wirken satter und plastischer, wodurch sich diese Oberfläche ideal eignet, um Markenfarbschemata hervorzuheben oder auf saisonale Themenfarben abzustimmen.  2.3.3 Bedruckte OberflächenMittels Siebdruck, Walzendruck oder anderen geeigneten Druckverfahren lassen sich Markengrafiken, Tiermotive oder geometrische Designs auf die Oberfläche aufbringen. Diese Veredelung eignet sich für Themenkollektionen und Kooperationsprodukte.  2.3.4 Laser- und irisierende OberflächenSpezielle Beschichtungen oder Folien erzeugen Reflexionseffekte, die sich je nach Betrachtungswinkel verändern. Diese Oberflächenveredelungen eignen sich für Produkte, die sich an jüngere Konsumenten und trendbewusste Märkte richten.  2.4 FolienlaminierungTransparente, farbige oder speziell entwickelte optische Folien werden auf die Oberfläche von PU-Leder laminiert. Dieses Verfahren erzeugt Spiegel-, Laser- und irisierende Effekte und bietet gleichzeitig zusätzlichen Schutz für aufgedruckte Designs oder die Lederoberfläche.  2.5 Funktionale OberflächenNeben dekorativen Effekten können je nach Produktpositionierung auch folgende Nachbearbeitungsverfahren angewendet werden:Fleckenabweisende und leicht zu reinigende Behandlung: Verringert das Anhaften von Wasserflecken und bestimmten Arten von Schmutz an der Oberfläche und erleichtert so die tägliche Reinigung.Kratz- und abriebfeste Behandlung: Verbessert die Oberflächenbeständigkeit gegenüber leichter Reibung und Kratzern. Dies bedeutet jedoch nicht, dass das Material völlig immun gegen Kratzer durch scharfe Gegenstände ist.Anti-Vergilbungs- und UV-Schutzbehandlung: Verlangsamt Farbveränderungen durch Lichteinwirkung. Dies ist besonders wichtig für helle, weiße und transparent wirkende Materialien.Hydrolysebeständige und Anti-Aging-Behandlung: Verbessert die Stabilität des Materials in heißen und feuchten Umgebungen und verringert das Risiko von Ablösung, Rissbildung oder Verklebung der Beschichtung nach längerem Gebrauch.Behandlung zur Verbesserung der Flexibilität bei niedrigen Temperaturen: Verringert die Wahrscheinlichkeit, dass die Lederoberfläche bei niedrigen Temperaturen steif wird oder reißt. Sie eignet sich für Produkte, die für den Verkauf oder Transport in kalten Regionen bestimmt sind. Einige dieser Leistungsmerkmale resultieren aus der Oberflächenveredelung, während andere gemeinsam durch das Grundgewebe, die Polyurethanrezeptur und den gesamten Herstellungsprozess bestimmt werden. Bevor Kosmetikmarken eine Kosmetiktasche aus PU-Leder individuell gestalten, können sie dem Hersteller im Voraus ihre Produktnutzungsszenarien und spezifischen Anforderungen mitteilen, um festzustellen, welche zusätzlichen Nachbearbeitungsschritte erforderlich sind. Es ist jedoch wichtig zu beachten, dass zusätzliche Nachbearbeitungsverfahren in der Regel eine relativ hohe Mindestbestellmenge erfordern. Standardmäßig verfügbare Lagermaterialien bieten bereits eine grundlegende Flecken-, Wasser- und Abriebfestigkeit. 3. Welche Faktoren beeinflussen die Qualität von PU-Leder?Die Qualität von PU-Leder wird nicht einfach dadurch bestimmt, ob es „dick genug“ oder „weich im Griff“ ist. Die Haltbarkeit eines PU-Ledermaterials hängt von den kombinierten Effekten seiner Polyurethanformulierung, des Basismaterials, der Beschichtungsstruktur und der Herstellungsverfahren ab. 3.1 Polyurethanharz-FormulierungPolyurethanharz ist der wichtigste Rohstoff für die Herstellung von PU-Lederfolien. Dessen Art, Molekularstruktur und Zusammensetzung beeinflussen direkt die Weichheit, Elastizität, Abriebfestigkeit, Hydrolysebeständigkeit und Alterungsbeständigkeit des Materials.Polyurethan lässt sich in zwei Hauptsysteme unterteilen. Verschiedene Polyurethanarten weisen unterschiedliche Stabilitätsgrade in heißen und feuchten Umgebungen auf:Polyesterbasiertes Polyurethan: Dies ist eine der am häufigsten verwendeten Arten auf dem Markt. Es bietet im Allgemeinen eine gute Abriebfestigkeit, mechanische Festigkeit und ein angenehmes, volles Hautgefühl. Die Esterbindungen in seiner Molekularstruktur reagieren jedoch relativ empfindlich auf heiße und feuchte Umgebungen. Längere Einwirkung hoher Temperaturen und Feuchtigkeit oder wiederholter Kontakt mit wasserbasierten Hautpflegeprodukten kann zu Hydrolyse führen. Dies kann eine klebrige Oberfläche, Ablösung der Beschichtung oder Abblättern zur Folge haben.Polyetherbasiertes Polyurethan: Aufgrund der relativ höheren Stabilität der Etherbindungen in seiner Molekularstruktur unter heißen und feuchten Bedingungen bietet dieser Typ im Allgemeinen eine bessere Hydrolysebeständigkeit und Flexibilität bei niedrigen Temperaturen. Unter gleichen Nutzungsbedingungen neigt polyetherbasiertes PU-Leder weniger zu Abrieb der Beschichtung, Klebrigkeit oder signifikanten Festigkeitsverlusten durch längere Feuchtigkeitseinwirkung. Daher ist polyetherbasiertes Polyurethan für Kosmetiktaschen, die häufig mit wasserbasierten Hautpflegeprodukten wie Gesichtswassern und Lotionen in Kontakt kommen oder über längere Zeiträume in Regionen mit hoher Luftfeuchtigkeit oder in der Nähe von Badezimmern verwendet werden, die zuverlässigere Wahl. 3.2 Qualität des GrundgewebesDas Basismaterial dient als „Gerüst“ des PU-Leders. Gängige Arten sind Gewebe, Strickwaren, Vliesstoffe und Mikrofaserstoffe.Die wichtigsten Auswirkungen der Grundstoffqualität auf PU-Leder zeigen sich in folgenden Aspekten:EinflussfaktorAuswirkungen auf die Qualität von PU-LederMögliche Probleme bei unzureichender KontrolleFaser- und WebstrukturBeeinflusst die Zugfestigkeit, Reißfestigkeit und Berstfestigkeit des Materials sowie seine Weichheit, Flexibilität und Verformungsbeständigkeit.Das Material kann sich unter Belastung leicht verformen oder reißen oder in stark beanspruchten Bereichen wie Griffen und Taschenecken vorzeitig beschädigt werden.Gewicht und DichteBeeinflussen die Dicke und Fülle des Materials, die Elastizität, die strukturelle Unterstützung und die Dimensionsstabilität.Das Material kann zu weich oder zu dünn sein, wodurch die Tasche ihre Form verliert oder zusammenfällt. Eine ungleichmäßige Dichte kann ebenfalls zu uneinheitlichen Eigenschaften in verschiedenen Bereichen führen.Gleichmäßigkeit des GrundgewebesBeeinflusst die Beschichtungsverteilung, die Dicke des fertigen Materials und die Haptik über die gesamte Walze.Es können ungleichmäßige Oberflächendicke, horizontale Linien oder Streifen sowie uneinheitliche Weichheit oder Steifigkeit auftreten, was die Stabilität beim Schneiden und Nähen beeinträchtigt.Verbindung mit der BeschichtungBestimmt die Haftfestigkeit zwischen dem Grundgewebe und der Polyurethanbeschichtung und beeinflusst damit die Knickfestigkeit und Schälfestigkeit.Während des Gebrauchs kann es zu Blasenbildung, Delamination, Ablösung oder Ablösung der Beschichtung in gefalteten Bereichen kommen.  Selbst wenn zwei Arten von PU-Leder ähnliche Oberflächenbeschichtungen verwenden, können Unterschiede in ihren Basismaterialien zu erheblichen Unterschieden in Weichheit, Verformungsbeständigkeit und Haltbarkeit der fertigen Materialien führen. 3.3 Beschichtungsstruktur und -gleichmäßigkeitPU-Leder besteht in der Regel nicht aus nur einer einzigen Beschichtungsschicht. Vielmehr setzt es sich typischerweise aus mehreren Schichten zusammen, darunter das Grundgewebe, die Imprägnierungsschicht, die Schaumstoffschicht, die Oberflächenschicht und die dekorative Deckschicht. Der genaue Aufbau variiert je nach Herstellungsverfahren und Produkttyp. Folgende Aspekte erfordern besondere Aufmerksamkeit:Ist die Beschichtungsdicke gleichmäßig? Bereiche mit zu dünnen Beschichtungen sind anfälliger für Verschleiß, während zu dicke Beschichtungen die Flexibilität und das Griffgefühl beeinträchtigen können.Sind die verschiedenen Schichten fest miteinander verbunden? Unzureichende Haftung kann leicht zu Ablösen, Blasenbildung und Delamination führen.Ist der Schäumprozess gleichmäßig? Die Schaumzellstruktur beeinflusst Weichheit, Elastizität und Faltbarkeit.Gibt es irgendwelche Nadellöcher, Blasen oder Verunreinigungen? Diese Mängel beeinträchtigen nicht nur das Aussehen, sondern können auch Ausgangspunkte für spätere Risse oder Abnutzung sein. 3.4 FertigungsprozesseSelbst bei Verwendung gleicher Rohstoffe können unterschiedliche Herstellungsbedingungen zu unterschiedlicher Produktqualität führen. Zu den wichtigsten Parametern zählen die Beschichtungsmenge, die Ofentemperatur, die Trocknungszeit, die Produktionsgeschwindigkeit, die Spannungsregelung, der Imprägnierungsgrad und die Aushärtungsbedingungen.Unzureichende Trocknung oder Aushärtung kann zu Restgerüchen, einer klebrigen Oberfläche oder einer instabilen Beschichtungsleistung führen.Eine unsachgemäße Temperatur- oder Produktionsgeschwindigkeitskontrolle kann zu abnormalen Schaumzellstrukturen, Oberflächenfehlern, Schrumpfung oder Farbunterschieden führen.Übermäßige Produktionsspannungen können auch zu Unregelmäßigkeiten in Materialbreite, Dicke und Textur führen. Die Qualität von PU-Leder lässt sich daher nicht allein anhand von Haptik und Dicke beurteilen. Sie hängt vielmehr eng mit der Polyurethan-Zusammensetzung, der Beschichtungsstruktur und den Nachbearbeitungstechniken zusammen. Bei einer Kulturtasche kommt es vor allem darauf an, ob das Material nach wiederholtem Öffnen und Schließen, Kontakt mit Kosmetika und täglichem Tragen sein Aussehen und seine strukturelle Stabilität beibehält. 5. Wie helfen wir Beauty-Marken, das richtige PU-Leder zu finden?5.1 Empfehlungen zur DickeDie gängige Dicke von PU-Leder für Taschen liegt bei etwa 0,6–1,2 mm. Für Reisetaschen und Rucksäcke, die eine höhere Stabilität erfordern, werden dickere Ausführungen verwendet. Für Kosmetiktaschen gelten folgende Dickenbereiche als Richtwerte: Dicke des fertigen PU-LedersMaterialeigenschaftenTypische AnwendungenCa. 0,5–0,7 mmLeicht und weich, einfach zu falten und zu nähen.Lippenstiftetuis, flache Reißverschlusstaschen, leichte Werbegeschenktüten.Ca. 0,6–0,8 mmBietet eine relativ ausgewogene Kombination aus Weichheit und Haltbarkeit.Alltagstaugliche Kosmetiktaschen, kleine Boston-Taschen, Standard-Reisetaschen.Ca. 0,8–1,0 mmSorgt für verbesserte strukturelle Unterstützung und eine vollere Beutelform.Halbstrukturierte Box-Bags, weit zu öffnende Kulturbeutel, Kosmetiktaschen mit Fächern.Ca. 1,0–1,2 mm und größerBietet eine stärkere strukturelle Unterstützung und ein steiferes, strukturierteres Erscheinungsbild.Kosmetiktaschen in Kastenform, Kosmetikkoffer, verkaufsfördernde Produkte und hochwertige Geschenksets. Die hier angegebene Dicke bezieht sich im Allgemeinen auf die Dicke des fertigen Materials, einschließlich des Grundgewebes und der Beschichtung. Selbst zwei Materialien gleicher Dicke können sich aufgrund von Unterschieden in der Dichte des Grundgewebes und der Weichheit oder Steifigkeit der Beschichtung völlig unterschiedlich anfühlen. Bei der individuellen Gestaltung von Kosmetiktaschen aus Leder ist dickeres Material nicht unbedingt besser. Die passenden Spezifikationen sollten je nach Produktpositionierung ausgewählt werden. Beispielsweise können bei weichen, kleinen Beuteln leichte Materialien und gute Faltbarkeit im Vordergrund stehen. Größere, dreidimensionale Taschen hingegen benötigen unter Umständen eine Kombination aus dickeren Außenmaterialien, Polsterung, Verstärkungsmaterialien oder internen Stützplatten, um die gewünschte Form zu erreichen. Die Verwendung übermäßig dicker Materialien für kleine Taschen kann tatsächlich zu sperrigen Ecken, einer erschwerten Bedienung des Reißverschlusses und Problemen beim Wenden der Tasche während der Herstellung führen.   5.2 Empfehlungen zu Aussehen und TexturNachdem wir die Taschenstruktur bestätigt haben, können wir die passende Lederoberflächenveredelung auswählen:Glattes und feines Nappa-Leder: Geeignet für minimalistische Designs und ideal für Siebdruck, Heißprägung und Logoprägung.Genarbte und feinkörnige Texturen: Bieten ein robusteres, lederähnliches Aussehen und eignen sich für alltägliche Einzelhandelsprodukte und Reiseaufbewahrungstaschen.Kreuzschraffur: Erzeugt einen klaren und edlen optischen Effekt und eignet sich daher für strukturierte und anspruchsvolle Kosmetiktaschen.Perlmutt-, Metallic-, Spiegel- und irisierende Oberflächen: Geeignet für limitierte Sondereditionen zu Feiertagen, Kooperationskollektionen und thematische Geschenkboxen.Dekorative Texturen wie Krokodilprägung und Webmuster tragen zur Stärkung des Wiedererkennungswerts und der visuellen Identität der Kollektion bei. Allerdings sollten Proportionen und Skalierung der Textur auf kleinen Zuschnitten sorgfältig geprüft werden. Die Farbauswahl kann anhand von Markenfarbkarten, Pantone-Farbcodes oder physischen Mustern erfolgen. Gleichzeitig sollten Glanzgrad, Prägetiefe und Logoanbringungstechniken festgelegt werden. Bei dunkel gefärbten, geprägten, spiegelpolierten oder speziell laminierten Materialien sollte die Haftung von Heißprägung und Druck im Vorfeld geprüft werden. So lassen sich Situationen vermeiden, in denen das Material zwar ansprechend aussieht, das Markenlogo aber nicht zuverlässig wiedergibt. 5.3 Überprüfung der tatsächlichen Leistung durch StichprobenprüfungMaterialmuster eignen sich nur für eine Vorauswahl. Um potenzielle Probleme bei der Herstellung und Verwendung zu erkennen, ist eine tatsächliche Produktbemusterung erforderlich. Besonderes Augenmerk legen wir auf die Formgebung im Bereich der Nähte, der Kantenverarbeitung, der Taschenumschläge, der Ecken und der Reißverschlussbereiche. Dabei achten wir auf Faltenbildung, Aufhellungen, Ausfransungen an den Ecken oder Risse in der Beschichtung. Unter Berücksichtigung des tatsächlichen Nutzungsumfelds von Kosmetiktaschen aus Leder können wir im Hinblick auf die Produktpositionierung auch die folgenden Aspekte bewerten:Farbübertragung nach Trocken- und Nassreibetests.Oberflächen- und Schichtzustand nach wiederholtem Falten und Biegen.Oberflächenabriebfestigkeit, Kratzfestigkeit und Haftungsleistung der Beschichtung.Eigenschaften heller Materialien hinsichtlich Vergilbungsbeständigkeit und Fleckenresistenz.Es besteht die Gefahr von Verklebung, Pulverisierung oder Delamination nach Einwirkung von heißen und feuchten Alterungsbedingungen.Ob sich Wasserflecken und gängige Kosmetikrückstände leicht entfernen lassen. 5.4 Unterstützung von Konformitätsprüfungen auf Basis des ZielmarktesWir unterstützen Marken bei der Identifizierung der erforderlichen Testprodukte entsprechend ihren Zielmärkten und Zielgruppen. Die Konformitätsanforderungen für Kosmetiktaschen und deren Materialien sind nicht in allen Märkten identisch.Bei Produkten, die in den Markt der Europäischen Union eingeführt werden, ist generell auf die Anforderungen an beschränkte Stoffe gemäß der REACH-Verordnung zu achten, einschließlich der Beschränkungen für bestimmte Phthalate, Schwermetalle und spezifische Azofarbstoffe.Für Produkte, die in den US-amerikanischen Markt eingeführt werden: Besonderes Augenmerk sollte auf die in der kalifornischen Proposition 65 aufgeführten chemischen Substanzen gelegt werden, insbesondere auf den Gehalt an Phthalaten und Blei. Obwohl Proposition 65 den Verkauf von Produkten nicht direkt verbietet, schreibt sie Warnhinweise vor, wenn die Exposition gegenüber den aufgeführten Chemikalien die geltenden Grenzwerte überschreitet. Hersteller sollten daher im Vorfeld ausreichend Platz für entsprechende Warnhinweise auf Produktverpackungen und Produktseiten einplanen.Für die Märkte im asiatisch-pazifischen Raum und in Südostasien: Die Compliance-Anforderungen sind relativ vielfältig und variieren von Land zu Land. Einige Länder orientieren sich an der EU-REACH-Verordnung oder an den Prüfmethoden der Internationalen Organisation für Normung (ISO), jedoch können sich die Durchsetzungsgrade und der Umfang der Stichprobenkontrollen unterscheiden. Für Marken, die Produkte in mehrere Regionen exportieren, empfehlen wir, einem möglichst umfassenden Testplan Priorität einzuräumen, der auf EU-Standards basiert und durch spezifische Testelemente ergänzt wird, die von den einzelnen Zielmärkten gefordert werden. Dieser Ansatz kann dazu beitragen, doppelte Testkosten zu reduzieren und gleichzeitig das Risiko zu senken, dass Produkte bei Stichprobenkontrollen in bestimmten Märkten durchfallen. 5.5 Aufrechterhaltung einer gleichbleibenden Serienproduktionsqualität durch ein standardisiertes QualitätskontrollsystemSYNBERRY BAG hat intensive Partnerschaften mit Dutzenden von Beauty-Marken weltweit aufgebaut und befolgt konsequent ein strenges Qualitätskontrollsystem, das unter anderem folgende Verfahren umfasst:Wareneingangskontrolle: Alle in unserem Werk eintreffenden PU-Leder-Rohmaterialien werden chargenweise geprüft, bevor sie eingelagert werden. Wir kontrollieren Farbe, Dicke, Textur und Haptik und vergleichen diese mit kundenseitig freigegebenen Mustern und Standardreferenzmustern. Erst wenn die Materialien den freigegebenen Musterspezifikationen entsprechen, werden sie weiterverarbeitet.Qualitätskontrolle beim Zuschneiden und Nähen: Während des Zuschnitts prüfen wir die zugeschnittenen Stoffteile auf Farbunterschiede, Ungenauigkeiten in der Textur, Oberflächenkratzer und Ablösungen der Beschichtung. Wir kontrollieren außerdem den Zuschnittplan und die Materialausrichtung, um zu vermeiden, dass zugeschnittene Stoffteile aus verschiedenen Chargen in derselben Verpackung vermischt werden. Während des Nähprozesses befolgen wir ein dreistufiges Prüfverfahren: Erstmusterprüfung – Fertigungsbegleitende Prüfung – Stichprobenprüfung des fertigen Produkts. Der erste Artikel wird geprüft, um sicherzustellen, dass Taschenform, Nähte, Reißverschlussposition, Kantenverarbeitung und Logoapplikation den Vorgaben entsprechen. Bei den Zwischenkontrollen achten wir besonders auf die gleichmäßige Nahtspannung und darauf, ob beanspruchte Bereiche Anzeichen von Verformung oder Zugstellen aufweisen. Vor dem Verpacken wird jede Kosmetiktasche auf Oberflächenmängel, lose Fäden, Verschmutzungen, Klebstoffreste, Leichtgängigkeit des Reißverschlusses, Zustand des Futters und Haltbarkeit der Beschläge geprüft. Wir kontrollieren außerdem die Produktmengen und die Angaben auf dem Etikett, um Verwechslungen von Farben, falsche Ausführungen oder Abweichungen zwischen Etiketten und tatsächlichen Produkten zu vermeiden.Stichprobenprüfung vor dem Versand: Vor dem Versand wird eine abschließende Stichprobenprüfung gemäß den geltenden Richtlinien durchgeführt. AQL-Standards oder ein von beiden Parteien einvernehmlich vereinbarter Inspektionsplan, um sicherzustellen, dass Aussehen und Funktionalität der gesamten Charge den geforderten Spezifikationen entsprechen. Relevante Prüfprotokolle, zurückbehaltene Muster und Testberichte werden auftragsbezogen archiviert, was die Verwaltung von Folgeaufträgen, die Nachverfolgung von Kundenreklamationen und den Vergleich verschiedener Produktionschargen in der Zukunft erleichtert. Durch dieses geschlossene Managementsystem, das alles von den Rohstoffen bis zu den Fertigprodukten abdeckt, können wir die Auswirkungen von Chargenschwankungen auf die Materialleistung so weit wie möglich minimieren. Für Beauty-Marken trägt die Wahl einer professionellen Kosmetikbeutelfabrik wie dieser nicht nur dazu bei, das Risiko von Nacharbeiten und Qualitätsproblemen in späteren Phasen zu verringern, sondern auch dazu bei, eine einheitliche Markenpräsentation zu gewährleisten und ein stabiles Kundenerlebnis auf dem Markt zu bieten.  6. Häufig gestellte Fragen zu maßgefertigten Ledertaschen / Kosmetiktaschen aus PUFrage 1: Ist PU-Leder echtes Leder?Nein. PU-Leder wird im Allgemeinen aus gewebtem Stoff, Strickware, Vliesstoff oder Mikrofasergewebe als Basismaterial hergestellt, kombiniert mit Polyurethanbeschichtung, Imprägnierung und Oberflächenveredelung.Es kann die Textur und Haptik von Naturleder nachahmen, ist aber kein echtes Leder aus verarbeiteten Tierhäuten. Frage 2: Sind PU-Leder und Mikrofaserleder das gleiche Material?Nein. Mikrofaserleder, auch bekannt als synthetisches Mikrofaserleder, besteht aus ultrafeinen Fasern, die in speziellen Textilverfahren verarbeitet werden. Anschließend wird es mit Polyurethanharz imprägniert und mit einer Oberflächenbeschichtung versehen. Seine Gesamtstruktur und seine Eigenschaften ähneln denen von Naturleder. PU-Leder hingegen kann aus einer viel größeren Auswahl an Basismaterialien hergestellt werden, darunter nicht nur Mikrofaserstoffe, sondern auch gewöhnliche Webstoffe, Strickwaren und Vliesstoffe.Die auffälligsten Unterschiede zwischen den beiden Modellen liegen in Preis und Leistung:Mikrofaserleder: Seine Reißfestigkeit, Abriebfestigkeit, Knickfestigkeit und Formstabilität sind im Allgemeinen besser als die von herkömmlichem PU-Leder. Es fühlt sich auch ähnlicher an wie echtes Leder, ist aber entsprechend teurer.PU-Leder: Seine Vorteile liegen in der großen Vielfalt an verfügbaren Texturen, Farben und Oberflächenveredelungen sowie in der breiten Preisspanne. Es eignet sich für verschiedene Produktpositionierungsanforderungen, von leichten Werbeartikeln bis hin zu hochwertigen Alltagsprodukten.Aussehen und Haptik: Für Laien ist es oft schwierig, PU-Leder und Mikrofaserleder allein durch Sehen oder Fühlen zu unterscheiden, da beide Materialien ähnliche Oberflächenstrukturen wie genarbtes, glattes oder Nappa-Leder aufweisen können. Mikrofaserleder wird zudem häufig zur Herstellung besonders realistischer Kunstlederprodukte verwendet. Die Unterschiede werden jedoch nach einer gewissen Nutzungsdauer deutlich. Mikrofaserleder zeigt im Allgemeinen eine bessere Stabilität bei wiederholtem Biegen, langfristiger Reibung und Feuchtigkeit und neigt weniger zu Delamination, Abblättern oder Abrieb der Beschichtung. Frage 3: Worin besteht der Unterschied zwischen PU-Leder und PVC-Kunstleder?Einer der Hauptunterschiede zwischen den beiden Materialien liegt in ihrer Oberflächenzusammensetzung. PU-Leder verwendet Polyurethan als primäres filmbildendes Material, während PVC-Kunstleder hauptsächlich auf einem Polyvinylchlorid-System basiert. Sie unterscheiden sich hinsichtlich Haptik, Gewicht, Flexibilität bei niedrigen Temperaturen, Verarbeitungsmethoden und Anwendungsbereichen. Ihre tatsächliche Leistungsfähigkeit hängt weiterhin von der jeweiligen Zusammensetzung und den Herstellungsverfahren ab, daher ist es nicht korrekt anzunehmen, dass ein Material in jeder Hinsicht dem anderen überlegen ist. Frage 4: Was sind wasserbasiertes PU und lösemittelbasiertes PU?Der Hauptunterschied zwischen wasserbasiertem und lösungsmittelbasiertem PU liegt vor allem im Medium, das zur Dispergierung bzw. Auflösung des Polyurethans während der Herstellung und Verarbeitung verwendet wird.Wasserbasiertes PU verwendet Wasser als Dispersionsmedium, während lösungsmittelbasiertes PU organische Lösungsmittel als Medium nutzt. Beide können zur Herstellung von PU-Leder verwendet werden. Die Frage, ob ein Produkt auf Wasser- oder Lösungsmittelbasis hergestellt wird, sagt jedoch nicht direkt etwas über die Qualität des Endprodukts aus. Die wichtigsten Merkmale sind folgende:Hauptmerkmale von wasserbasiertem PU:Verwendet Wasser als Dispersionsmedium, was im Allgemeinen dazu beiträgt, den Einsatz organischer Lösungsmittel und damit verbundener Gerüche zu reduzieren.Mit einer geeigneten Rezeptur und einem geeigneten Herstellungsverfahren kann ein weiches und zartes Handgefühl erzielt werden.Stellt relativ hohe Anforderungen an Temperatur- und Feuchtigkeitsbedingungen in der Produktionsumgebung, an die Trocknungsbedingungen und an die Stabilität der Anlagen.Die Verdunstung von Wasser erfordert im Allgemeinen einen ausreichend gründlichen Trocknungsprozess, was die Trocknungszeit und den Energieverbrauch erhöhen kann. Hauptmerkmale von lösungsmittelbasierten PU:Besitzt eine relativ ausgereifte Filmbildungs- und Verarbeitungsanpassungsfähigkeit, wodurch es sich für eine breite Palette von Texturen und Oberflächenbeschaffenheiten eignet.Erfordert eine strenge Kontrolle der Beschichtung, Trocknung, Lösungsmittelrückgewinnung und des Produktionssicherheitsmanagements.Unzureichende Produktionskontrolle oder Nachbearbeitung können zu Gerüchen, flüchtigen Substanzen oder spezifischen Restlösungsmitteln führen.• Die Konformität und Umweltverträglichkeit hängen von der spezifischen Rezeptur, der Kontrolle von Restlösemitteln, der Abgasreinigung und den Testergebnissen ab. Sie lassen sich nicht allein anhand der Lösemittelbasis beurteilen. Frage 5: Sind Kosmetiktaschen aus PU-Leder wasserdicht?PU-Lederoberflächen bieten im Allgemeinen einen gewissen Grad an Wasserabweisung und Beständigkeit gegen das Eindringen von Flüssigkeiten. Kleinere Wassermengen lassen sich in der Regel schnell abwischen. Das bedeutet jedoch nicht, dass PU-Leder vollständig wasserdicht ist. Feuchtigkeit kann durch Nadelstiche, Kantenverstärkungen, Nähte oder Reißverschlüsse in das Innere der Kosmetiktasche eindringen. Daher wird von längerem Eintauchen in Wasser abgeraten. Frage 6: Warum blättert eine Tasche aus PU-Leder ab oder reißt?Häufige Ursachen sind unzureichende Haftung zwischen Beschichtung und Grundgewebe, langfristiger Verschleiß, wiederholtes Biegen, Hydrolyse und Alterung durch heiße und feuchte Umgebungen sowie hohe Temperaturen, Lichteinwirkung oder unsachgemäße Lagerung. Oberflächenabnutzung bedeutet nicht zwangsläufig, dass das Grundgewebe bereits beschädigt ist. Sobald sich die Beschichtung jedoch großflächig ablöst oder abblättert, lässt sie sich in der Regel durch einfache Reinigung nur schwer wiederherstellen. Frage 7: Wie lange hält eine Kosmetiktasche aus PU-Leder im Allgemeinen?Es gibt keine feste Lebensdauer, die für alle Arten von PU-Leder gilt. Die Lebensdauer wird durch Faktoren wie Harzzusammensetzung, Grundgewebe, Beschichtungsstruktur, Oberflächenbeschaffenheit, Nutzungshäufigkeit und Lagerbedingungen beeinflusst. Standardmäßige PU-Lederprodukte auf dem Markt halten bei normalem Gebrauch in der Regel etwa 2–3 Jahre, während hydrolysebeständiges PU-Leder diese Zeitspanne auf etwa 3–5 Jahre verlängern kann, ohne dass es zu Abnutzungserscheinungen oder Abblättern kommt. Frage 8: Was ist die typische Mindestbestellmenge für individuell gestaltete Kosmetiktaschen aus PU?Die Mindestbestellmenge (MOQ) hängt im Allgemeinen davon ab, ob das Material auf Lager ist, ob Sonderfarben oder zusätzliche Oberflächenbehandlungen erforderlich sind, sowie von der Beutelstruktur und der Komplexität der Herstellung.Bei Verwendung von vorrätigem PU-Leder und Standard-Taschendesigns ist die Mindestbestellmenge relativ niedrig und beginnt in der Regel bei etwa 500 Stück.Anforderungen an kundenspezifische Entwicklungen: Bei Aufträgen mit neuen Prägeplatten, individuellen Prägemustern, speziellen Farbfärbungen oder besonderen Veredelungsbehandlungen muss in der Regel eine separate Produktionslinie eingerichtet werden. In solchen Fällen erhöht sich die Mindestbestellmenge häufig auf über 1.000 Stück. F9: Wie lange dauert die Mustererstellung und Massenproduktion von Kosmetiktaschen aus PU-Leder in der Regel?Die Bearbeitungszeit für Muster bei Standarddesigns beträgt in der Regel 7–15 Werktage. Der genaue Zeitrahmen hängt von der Komplexität des Taschen-Designs, der Materialverfügbarkeit und den Anforderungen an die Logoanbringung ab. Falls neue Stanzformen, kundenspezifische Hardware oder mehrere Musteranpassungen erforderlich sind, verlängert sich die Lieferzeit entsprechend. Die Vorlaufzeit für die Serienproduktion beträgt in der Regel etwa 30–40 Tage. An Feiertagen, in der Hochsaison oder wenn spezielle Nachbearbeitungsprozesse erforderlich sind, kann sich die Produktionszeit jedoch verlängern. Bei der Planung einer Produkteinführung empfehlen wir Marken, mindestens 4–6 Wochen zusätzlichen Puffer für die Musterfreigabe und mögliche Überarbeitungen einzuplanen. So wird verhindert, dass kleinere Designanpassungen den gesamten Zeitplan der Produkteinführung beeinträchtigen. 7. SchlussfolgerungFür Kosmetikmarken geht es bei der individuellen Gestaltung einer Kosmetiktasche aus PU-Leder nicht nur um die Auswahl eines zuverlässigen Lieferanten. Es ist auch eine Form der proaktiven Gestaltung des gesamten Markenerlebnisses. Jedes Detail einer Kosmetiktasche, von ihrem Aussehen und ihrer Haptik bis hin zur Leichtgängigkeit des Reißverschlusses und der Sauberkeit des Futters, trägt zum Gesamteindruck der Marke durch den Verbraucher bei. Nur wenn die richtigen Materialien ausgewählt und die Herstellungsprozesse konsequent kontrolliert werden, kann ein Produkt ein einheitliches Erscheinungsbild in den Regalen des Einzelhandels und ein einheitliches Benutzererlebnis in den Händen der Verbraucher gewährleisten. Dies ist auch eine wichtige Grundlage für die Steigerung der Wiederkaufsrate und die Stärkung des Verbrauchervertrauens in die Marke.     Autor       
  • PVC vs. EVA vs. TPU: Welches Material eignet sich besser für transparente Taschen?
    PVC vs. EVA vs. TPU: Welches Material eignet sich besser für transparente Taschen? Oct 28, 2026
    Bei der OEM-Produktion von transparenten Beuteln werden PVC, EVA und TPU am häufigsten als Materialien genannt. PVC bietet das breiteste Anwendungsspektrum, TPU die ausgewogenste Gesamtleistung, während EVA aufgrund seiner weichen Haptik in bestimmten Anwendungen unersetzlich ist. Beispiele für gängige Anwendungen von transparenten Beuteln:PVC dominiert aufgrund seiner hohen Transparenz und der niedrigeren Rohstoffkosten seit langem die Märkte für Verpackungen der Fast Fashion, Werbegeschenktüten und in Massenproduktion hergestellte transparente Handtaschen;TPU ist dank seiner hervorragenden Elastizität und Rückstellfähigkeit, Kältebeständigkeit und Abriebfestigkeit zur bevorzugten Wahl für hochwertige Kosmetiktaschen, wasserdichte Outdoor-Taschen, Verpackungen für medizinische Geräte und transparente Aufbewahrungsprodukte geworden, die wiederholt verwendet werden müssen;EVA wird häufiger bei Babyprodukten, Federmäppchen und als Auskleidungsmaterial in mehrschichtigen Verbundkonstruktionen eingesetzt, wo Weichheit und Dämpfung wichtige Anforderungen sind.InhaltsverzeichnisUnterschiede in der ZusammensetzungLeistungsunterschiedeUmweltfreundlichkeit, Konformität und SicherheitWie sollen Marken ihre Wahl treffen?Häufig gestellte Fragen (FAQ) I. Unterschiede in der ZusammensetzungPVC (Polyvinylchlorid): PVC ist ein chlorhaltiges Vinylpolymer mit einer von Natur aus starren Struktur. Um daraus eine weiche, transparente Folie zu erhalten, müssen Weichmacher (meist Phthalate wie DOP/DEHP) hinzugefügt werden. Von den drei Materialien bietet PVC die höchste Transparenz und das kristallklarste Erscheinungsbild. Zudem sind die Rohstoffkosten am niedrigsten, weshalb PVC den Markt für transparente Beutel im Niedrigpreissegment seit Langem dominiert.EVA (Ethylen-Vinylacetat-Copolymer): EVA ist ein Copolymer aus Ethylen und Vinylacetat. Seine Weichheit wird durch den Vinylacetat-Gehalt (VA) im Molekül bestimmt: Je höher der VA-Gehalt, desto weicher und transparenter das Material. EVA besitzt eine natürliche Flexibilität ohne die Notwendigkeit von Weichmachern, was den grundlegendsten Unterschied zwischen EVA und PVC darstellt.TPU (Thermoplastisches Polyurethan): TPU ist ein Blockcopolymer, dessen Molekülketten sowohl harte Segmente (die für Festigkeit sorgen) als auch weiche Segmente (die für Elastizität sorgen) enthalten. Dadurch vereint es die Elastizität von Gummi mit der Verarbeitbarkeit von Kunststoff und ist somit das einzige „Elastomer“ unter den drei Materialien. II. Leistungsunterschiede2.1 Transparenz und Aussehen: PVC > TPU > EVAPVC: Bietet die höchste Lichtdurchlässigkeit und die geringste Trübung und erzeugt so ein Erscheinungsbild, das „Glas“ am ähnlichsten ist.TPU: Belegt den zweiten Platz in puncto Transparenz. Hochtransparente TPU-Folien erreichen eine Lichtdurchlässigkeit von über 90 %.EVA: Besitzt typischerweise eine Lichtdurchlässigkeit von ca. 85 % und kann leicht durchscheinend wirken, insbesondere bei hohem VA-Anteil. Es bietet die weiche Textur von „mattiertem Kristall“ anstelle der scharfen, kristallklaren Transparenz von PVC.2.2 Weichheit und Haptik: EVA > TPU > PVCEVA: Das weichste der drei Materialien. Mit einer Shore-Härte von 60–70 fühlt es sich in der Hand nahezu formlos an. Allerdings geht die Weichheit von EVA mit dauerhafter Verformung einher, sodass Falten nach dem Zusammenfalten sichtbar bleiben.TPU: TPU bietet eine ganz andere Art von Weichheit – es zeichnet sich durch seine elastische Rückstellkraft aus. Beim Drücken oder Quetschen kehrt es schnell in seine ursprüngliche Form zurück.PVC: Die Weichheit von PVC hängt von der Zugabe von Weichmachern ab. Es fühlt sich oft rutschig oder gummiartig an und besitzt nicht die warme, glatte Haptik hochwertiger Stoffe. Außerdem neigt es dazu, bei niedrigen Temperaturen auszuhärten.2.3 Temperaturbeständigkeit: TPU > EVA > PVCTPU: Das leistungsstärkste Material mit einem typischen Temperaturbeständigkeitsbereich von -30 °C bis +80 °C. Es wird bei niedrigen Temperaturen nicht spröde und bei hohen Temperaturen weder weich noch verformt es sich.EVA: Steht an zweiter Stelle mit einem Temperaturbeständigkeitsbereich von etwa -20 °C bis +60 °C. Es neigt dazu, bei hohen Temperaturen weich zu werden und zu verkleben.PVC: Das schwächste Material. Es wird bei niedrigen Temperaturen hart und spröde, wodurch die Ecken im Winter leicht reißen. Bei hohen Temperaturen können Weichmacher aus dem Material austreten, was zu einer klebrigen Folienoberfläche führt. 2.4 Abriebfestigkeit / Oberflächenkratzfestigkeit: TPU > PVC > EVATPU: Besitzt unter den drei Materialien einen absoluten Vorteil in puncto Abriebfestigkeit. Dadurch ist es in Anwendungen mit wiederholter Reibung, häufigem Kontakt mit dem Inhalt oder langfristiger Nutzung und Verwendung nahezu unersetzlich.PVC: Belegt den zweiten Platz. Seine Oberfläche ist anfänglich glänzend, seine Abriebfestigkeit ist jedoch nach wiederholter Reibung geringer als die von TPU. Die Kratzfestigkeit hochwertiger PVC-Folien hat sich jedoch durch Anpassungen ihrer Zusammensetzung, einschließlich der Oberflächenhärte, deutlich verbessert.EVA: Obwohl das Material relativ weich ist, ist seine Oberflächenfestigkeit begrenzt. Es ist anfälliger für Kratzer und Abriebspuren, insbesondere an den Ecken der Tasche und an Stellen, die stark beansprucht und häufig gefaltet werden. Nach längerem Gebrauch verschlechtern sich Transparenz und Aussehen merklich. 2.5 Visuelle Lebensdauer: Beständigkeit gegen Vergilbung und AufhellungBei der Langzeitnutzung transparenter Beutel bestimmt die Beständigkeit gegen Vergilbung und Trübung direkt die optische Lebensdauer des Produkts. Die Unterschiede zwischen den drei Materialien in dieser Hinsicht spiegeln die tatsächliche Nutzererfahrung genauer wider als kurzfristige Leistungsdaten. Vergilbung und Weißfärbung haben unterschiedliche Ursachen. Vergilbung tritt hauptsächlich auf, wenn die Molekularstruktur eines Materials nach Einwirkung von ultraviolettem Licht, thermischer Oxidation oder Kontakt mit bestimmten Substanzen oxidativ abgebaut wird, was zur Bildung chromophorer Gruppen führt. Weißfärbung hingegen wird häufig durch Additive oder Oligomere verursacht, die an die Oberfläche wandern und sich dort zu feinen Ausfällungen ansammeln, wodurch die Filmoberfläche ihre Transparenz verliert. Diese beiden Phänomene werden oft verwechselt, doch ihre Schädigungsmechanismen für das Aussehen transparenter Beutel sind völlig unterschiedlich. PVC: Die Hauptursache für die Vergilbung von PVC liegt nach wie vor in den Weichmachern. Phthalatbasierte Weichmacher oxidieren unter Lichteinwirkung und Wärmeeinwirkung allmählich und bilden dabei Farbstoffe wie Chinone, die die ursprünglich klare Oberfläche vergilben lassen. Gleichzeitig kann die kontinuierliche Migration von Weichmachern an die Oberfläche einen öligen Film bilden, der Staub anzieht und die Oberfläche trüb erscheinen lässt. Beide Veränderungen sind irreversibel. Die Wahl von hochwertigem PVC mit umweltfreundlichen Weichmachern kann das Einsetzen der Vergilbung verzögern. Für kurzfristige Anwendungen wie Verpackungen für Fast Fashion ist dieser Nachteil möglicherweise akzeptabel. Bei Produkten des mittleren bis hohen Preissegments, die eine lange Präsentationszeit oder wiederholte Verwendung erfordern, muss die Leistungsfähigkeit von PVC jedoch sorgfältig geprüft werden.EVA: EVA bietet im Allgemeinen eine bessere Vergilbungsbeständigkeit als PVC. Seine Molekülketten enthalten keine leicht zersetzbaren Chloratome, wodurch die anfängliche Vergilbung langsamer verläuft. Unter normalen Lichtverhältnissen in Innenräumen behält es seine Transparenz über einen relativ langen Zeitraum. Die VA-Segmente in EVA sind jedoch relativ empfindlich gegenüber thermischer Oxidation. Bei kontinuierlicher Wärmeeinwirkung oder UV-Strahlung können sie dennoch allmählich oxidieren, wodurch die Oberfläche zunehmend klebriger wird und mit der Zeit eine leichte Vergilbung entwickelt.TPU muss in zwei Kategorien unterteilt werden.Die erste Kategorie umfasst Standard-TPU-Folien für allgemeine Anwendungen: Hierbei handelt es sich typischerweise um TPU auf Basis aromatischer Polyester. Dieser TPU-Typ weist von den drei Materialien die geringste Beständigkeit gegen Vergilbung und Weißfärbung auf. Mit der Zeit und bei veränderten Nutzungsbedingungen können sich Oberflächenablagerungen bilden, die zu fleckenartigen Belägen und einem weißlichen Aussehen führen. Diese irreversible Weißfärbung wird durch die Migration von Additiven und Oligomeren verursacht. Sie wird besonders bei hohen Temperaturen, hoher Luftfeuchtigkeit oder längerem Druck sichtbar. Dies ist eine Eigenschaft von herkömmlichem TPU und kein Qualitätsmangel. Daher eignen sich transparente Beutel aus aromatischem TPU besser für den Innenbereich oder Anwendungen, bei denen Farbveränderungen keine große Rolle spielen.Die zweite Kategorie umfasst hochwertiges, modifiziertes TPU: Hierbei handelt es sich um aliphatisches Polyether-basiertes TPU, das eine höhere Stabilität hinsichtlich Transparenz und Beständigkeit gegen Oberflächenausblühungen bietet und die Bildung von Ablagerungen effektiv verzögert. Es behält auch nach langjähriger Nutzung im Freien eine hohe Lichtdurchlässigkeit bei und ist daher ein bevorzugtes Material für hochwertige, transparente Taschen.Hinsichtlich der Beständigkeit gegen Vergilbung ergibt sich folgende Rangfolge: Aliphatisches TPU > Aromatisches TPU > EVA > PVC. Die Beständigkeit gegen Weißfärbung ist ungefähr so: Aliphatisches TPU ≥ EVA > PVC > Aromatisches TPU. Bei der Materialauswahl sollte aliphatisches TPU bevorzugt werden, wenn eine Marke besondere Anforderungen an die langfristige Transparenz ihrer transparenten Beutel stellt. Steht die Gesamtleistung im Vordergrund und ist die Haltbarkeit des Aussehens weniger wichtig, kann aromatisches TPU gewählt werden. 2.6 Schweißbarkeit und Verarbeitbarkeit: PVC > TPU > EVAAlle drei Materialien können mittels Hochfrequenz-Heißsiegelung oder Ultraschallschweißen verbunden werden, ihre Leistungsfähigkeit unterscheidet sich jedoch deutlich.PVC bietet die besten Hochfrequenz-Schweißeigenschaften, da seine Moleküle hochpolare Chloratome enthalten. Unter einem Hochfrequenz-elektrischen Feld weist PVC hohe dielektrische Verluste und eine hohe Heizleistung auf, was zu schnellen Heißsiegelgeschwindigkeiten und stabiler Nahtfestigkeit führt. Dadurch eignet es sich für die schnelle und großtechnische Produktion. Allerdings werden beim Schweißen von PVC chlorhaltige Gase freigesetzt, weshalb eine ausreichende Belüftung erforderlich ist; andernfalls kann dies die Arbeitsumgebung beeinträchtigen.TPU: Seine Hochfrequenz-Schweißleistung liegt zwischen der von PVC und EVA. TPU ist ein thermoplastisches Elastomer mit einem relativ breiten Schmelztemperaturbereich und eignet sich daher hervorragend für das Ultraschallschweißen. Seine Schweißnähte sind flexibel und rissbeständig, was besonders wichtig für die Ecken transparenter Beutel ist, die wiederholtem Biegen standhalten müssen. Allerdings erfordert das Hochfrequenz-Heißsiegeln von TPU höhere Frequenzen und längere Schweißzeiten, was zu einer geringeren Produktionseffizienz als bei PVC führt. Zudem neigt TPU-Folie während der Verarbeitung zum Anhaften an der Formoberfläche, weshalb eine Trennbehandlung erforderlich ist.EVA weist die schwächste Hochfrequenz-Schweißleistung auf. EVA-Moleküle sind relativ unpolar, daher ist die Heizleistung beim Hochfrequenz-Heißsiegeln geringer als bei PVC und TPU. Durch geeignete Anpassung der Schweißparameter und des Formdrucks lassen sich jedoch akzeptable Schweißnähte erzielen. EVA hat allerdings einen relativ niedrigen Schmelzpunkt und eine niedrige Wärmeformbeständigkeit, was eine präzise Temperatur- und Schweißzeitkontrolle erfordert. Schon geringfügige Fehler können leicht zu Durchbrennen oder Weißfärbung der Schweißnähte führen.III. Umweltfreundlichkeit, Einhaltung von Vorschriften und SicherheitIm Hinblick auf Umweltverträglichkeit, Einhaltung gesetzlicher Vorschriften und Sicherheit verdienen die Unterschiede zwischen den drei Materialien noch größere Beachtung als ihre Leistungsunterschiede. Diese Faktoren entscheiden unmittelbar darüber, ob ein Produkt auf dem Zielmarkt Fuß fassen und für bestimmte Zielgruppen und Anwendungsbereiche geeignet ist. Sie sind auch die entscheidenden Merkmale, die die drei Materialien voneinander unterscheiden. 3.1 PVC: Die größte Sorge sind die WeichmacherDas Hauptproblem bei PVC liegt in den darin enthaltenen Weichmachern. Häufig verwendete phthalatbasierte Weichmacher in PVC, wie DEHP und DOP, können bei längerem Kontakt mit Haut oder Ölen oder bei Einwirkung hoher Temperaturen allmählich aus dem Material austreten. Markt der Europäischen Union: Die EU-REACH-Regelung Bestimmte phthalatbasierte Weichmacher wurden durch Verordnung in die Kandidatenliste besonders besorgniserregender Stoffe (SVHC) aufgenommen und ihre Verwendung in Kinderprodukten, Lebensmittelkontaktmaterialien und Medizinprodukten eingeschränkt. Für den Zielmarkt EU wird empfohlen, dass die Materialien den Anforderungen der EU-REACH-Verordnung entsprechen.US-Markt: Werden Produkte in Kalifornien verkauft, müssen die Warnhinweise gemäß kalifornischer Proposition 65 für Phthalat-Weichmacher wie DEHP beachtet werden. In der Regel ist ein 8P-Phthalattest erforderlich. Als professioneller Taschenhersteller wählt SYNBERRY Materialien aus, die den Umweltanforderungen des Zielmarktes entsprechen, basierend auf der Marktregion des Kunden und der Produktanwendung, und stellt sicher, dass die Produkte vor dem Export die geltenden regulatorischen Anforderungen erfüllen. 3.2 EVA: Weichmacherfrei und chlorfreiEVA enthält keine Weichmacher und kein Chlor, wodurch es PVC in Bezug auf Umweltverträglichkeit und Sicherheit deutlich überlegen ist. EVA wird seit Langem für Lebensmittelkontaktmaterialien und Kinderspielzeug verwendet. Bei transparenten Allzweckbeuteln kann der Einsatz von EVA den Aufwand für die Einhaltung gesetzlicher Vorschriften erheblich reduzieren. Im Kontakt mit öligen Inhalten bietet EVA jedoch eine geringere Beständigkeit gegen Öl- und Fettmigration und eine geringere Langzeitstabilität als TPU. Daher ist eine sorgfältige Prüfung weiterhin erforderlich für Anwendungen mit ölhaltigen Kosmetika oder Produkten, die häufig gereinigt und desinfiziert werden müssen. 3.3 TPU: Die vorteilhafteste Lösung im Hinblick auf die Einhaltung gesetzlicher VorschriftenTPU bietet die größten Vorteile hinsichtlich der Einhaltung regulatorischer Vorgaben. Es ist gut biokompatibel, erreicht Weichheit und Elastizität ohne den Einsatz von Weichmachern und ist in bestimmten Fällen recycelbar. Für hochwertige Kosmetiktaschen, Verpackungen für Medizinprodukte und transparente Beutel, die in Regionen mit strengen Umweltstandards exportiert werden, ist TPU eine zuverlässige Wahl für Anwendungen mit höchsten Sicherheitsanforderungen.IV. Wie sollten Marken auswählen? Beginnen Sie mit dem Anwendungsszenario und bestimmen Sie dann die Materiallösung.Bei der Übertragung der oben diskutierten Unterschiede in Zusammensetzung, Leistung und Einhaltung gesetzlicher Vorschriften auf die praktische Materialauswahl sollte die Wahl des Materials für transparente Beutel drei Schlüsselfaktoren erfüllen: ob die Sicherheits- und Regulierungsanforderungen im Zielmarkt erfüllt werden, ob die Leistung der tatsächlichen Nutzungsintensität standhält und ob die Kosten der Produktpositionierung entsprechen. 4.1 Compliance-Überlegungen im OEM-Prozess für KosmetiktaschenAus Sicherheits- und aufsichtsrechtlicher Sicht sollte PVC bei Zielmärkten wie der Europäischen Union oder Kalifornien in den USA, wo Phthalatweichmacher strengen Beschränkungen unterliegen, sorgfältig geprüft oder durch eine Alternative ersetzt werden. Grund dafür ist das hohe Risiko der Weichmachermigration. EVA und TPU erfüllen die Anforderungen in dieser Hinsicht. Bei Produkten mit hohem Ölanteil oder häufiger Reinigung und Desinfektion ist EVA jedoch weniger beständig gegen Öl- und Fettmigration, wodurch TPU die zuverlässigere Wahl darstellt. 4.2 Leistungsanforderungen basierend auf AnwendungsszenarienTransparente Taschen für Fast Fashion oder den kurzfristigen Gebrauch stellen hinsichtlich der Nutzungsintensität keine hohen Anforderungen an Elastizität, Abriebfestigkeit oder Temperaturbeständigkeit. PVC kann diese Anforderungen kostengünstig erfüllen. Bei Produkten, die jedoch häufig geöffnet und geschlossen, gebogen, über längere Zeit getragen oder potenziell in Umgebungen mit niedrigen Temperaturen eingesetzt werden müssen, treten die Schwächen von PVC in Bezug auf Sprödigkeit und Abriebfestigkeit schnell zutage. Die Vorteile von TPU hinsichtlich Elastizität und Biegefestigkeit führen hier direkt zu einem spürbaren Unterschied im Benutzererlebnis. Die folgende Tabelle vergleicht die geeigneten Anwendungsbereiche der drei Materialien anhand tatsächlicher Anwendungen von transparenten Beuteln: Art der Tasche oder AnforderungBevorzugtes MaterialGrund für die AuswahlWerbegeschenk KosmetiktaschenPVCNiedrige Kosten, hohe Transparenz und ausgereifte DruckverfahrenTransparente Kosmetiktaschen für den MassenmarktPVC oder EVAPVC ist kostengünstiger und bietet eine höhere Steifigkeit, während EVA leichter ist und sich weicher anfühlt.Kosmetiktaschen von Marken im mittleren bis gehobenen PreissegmentTPUTPU ist haltbarer, und seine wahrgenommene Qualität kann durch die Wahl der Dicke, der Hardware und des Drucks verbessert werden.Reise-Toilettenartikel und AufbewahrungstaschenAlle drei Materialien sind geeignet.Sie sind leicht und einfach zu reinigen und eignen sich daher für die allgemeine Reiseaufbewahrung.Aufbewahrungstaschen für häufige Geschäftsreisen und den LangzeitgebrauchTPUAbriebfest und knickfest, geeignet für den häufigen GebrauchStrandtaschen und durchsichtige EinkaufstaschenPVCLässt sich leicht in großen Größen herstellen, behält seine Form und ermöglicht die Kostenkontrollewasserdichte Outdoor-Taschen und BachdurchquerungstaschenTPUGute Zähigkeit und Abriebfestigkeit, geeignet für anspruchsvollere UmgebungenSchutzhüllen für elektronische Produkte wie Mobiltelefone und KamerasTPUBietet bessere Vorteile in Bezug auf Kratzfestigkeit, Knickfestigkeit und SchutzleistungSchreibwarentaschen für Kinder und leichte, weiche AufbewahrungstaschenEVALeicht und weich, mit einem angenehmen Griff, die chemische Unbedenklichkeit muss jedoch gemäß den Anforderungen an Kinderprodukte weiterhin überprüft werden.Säcke für Umgebungen mit niedrigen TemperaturenTPUIm Allgemeinen besser geeignet als Standard-PVC und EVA für niedrige Temperaturen und wiederholtes BiegenTaschen, die sich durch hohe Transparenz und ein „glasartiges“ Aussehen auszeichnen.PVC oder hochtransparentes TPUJe nach Folienqualität und -dicke eignet es sich besser, um ein hochtransparentes Erscheinungsbild zu erzielen.  4.3 KostenüberlegungenAus Kostensicht ist PVC, gemessen an den Rohmaterialpreisen, am günstigsten, gefolgt von EVA, während TPU am teuersten ist. Dies ist der auffälligste Unterschied zwischen den drei Materialien bei der Angebotserstellung.PVC bietet den größten Rohstoffpreisvorteil und die höchste Effizienz beim Hochfrequenzschweißen, wodurch es sich ideal für die schnelle Massenproduktion eignet. Bei ausreichender Produktionskapazität und großen Bestellmengen erzielt PVC daher die niedrigsten Stückkosten der drei Materialien. Diese Schlussfolgerung gilt jedoch nur für Märkte mit relativ geringen Konformitätsanforderungen, kurzen Produktnutzungszyklen und ohne Kontakt mit sensiblen Inhaltsstoffen. Bei Exporten in die EU oder nach Kalifornien (USA) können die zusätzlichen Kosten für umweltfreundliche Weichmacher gemäß REACH und Proposition 65, Gebühren für externe Prüfungen und das Rückverfolgbarkeitsmanagement der Lieferkette die Gesamtkosten von PVC erheblich erhöhen.EVA: EVA zeichnet sich durch eine relativ transparente Kostenstruktur aus. Der Rohstoffpreis ist höher als bei PVC, aber deutlich niedriger als bei TPU. Die Verarbeitungsanforderungen sind nicht besonders hoch. Obwohl das Hochfrequenz-Heißsiegeln etwas weniger effizient ist, lassen sich Ausschuss und Qualitätsschwankungen unter erfahrenen Produktionsbedingungen in einem akzeptablen Rahmen halten. Der größte Kostenvorteil ergibt sich aus der Stabilität des Konformitätsprofils: EVA benötigt keine zusätzlichen Weichmacher und ist chlorfrei, sodass die meisten grundlegenden Konformitätsprüfungen nicht wiederholt durchgeführt werden müssen. Die Gesamtkostenrangfolge von TPU muss außerdem in zwei Kategorien unterteilt werden:Aromatisches TPU: Es liegt preislich im unteren Bereich der TPU-Sortimente. Obwohl die Gesamtkosten höher sind als die von EVA und PVC, ist es im Vergleich zu aliphatischem TPU relativ günstiger.Aliphatisches TPU: Im Vergleich zu aromatischem TPU ist der Beschaffungspreis noch höher, und die Lagerbestände auf dem Spotmarkt sind weniger stabil. Die folgende Tabelle vergleicht die Kosten dieser drei Materialien über verschiedene Dimensionen hinweg, wobei gleiche Abmessungen und Dicke angenommen werden. VergleichsartikelTransparente PVC-FolieEVA-TransparentfolieTransparente TPU-FolieBeschaffungskostenNiedrigste Preise; ausgereifte Lieferkette und relativ stabile PreiseMittelgroß; im Allgemeinen teurer als PVCHöchste Qualität; deutlich teurer als PVC und EVAMaterialdichteRelativ hoch; höheres Materialgewicht bei gleicher Fläche und DickeRelativ niedrig; geringeres Gewicht pro FlächeneinheitIm Allgemeinen zwischen EVA und PVCKosten für die Erzielung derselben WeichheitGering; die Weichheit lässt sich über das Weichmachersystem relativ einfach anpassen.Mittel; die Weichheit hängt vom VA-Gehalt ab.Hoch; zwischen Härtegraden und -klassen bestehen erhebliche Preisunterschiede.Kosten der Erreichung von TransparenzEine standardmäßig hohe Transparenz lässt sich einfach und kostengünstig erreichen.Die Kosten steigen, wenn hohe Transparenz gefordert wird.Höhere Kosten für hohe Transparenz und geringe TrübungDruck- und LaminierungskostenAusgereifte Verfahren mit einer breiten Palette an Optionen wie Siebdruck und UV-DruckOberflächenhaftung und Tintenverträglichkeit sind im Vergleich zu PVC schlechter.Bedrucken, Laminieren und Oberflächenbehandlung erfordern im Allgemeinen höhere Standards.ProduktionsabfälleNiedrig; die Fabriken verfügen über umfangreiche VerarbeitungserfahrungMittel; durch Hitze verursachte Falten, Verkleben und Dimensionsstabilität müssen kontrolliert werden.Mittel bis hoch; strengere Anforderungen an Temperatur, Spannung und OberflächenschutzGesamtkosten des fertigen ProduktsNiedrigMediumHochGeeignete KostenpositionierungWerbeartikel für den Massenmarkt und preissensible BestellungenProdukte der mittleren Preisklasse mit Schwerpunkt auf leichter Konstruktion, Weichheit und UmweltfreundlichkeitProdukte im mittleren bis gehobenen Preissegment mit Schwerpunkt auf Langlebigkeit, Kältebeständigkeit und hoher Qualität. V. Häufig gestellte Fragen zu transparenten Kosmetiktaschen (OEM)Frage 1: Was tun, wenn eine transparente Kosmetiktasche gelb wird? Kann sie noch gerettet werden?Dies ist eine der häufigsten Fragen in OEM-Beratungen für transparente Beutel. Die Antwort ist eindeutig: Sobald sich eine Vergilbung oder Trübung entwickelt hat, lässt sich das ursprüngliche Aussehen in der Regel nicht mehr durch Waschen, Abwischen oder einfache Behandlungen wiederherstellen. Wie bereits erwähnt, resultiert die Vergilbung im Wesentlichen aus dem oxidativen Abbau der Molekularstruktur des Materials, wodurch neue Chromophore entstehen. Trübung hingegen tritt auf, wenn Weichmacher oder Oligomere an die Oberfläche wandern und dort Ablagerungen bilden. Dabei handelt es sich nicht um Oberflächenverunreinigungen, sondern um Veränderungen im Material selbst. Das Abwischen mit Alkohol kann den Ölfilm zwar vorübergehend entfernen, die Ablagerungen bilden sich jedoch nach einigen Tagen erneut. Heißluft oder Bügeln stellen die Transparenz nicht wieder her, sondern können die Weichmacherwanderung und die Materialalterung sogar beschleunigen. Frage 2: Können transparente PVC-Beutel in die EU exportiert werden?Ja, aber es gelten bestimmte Bedingungen. PVC selbst ist in der EU nicht vollständig verboten. Die Hauptbedenken betreffen Weichmacher und Schwermetallstabilisatoren. Solange die ausgewählte PVC-Folie die REACH-Prüfung und alle vom Kunden geforderten zusätzlichen Prüfungen besteht, können transparente PVC-Beutel weiterhin auf dem EU-Markt eingeführt werden. Frage 3: Warum verlangen verschiedene Hersteller so unterschiedliche Preise für die gleiche transparente TPU-Tasche?Die Unterschiede ergeben sich hauptsächlich aus vier Bereichen.Zunächst zur Materialqualität. Obwohl all diese Materialien als TPU bezeichnet werden, können die Preise je nach Material – beispielsweise bei TPU auf Basis aromatischer Polyester, aliphatischem Polyether oder Folien mit unterschiedlichen Härtegraden und Extrusionsverfahren – um mehr als das Doppelte variieren. Manche Angebote verwenden recycelte oder gemischte Materialien. Deren Transparenz mag akzeptabel sein, ihre Beständigkeit gegen Vergilbung und Oberflächenausblühungen kann jedoch deutlich geringer sein.Zweitens, die Folienstärke. Gängige Stärken für transparente Kosmetiktaschen liegen zwischen 0,2 mm und 0,5 mm. In einem Angebot wird möglicherweise eine Stärke von 0,3 mm angegeben, während das fertige Produkt nur 0,25 mm oder sogar noch dünner ist. Unterschiede in der Folienstärke wirken sich direkt auf die Materialkosten aus und beeinflussen auch die Steifigkeit und Haltbarkeit der Tasche.Drittens, Details der Verarbeitung. Transparente Folien können beim Nähen leicht verschmutzen oder zerkratzen. Daher ist besondere Sorgfalt hinsichtlich der Produktionsumgebung, der Arbeitstechniken und der Qualitätskontrollstandards erforderlich.Viertens, Verpackungsdetails. TPU-Folie neigt zum Verkleben. Ob Zwischenlagen aus Seidenpapier benötigt werden, ob feuchtigkeitsdichte Beutel oder Standard-PE-Beutel verwendet werden und ob Trockenmittel beigefügt sind, beeinflusst die Stückkosten. Frage 4: Bedeutet ein unangenehmer Geruch einer transparenten Tasche, dass ein Problem mit dem Material vorliegt?Unangenehme Gerüche aus transparenten Taschen stammen im Allgemeinen aus zwei Quellen.Zunächst zur Verflüchtigung von Weichmachern im PVC. Der Geruch ist besonders direkt nach dem Öffnen der Verpackung wahrnehmbar. Er kann mit der Zeit schwächer werden, lässt sich aber nicht vollständig beseitigen und verstärkt sich in luftdicht verschlossenen Verpackungen oder Umgebungen mit hohen Temperaturen.Zweitens können Restlösungsmittel und niedermolekulare Zersetzungsprodukte aus dem Herstellungsprozess vorhanden sein. Diese Gerüche nehmen in der Regel deutlich ab, nachdem das Produkt einige Tage an einem gut belüfteten Ort gelagert wurde. Meldet ein Kunde nach Erhalt einer Großbestellung ein Geruchsproblem, sollte zunächst der Materialtyp überprüft werden. EVA und aliphatisches TPU weisen im Allgemeinen deutlich geringere Eigengerüche als PVC auf und eignen sich daher besser für geruchssensible Anwendungen, wie beispielsweise Baby- und Säuglingspflegeprodukte oder Kosmetikprodukte, die über längere Zeiträume im Gesichtsbereich verbleiben. Im zweiten Schritt sollte die Verpackungsmethode überprüft werden. Versiegelte Plastikbeutel schließen Gerüche ein. Es empfiehlt sich, vor dem Versand für Belüftung zu sorgen oder atmungsaktivere Verpackungsmaterialien zu verwenden. Frage 5: Können transparente Taschen bedruckt werden? Verblasst der Aufdruck oder blättert er ab?Ja, transparente Beutel können bedruckt werden, aber unterschiedliche Materialien erfordern deutlich unterschiedliche Verarbeitungsanforderungen.PVC: Im Allgemeinen am einfachsten zu bedrucken, mit ausgereiften Verfahren, die es für Produkte geeignet machen, die eine gleichmäßige Massenproduktion und leuchtende Farben erfordern.TPU: Kann ebenfalls hervorragende Druckergebnisse liefern, jedoch müssen Tinte und Oberflächenbehandlung optimal aufeinander abgestimmt sein. Die Haftung muss sorgfältig geprüft werden, insbesondere bei wiederholtem Biegen oder Dehnen des Materials.EVA: Kann bedruckt werden, jedoch wird die Tintenhaftung durch die Zusammensetzung, die Oberflächenbeschaffenheit und die Härte des Materials beeinflusst. Vorab sind in der Regel Tests an realen Mustern erforderlich. Wenn ein Produkt hohe Anforderungen an Druckfarbe und Musterkomplexität stellt, ist PVC oder oberflächenbehandeltes EVA in der Regel die zuverlässigere Wahl. Bei transparenten TPU-Beuteln empfiehlt es sich, die Drucklösung bereits in der Designphase mit dem Hersteller abzustimmen, anstatt unzureichende Haftung erst bei der Mustererstellung festzustellen. Frage 6: Werden transparente Taschen im Winter hart?Das hängt vom Material ab. PVC wird bei niedrigen Temperaturen merklich härter, insbesondere in dünnen Bereichen und an Ecken. Veränderungen der Haptik werden unter 10 °C deutlich, und Risse beim Biegen können sogar unter 0 °C auftreten. EVA verhält sich bei niedrigen Temperaturen etwas besser als PVC, kann aber auch unter -10°C aushärten. Für den Einsatz im Freien im Winter oder für Kühltransporte ist TPU die zuverlässigere Wahl. Standard-TPU behält seine Flexibilität im Allgemeinen bis zu Temperaturen um -30 °C. Frage 7: TPU-Kosmetiktaschen können nach einer gewissen Nutzungsdauer Ausblühungen oder Verfärbungen aufweisen. Lässt sich dies verhindern?Der Beginn der Aufhellung kann verzögert, aber nur schwer vollständig verhindert werden. Die entscheidenden Faktoren sind die TPU-Qualität und das Formulierungssystem. Ausblühungen und Weißfärbungen entstehen im Wesentlichen dann, wenn niedermolekulare Substanzen, wie z. B. Bestandteile der TPU-Weichsegmente und Additive, nach Temperaturänderungen, wiederholtem Biegen oder längerer Lagerung an die Oberfläche wandern und sich dort allmählich absetzen. Im Gegensatz zur Weichmachermigration bei PVC beeinträchtigt dieses Phänomen weder die chemische Sicherheit noch die mechanische Festigkeit des Materials. Es bildet jedoch eine weiße, trübe oder pudrige Schicht auf der Folienoberfläche, wodurch das Erscheinungsbild des transparenten Beutels beeinträchtigt wird. Es gibt drei Hauptwege, um die Wahrscheinlichkeit dieses Problems zu verringern.Zunächst zur Materialauswahl. Verschiedene TPU-Typen unterscheiden sich deutlich in ihrer Neigung zur Bildung von Oberflächenablagerungen. Aliphatische Polyether-basierte TPU bieten im Allgemeinen eine stabilere Beständigkeit gegen Ausblühungen und Hydrolyse als aromatische Polyester-basierte TPU.Zweitens: Rezepturkontrolle. Bei der Herstellung von TPU-Folien können Gleitmittel, Antioxidantien und Trennmittel zugesetzt werden. Art und Menge dieser Additive bestimmen direkt das Ausmaß und die Geschwindigkeit der späteren Ausblühung. Seriöse Folienhersteller passen ihre Rezepturen an die jeweilige Anwendung an, um das Risiko von Oberflächenablagerungen zu minimieren. Einige Billigfolien verwenden jedoch übermäßige Mengen niedermolekularer Additive zur Verbesserung der Verarbeitbarkeit, was die Ausblühung nach einer gewissen Nutzungsdauer deutlich verschlimmern kann.Drittens, Nutzungs- und Lagerbedingungen. Hohe Temperaturen, hohe Luftfeuchtigkeit und häufige Temperaturschwankungen beschleunigen die Migration niedermolekularer Substanzen. Bei längerer Lagerung sollten transparente TPU-Beutel nicht in geschlossenen Räumen mit hohen Temperaturen aufbewahrt werden und keinen längeren, engen Kontakt mit dunklen Textilien oder anderen Materialien haben. Frage 8: Wie wählt man einen geeigneten Kosmetiktaschenhersteller aus?Bei der Auswahl eines Herstellers für Produkte wie transparente Kosmetiktaschen sollte der Preis nicht allein ausschlaggebend sein. Viel wichtiger sind Materialkenntnisse, schnelle Mustererstellung und eine konsequente Qualitätskontrolle. Viele Probleme mit transparenten Materialien lassen sich nicht allein durch die Maschinenpräzision lösen, sondern erfordern Erfahrung und Liebe zum Detail.Zunächst sollte geprüft werden, ob das Werk die Materialunterschiede tatsächlich versteht. Viele Werke verarbeiten ausschließlich PVC und haben wenig Erfahrung mit TPU und EVA. Sobald ein Hersteller von PVC auf TPU umsteigt, müssen unter Umständen Nahtspannung und Verpackungsmethoden angepasst werden. Ein wirklich erfahrenes Werk kann die Leistungsunterschiede der Materialien für verschiedene Anwendungen bereits in der Musterphase erläutern, anstatt nach der Musterproduktion auf wiederholte Versuche angewiesen zu sein.Zweitens sollte die Detailgenauigkeit des Werks bei der Mustererstellung bewertet werden. Die auffälligsten Probleme mit transparenten Beuteln treten oft erst in der Prototypenphase und nicht in der Serienproduktion auf. Beispielsweise spiegeln Kratzer auf der Folienoberfläche beim Nähen, gleichmäßige und rissfreie Nähte sowie Faltenbildung an den Ecken aufgrund unzureichender Fadenspannung die Qualität des Werksmanagements und die Qualifikation der Mitarbeiter wider. Kann die grundlegende Sauberkeit bei der Mustererstellung nicht eingehalten werden, steigt die Wahrscheinlichkeit großflächiger Kratzer und Verunreinigungen in der Serienproduktion deutlich an.Drittens ist zu prüfen, ob die Qualitätskontrollpunkte klar definiert sind. Transparente Folienmaterialien erfordern professionelle und systematische Verfahren für die Wareneingangskontrolle, den Oberflächenschutz nach dem Zuschnitt, die Sauberkeit beim Nähen sowie die Beurteilung des Vergilbungs- und Ausblühungsrisikos bei Stichprobenkontrollen der Fertigprodukte.Viertens sollten Sie die Export- und Compliance-Unterstützung des Werks bewerten. Transparente Kosmetiktaschen müssen häufig Anforderungen wie EU REACH und California Proposition 65 in den USA erfüllen. Ob das Werk bereit ist, Muster aus verschiedenen Produktionschargen aufzubewahren und mit externen Prüfinstituten zusammenzuarbeiten, hat direkten Einfluss auf einen reibungslosen Export der Bestellungen. Zusammenfassend lässt sich sagen, dass ein Hersteller transparenter Kosmetiktaschen, der für eine langfristige Zusammenarbeit geeignet ist, mindestens drei Bedingungen erfüllen sollte:Praktische Erfahrung in der Massenproduktion mit allen drei Materialien: PVC, EVA und TPU.Die Fähigkeit, die Sauberkeit des Films, Kratzer und Probleme im Zusammenhang mit dem Nähen während der Probenahme zu kontrollieren.Seien Sie bereit, bei den Testanforderungen zur Einhaltung der Exportbestimmungen mitzuwirken. Der Preis ist sicherlich wichtig. Bei transparenten Taschen, die sowohl auf das Aussehen als auch auf die Einhaltung gesetzlicher Vorschriften ankommen, ist ein „niedriger Preis“ jedoch nur dann sinnvoll, wenn sowohl die Produktqualität als auch die Dokumentation den erforderlichen Standards entsprechen.   Autor       
  • Wie misst man das Fassungsvermögen eines Rucksacks in Litern?
    Wie misst man das Fassungsvermögen eines Rucksacks in Litern? Oct 26, 2026
    Es gibt zwei gängige Methoden zur Messung des Rucksackvolumens: die geometrische Volumenberechnung und der ASTM F2153-Fülltest. In der Entwurfsphase kann die geometrische Formel (Innenlänge × Breite × Tiefe ÷ 1000, ggf. multipliziert mit einem Korrekturfaktor) zur Abschätzung des maximalen Volumens verwendet werden. Für die Musterfreigabe und die Kennzeichnung des Produktionsvolumens dient in der Regel das mit dem ASTM F2153-Fülltest ermittelte Volumen im ungedehnten Zustand als Grundlage.Die geometrische Abschätzung eignet sich am besten für strukturierte Taschen mit regelmäßigen Formen zur vorläufigen Raumplanung. Die direkte Anwendung dieser Methode auf genähte Rucksäcke führt in der Regel zu einer Überschätzung des Fassungsvermögens. Beim Fülltest werden starre Kunststoffkugeln mit einem Durchmesser von 20 mm verwendet, um alle geschlossenen Fächer zu füllen. Anschließend werden die Kugeln in einen kalibrierten Messbehälter überführt, um das Volumen zu bestimmen. Das Ergebnis kann in Kaufverträgen, technischen Datenblättern, Prüfkriterien und auf der Produktkennzeichnung des Fassungsvermögens verwendet werden. Bei der kundenspezifischen Taschenfertigung trägt die Angabe der Messmethode, der enthaltenen Fächer und der Toleranzen neben dem Fassungsvermögen dazu bei, die Akzeptanzkriterien zwischen Käufern und Lieferanten abzustimmen.InhaltsverzeichnisI. Warum Rucksäcke mit gleicher angegebener Kapazität unterschiedliche tatsächliche Volumina haben könnenII. Geometrische Formel zur SchätzungIII. ASTM F2153 FüllprüfungIV. Praktische Empfehlungen für OEM-Projekte im RucksackbereichV. Häufig gestellte Fragen (FAQ)VI. Schlussfolgerung I. Warum Rucksäcke mit gleicher angegebener Kapazität unterschiedliche tatsächliche Volumina haben können 1. Für die Angabe des Rucksackvolumens gibt es keinen weltweit einheitlichen, verbindlichen Kennzeichnungsstandard.Anders als bei Schuhgrößen oder Stoffgewichten gibt es für das Fassungsvermögen von Rucksäcken keine weltweit einheitliche Kennzeichnungspflicht. Produkte mit der Angabe 30 Liter können nach vier gängigen Messmethoden ermittelt werden, was zu unterschiedlichen Ergebnissen hinsichtlich des nutzbaren Volumens führt.MessmethodeWas wird gemessen?Typisches ErgebnisAnmerkungenMultiplizieren Sie die äußeren AbmessungenÄußere Länge × Breite × Höhe der TascheWahrscheinlich überbewertetRechnet Stoff, Schaumstoff und Rückwandkonstruktionen als Volumen mit ein; ungeeignet für die angegebene Kapazität.Nur HauptfachGrößter geschlossener HauptraumKonservativDer tatsächlich nutzbare Raum kann den angegebenen Wert überschreiten, doch ist der Spielraum begrenzt und Vergleiche sind daher weniger aussagekräftig.Alle geschlossenen Taschen hinzufügen.Hauptfach, Reißverschlusstaschen und abgedeckte, geschlossene TaschenVergleichbarerNähert sich an der Logik von ASTM F2153; im Voraus vereinbaren, ob offene Taschen einbezogen werden.Förderung erweiterter KapazitätenFassungsvermögen bei vollständig geöffnetem Rollverschluss oder ErweiterungsreißverschlussStellt nur den maximal expandierten Zustand darDas Volumen ist im normalerweise geschlossenen Zustand geringer; einige vergrößerte Taschen überschreiten möglicherweise die Handgepäckbestimmungen der Fluggesellschaften. 2. Hauptgründe für Unterschiede bei gleicher NennkapazitätBei einem Tagesrucksack mit einem Volumen von 30 Litern wird bei der Berechnung der Außenmaße auch der Platzbedarf der Rückenplatte und der Schultergurte berücksichtigt. Gemäß dem Fülltest nach ASTM F2153 werden jedoch nur geschlossene Fächer gezählt; Netztaschen für Wasserflaschen und offene Fronttaschen werden nicht berücksichtigt. Daher kann das tatsächliche Volumen im nicht expandierten Zustand nur 24–25 Liter betragen.Solche Abweichungen sind in der Regel keine Herstellungsfehler. Sie resultieren hauptsächlich aus unterschiedlichen Messmethoden und unterschiedlichen Definitionen dessen, was einbezogen wird. 3. Die Kapazität muss dem vorgesehenen Verwendungszweck entsprechen.Das Fassungsvermögen kann als nicht erweiterbares und erweitertes Fassungsvermögen angegeben werden. Das nicht erweiterbare Fassungsvermögen bezieht sich auf die Tasche in ihrer normalerweise geschlossenen, für den täglichen Gebrauch geeigneten Konfiguration. Das erweiterte Fassungsvermögen ist das maximale Volumen, das zur Verfügung steht, wenn ein Rollverschluss vollständig geöffnet oder ein Erweiterungsreißverschluss komplett geöffnet ist.Ein Datenblatt, das nur einen Kapazitätswert angibt, lässt den vorgesehenen Verwendungszweck nicht eindeutig erkennen und erschwert die Kontrolle. Bei Rollkoffern und Taschen mit Erweiterungsreißverschlüssen sollten Sie außerdem die Außenmaße im voll beladenen Zustand überprüfen, um festzustellen, ob die Tasche den Handgepäckbestimmungen entspricht. II. Geometrische Formel zur Schätzung 1. Grundformel und EinheitenEine allgemeine geometrische Formel, die bei der OEM-Entwicklung von Rucksäcken verwendet wird, lautet:Volumen (L) = Innenlänge (cm) × Innenbreite (cm) × Innentiefe (cm) ÷ 1.000Beispiel: Bei Innenabmessungen von 50 × 30 × 20 cm beträgt das theoretische Fassungsvermögen 50 × 30 × 20 ÷ 1.000 = 30 L.Die Formel verwendet Zentimeter und gibt Liter zurück, basierend auf 1 L = 1.000 cm³. Für den nordamerikanischen Markt kann das Fassungsvermögen auch in Kubikzoll angegeben werden; 1 L ≈ 61,024 cu in. 2. Angemessene Anwendungen der geometrischen Formel• Rückwärtsentwicklung der Zielabmessungen während der Konzeptentwicklung: Zuweisung interner nutzbarer Abmessungen basierend auf der Zielkapazität zur Unterstützung der Muster- und Konstruktionsentwicklung.• Schnelle Abschätzung des Kapazitätsbereichs bei ersten Anfragen: Wenn kein physisches Muster verfügbar ist, werden die äußeren Abmessungen verwendet, um eine vorläufige Einschätzung der Produktkategorie vorzunehmen und die Angebots- und Prozessbewertung zu unterstützen.• Planung des Innenraums vor der Probenahme: Aufteilung des Platzes auf das Hauptfach, das Laptopfach und die Vordertaschen, wobei das Ergebnis als theoretische Obergrenze dient. 3. Warum die geometrische Formel bei genähten Rucksäcken ungenau sein kann• Der Rucksack ist kein perfekter Quader: Tagesrucksäcke, die sich nach oben verjüngen, Rolltop-Rucksäcke, Klapptop-Rucksäcke und Rucksäcke mit gebogenen Trageprofilen haben unregelmäßige Formen, die nicht genau durch einen Quader dargestellt werden können.• Stoff, Schaumstoff und Federungselemente reduzieren das nutzbare Volumen: Laptopfächer, Rückenplatten und Schultergurtbefestigungen beanspruchen Platz innerhalb des äußeren Profils der Tasche.• Die Regeln für die Zählung der Taschen variieren: Bei der Berechnung der Außenmaße können Seiten- und Vordertaschen mitgezählt werden, während bei der Standard-Füllungsprüfung nur geschlossene Fächer gezählt und offene Netztaschen ausgeschlossen werden.• Nahtzugaben und Futterdicke verringern den nutzbaren Raum: Nähzugaben, Futter und Verstärkungsmaterialien verringern das effektive Innenvolumen.Fazit: Die geometrische Formel dient als Hilfsmittel zur Abschätzung des theoretischen Maximalvolumens und sollte nicht direkt als Referenzvolumen für genähte Rucksäcke verwendet werden. Die Ergebnisse sind genauer für rechteckige Tragetaschen und einfache Reisetaschen. Bei Rucksäcken, technischen Outdoor-Rucksäcken und Modellen mit mehreren komplexen Fächern sollte das zulässige Volumen anhand eines Fülltests ermittelt werden. 4. Frühe Schätzung vor der Stichprobenentnahme: MusterkorrekturfaktorenIn der frühen Entwicklungsphase, bevor ein physisches Muster verfügbar ist, kann ein Korrekturfaktor für das Testmuster dazu beitragen, die Diskrepanz zwischen theoretischer und gemessener Kapazität zu verringern. Die angepasste Formel lautet:Geschätztes Fassungsvermögen (L) ≈ [Innenlänge × Innenbreite × Innentiefe (cm) ÷ 1.000] × KWählen Sie K entsprechend der Regelmäßigkeit der Beutelform. Die unten aufgeführten Bereiche basieren auf Musterdatenbanken und Branchenerfahrung und dienen lediglich der Konstruktionsabschätzung – nicht der offiziellen Füllmengenangabe. Die Abschätzung muss letztendlich anhand eines ASTM-Fülltests kalibriert werden.BeutelkonstruktionReferenzkorrekturfaktorAnmerkungenKastenförmiger Business-Rucksack0,80–0,85Regelmäßige Form bei hoher Raumausnutzung.Standard-Tagesrucksack0,75–0,80Leicht konturierte Form und von Fächern eingenommener Raum.Outdoor-Wanderrucksack (Rückenplatte mit internem Aluminiumrahmen)0,70–0,75Das Federungssystem beansprucht mehr Innenraum.Zylindrische Reisetasche0,72–0,78Gebogene Seitenwände verringern das nutzbare Volumen.Rolltop-Rucksack0,65–0,75Der Walzenverschlussbereich wird nicht zur effektiven Kapazität hinzugerechnet.Konisch zulaufender Tagesrucksack, oben schmaler.0,70–0,78Durch den sich verjüngenden Querschnitt wird der obere Raum weniger effizient genutzt.Beispiel: Ein Standard-Tagesrucksack mit Innenmaßen von 45 × 30 × 18 cm hat ein theoretisches Volumen von 24,3 Litern. Unter Verwendung eines Korrekturfaktors von 0,78 ergibt sich ein geschätztes Fassungsvermögen von etwa 19 Litern; nachfolgende Fülltests ergeben in der Regel etwa 18–20 Liter.Wichtiger Hinweis: Korrekturfaktoren sind nicht universell auf andere Fabriken oder Schnittmuster übertragbar. Bei Änderungen des Stoffgewichts oder der Futterkonstruktion muss der Beutel erneut getestet und der Wert K neu kalibriert werden. In externen technischen Mitteilungen ist dieser Wert als „Konstruktionsschätzung“ und nicht als vertraglich angegebene Kapazität zu kennzeichnen. III. ASTM F2153 Füllprüfung 1. Standardübersicht und AnwendungsbereichEin in der Industrie weit verbreiteter Standard für die Prüfung des Rucksackvolumens ist ASTM F2153, „Standard Test Method for Measurement of Backpack Capacity“. Es handelt sich um eine freiwillige Prüfmethode, die darauf abzielt, einheitliche und vergleichbare Regeln für die Volumenmessung zwischen verschiedenen Marken, Herstellern und Prüfteams festzulegen.Wichtige Grundsätze: Sowohl das nicht erweiterte als auch das erweiterte Volumen angeben; nur geschlossene Fächer zählen; offene Netztaschen für Wasserflaschen, offene Fronttaschen und offene Kompressionstaschen ausschließen. Die Norm gilt im Allgemeinen nicht für kleine Taschen unter 4 Litern. Mini-Umhängetaschen, Hüfttaschen und kleine Organizer müssen nicht in Litern angegeben werden; falls ein Volumenwert angegeben wird, die verwendete alternative vereinfachte Prüfmethode angeben. 2. Standardverfahren zum Befüllen und Ablesen des VolumensSchrittVerfahrenKontrollpunkt1. Testmedien vorbereitenVerwenden Sie einheitliche, starre Kunststoffkugeln mit einem Durchmesser von 20 mm, üblicherweise aus PP oder PS.Schaumstoffperlen und -bohnen eignen sich nur für grobe interne Prüfungen; sie setzen sich zusammen oder verdichten sich und weisen eine geringe Wiederholgenauigkeit auf. Verwenden Sie sie nicht für die offizielle Kapazitätskennzeichnung.2. Alle geschlossenen Fächer füllenFüllen Sie das Hauptfach und alle Reißverschlusstaschen. Bei Rolltop-Taschen die Rollen bis zur angegebenen Anzahl einlegen und dabei auf einen ordnungsgemäßen Verschluss achten. Schließen Sie die Reißverschlüsse nach dem Befüllen, ohne sie festzuziehen.Kein geschlossenes Fach darf ausgelassen werden. Alle offenen Taschen sind auszuschließen.3. Verwenden Sie ein einheitliches Absetzverfahren.Schütteln Sie den Beutel vorsichtig, damit sich die Kugeln von selbst absetzen. Üblicherweise schüttelt man den Beutel dreimal vorsichtig, jeweils etwa 10 Sekunden lang.Drücken oder komprimieren Sie den Beutel nicht absichtlich, um den Messwert zu erhöhen.4. Überführen Sie die Kugeln in einen kalibrierten Messbehälter.Überführen Sie alle Kugeln in einen mit Wasservolumenmessung kalibrierten Messbecher. Schütteln Sie vorsichtig, bis sich die Kugeln abgesetzt haben, und notieren Sie dann das Volumen. Große Rucksäcke können in mehreren Durchgängen gemessen und die Messwerte addiert werden.Die Messgeräte sollten regelmäßig mit Wasser kalibriert werden; die Kalibrierungsaufzeichnungen sind aufzubewahren.5. Wiederholen Sie den Test und bilden Sie den Durchschnitt der Ergebnisse.Führen Sie mindestens zwei unabhängige Tests durch. Weichen die Ergebnisse um mehr als 1–2 Liter voneinander ab, waren die Abfüll- oder Absetzvorgänge möglicherweise nicht einheitlich; wiederholen Sie den Test.Verwenden Sie für die Erststück-, Inline- und Endprüfung die gleichen Kugeln und Messgeräte. 3. Grenzen der Norm und ihre Beziehung zu DatenblätternASTM F2153 ist freiwillig und nicht gesetzlich vorgeschrieben. Viele Produktbeschreibungen im Einzelhandel lassen die Prüfmethode ebenfalls aus. Der Wert der Prüfung liegt darin, dass sie die Definition von Füllmaterial, Messgeräten, Kammern und Toleranzen im Datenblatt ermöglicht. Wird lediglich eine Kapazitätsangabe ohne Prüfdetails gemacht, lassen sich Ergebnisse aus verschiedenen Produktionsstufen nicht zuverlässig vergleichen. 4. Wenn die vollständige Laborausrüstung nicht verfügbar ist: Vereinfachte MessmethodenNicht an jedem Prüfstandort sind ausreichend genormte Kunststoffkugeln und kalibrierte Messbehälter vorhanden. Bei der Probenahme kann ein vereinfachtes Verfahren angewendet werden; im Datenblatt muss jedoch vermerkt sein, dass es von ASTM F2153 abweicht.SzenarioVereinfachtes VerfahrenAnmerkungenFächer mit einem Volumen von 4 Litern oder mehrFüllen Sie die Kugeln mit 20 mm großen Kunststoffkugeln oder gleichmäßig getrockneten Bohnen, messen Sie dann mit einem 1-Liter-Messbecher ab und addieren Sie die Messwerte.Bohnen dienen nur als interne Referenz; für die offizielle Volumenkennzeichnung werden starre Kunststoffkugeln bevorzugt.Fächer unter 4 LiternDa kleine Kugeln beim Stapeln größere Ungenauigkeiten aufweisen, sollte das Füllmaterial zunächst abgewogen und gegebenenfalls mithilfe eines definierten Verhältnisses in Volumen umgerechnet werden.Vermerken Sie in der Dokumentation: „Nicht das ASTM F2153-Standardverfahren.“Gebogene oder sich verjüngende TaschenFüllen Sie die vertikalen Abschnitte aus und addieren Sie die Messwerte aus jedem Abschnitt.Eine einfache Berechnung anhand eines rechteckigen Prismas führt zu einer Überschätzung des Fassungsvermögens von konischen Säcken.Rucksäcke mit mehreren FächernJedes geschlossene Fach wird einzeln befüllt und abgemessen, anschließend werden die Ergebnisse addiert; offene Fächer werden separat als nicht berücksichtigt aufgeführt.Führen Sie separate Aufzeichnungen, um Verwirrung darüber zu vermeiden, was enthalten ist.Wichtig: Kapazitätswerte, die mit unterschiedlichen Messmethoden ermittelt wurden, dürfen nicht direkt miteinander verglichen werden. IV. Praktische Empfehlungen für OEM-Projekte im Rucksackbereich 1. Empfohlene Kapazitätsfelder für DatenblätterUm das Risiko zu verringern, dass die Kapazität des Endprodukts von den Erwartungen abweicht, sollten die folgenden sechs Punkte im Kapazitätsabschnitt des Datenblatts aufgeführt werden:FeldEmpfohlene FormulierungZweckMessmethode„Füllungsprüfung nach ASTM F2153 mit 20 mm PP-Kugeln“ / „Berechnet aus den Außenabmessungen; dient nur als Konstruktionsreferenz.“Gibt die Methode an, die zur Bestimmung der Kapazität verwendet wird.Nicht erweiterte KapazitätVolumen in Litern im normalerweise geschlossenen Zustand.Entspricht der üblichen Verwendung und Produktkennzeichnung.Erweiterte KapazitätFassungsvermögen in Litern bei vollständig geöffnetem Erweiterungsreißverschluss bzw. vollständig ausgerolltem Rollverschluss.Unterscheidet das maximale Expansionsvolumen.Fächer inklusive„Beinhaltet das Hauptfach und alle Reißverschlusstaschen; ausgenommen sind die Netztaschen für Wasserflaschen und die offenen Fronttaschen.“Beseitigt Unklarheiten darüber, welche Taschen zählen.EinheitenListen Sie L und cu zusammen auf und geben Sie die Umrechnung an.Unterstützt die Lesepräferenzen verschiedener westlicher Märkte.ToleranzVereinbaren Sie eine Toleranz innerhalb eines Kapazitätsbereichs; verwenden Sie bei der Beurteilung der Konformität die gleiche Testmethode.Legt einen angemessenen Akzeptanzbereich für die Inspektion fest. 2. Beispielformulierung für ein DatenblattFassungsvermögen: 28 l ungedehnt (ca. 1.709 cu in) / 34 l ausgedehnt (ca. 2.075 cu in), gemessen nach ASTM F2153 mit 20-mm-PP-Kunststoffkugeln. Beinhaltet das Hauptfach und alle Reißverschlusstaschen; ausgenommen sind Netztaschen für Wasserflaschen und offene Fronttaschen. Toleranz: ±1,5 l. Das Prüfprotokoll ist den Unterlagen zur Erstmusterfreigabe beizufügen. 3. Empfohlene Toleranzen und VertragstexteKapazitätsbereichEmpfohlene ToleranzAnwendungshinweiseUnter 20 L±1 LKleine Beutel reagieren empfindlich auf die Gestaltung der Fächer und der Öffnungen; die Testbedingungen müssen kontrolliert werden.20–40 l±1,5–2 LÜbliche Größenangaben für Tagesrucksäcke und Laptop-Rucksäcke für Pendler.Über 40 Liter / große Reisetaschen±2–3 LBei großen Beuteln kann die Abweichung beim Fülltest größer sein; zusätzliche Wiederholungen werden empfohlen.Einzelhandelsprodukte mit strengen Kontrollen±3% oder stimmen zu, dass „die angegebene Kapazität die gemessene nicht expandierte Kapazität nicht überschreiten darf“.Geeignet für streng kontrollierte grenzüberschreitende Handelsprogramme.Hinweis: Die Toleranzkriterien müssen dem Kapazitätsprüfverfahren entsprechen. Eine anhand von Außenmaßen ermittelte Toleranz kann nicht zur Beurteilung der Ergebnisse eines Füllversuchs herangezogen werden. 4. Häufige kapazitätsbezogene Diskrepanzen bei der Entwicklung von maßgefertigten RucksäckenArt der AbweichungErläuterungKontrollmaßnahmeEinschließlich offener Taschen im angegebenen FassungsvermögenDie Zählmethode weicht von ASTM ab und kann zu inkonsistenten Ergebnissen führen.Die enthaltenen und ausgeschlossenen Taschen sollten im Datenblatt klar aufgelistet werden.Werbung nur erweiterte KapazitätDas Volumen im normalerweise geschlossenen Zustand des Produkts wird nicht berücksichtigt.Bieten Sie sowohl nicht erweiterte als auch erweiterte Kapazitäten an.Direkte Verwendung von Außenmaßen für genähte RucksäckeSchaumstoff, Rückwände und Futter nehmen Platz ein, daher ist der berechnete Wert hoch.Die Füllstandsprüfung dient als Grundlage für die Angabe des Nennvolumens; die Außenmaße dienen lediglich als ergänzende Referenz.Verwendung eines einheitlichen Kapazitätswerts für alle Größen eines StilsMuster und Aufhängungsstrukturen verändern sich mit der Größe, was das Volumen beeinflusst.Testen Sie jede Größe einzeln.Es wird nur die erste Probe geprüft, ohne erneute Produktionsprüfung.Anpassungen am Schnittmuster, Änderungen am Futter und Überarbeitungen der Taschen können die Kapazität verändern.Prüfen Sie die zugelassene Referenzprobe und die Produktionsversuchseinheiten.Vermischung metrischer und imperialer Einheiten ohne KennzeichnungKann zu Fehlinterpretationen der Messwerte führen.Geben Sie in den technischen Dokumenten sowohl L als auch cu in an, wobei die primäre Einheit dem Zielmarkt angepasst sein sollte. 5. Wichtige Punkte beim Vergleich mehrerer StichprobenZwei Produkte mit gleicher Kapazitätsangabe können sich beim Beladen unterschiedlich verhalten. Vergleichen Sie die Außenmaße, die nutzbaren Innenmaße des Hauptfachs, die Öffnungsform und Fotos des Rucksacks im beladenen Zustand. Selbst wenn beide mit 30 Litern angegeben sind, können ein kastenförmiger und ein konischer Rucksack unterschiedlich geformte Gegenstände aufnehmen.Bei Reise- und Schulrucksäcken ist das Fassungsvermögen nur ein Kriterium. Rucksäcke mit Überschlag eignen sich besser für flache Gegenstände, während Rolltop-Rucksäcke mit Toploader-Verschluss zwar eine gute Komprimierung ermöglichen, aber den Zugriff auf Gegenstände im Inneren erschweren können. Für eine umfassendere Bewertung sollten Sie im Datenblatt neben dem Fassungsvermögen auch die Innenmaße des Hauptfachs, die Öffnungsart und die Außenmaße im voll beladenen Zustand angeben. 6. Wann Kapazitätstests durchzuführen sindLegen Sie die Kapazitätsbasis bei der ersten Musterfreigabe fest. Sobald das erste Muster fertiggestellt ist, testen Sie die Kapazität mit der vereinbarten Methode. Nachdem die Parameter freigegeben wurden, dokumentieren Sie diese im technischen Datenblatt und in den Einkaufsunterlagen, bevor die Serienproduktion beginnt.Bei der Prüfung sind die gleichen Kugelspezifikationen, Messgeräte und das gleiche Absetzverfahren wie für die freigegebene Probe zu verwenden. Die Ergebnisse sind mit der vereinbarten Toleranz zu vergleichen. 7. Kapazitätsaufzeichnungen und KonformitätsdokumentationKapazitätsprüfungen sind eine technische Spezifikationsaktivität und von chemischen Materialprüfungen getrennt. Dennoch sollten zugehörige Aufzeichnungen zur leichteren Referenz zusammen archiviert werden.Wenn ein Produkt als aus recyceltem Material hergestellt gekennzeichnet ist, müssen die Materialangaben den entsprechenden GRS-, GOTS- oder OEKO-TEX-Zertifizierungen entsprechen. Kinderrucksäcke, die in den USA verkauft werden, müssen außerdem die geltenden Richtlinien erfüllen. CPSIA Anforderungen. Eine erhebliche Abweichung zwischen angegebener und gemessener Kapazität kann in den USA und Europa zu irreführender Werbung führen. Kapazitätsprüfprotokolle und Konformitätsbescheinigungen sollten in der technischen Dokumentation aufbewahrt werden, um sie für Werksaudits und Marktanalysen abrufen zu können. V. Häufig gestellte Fragen (FAQ) Frage 1: Lässt sich das Fassungsvermögen eines Rucksacks genau berechnen, indem man Länge × Breite × Höhe multipliziert und durch 1000 teilt?Diese Formel schätzt lediglich die theoretische Obergrenze. Sie berücksichtigt Stoff, Schaumstoff und Rückenplatten als Volumen und überschätzt daher in der Regel den nutzbaren Platz in genähten Rucksäcken. Bei rechteckigen Tragetaschen und einfachen Reisetaschen ist die Abweichung geringer. Bei Rucksäcken, Outdoor-Rucksäcken und Modellen mit mehreren Fächern sollte die Kapazitätsprüfung auf dem Fülltest nach ASTM F2153 basieren. Ein Korrekturfaktor für das Schnittmuster kann erste Schätzungen anhand von Stichproben unterstützen, das Ergebnis dient jedoch nur internen Referenzzwecken und darf nicht als offiziell angegebene Kapazität verwendet werden. Frage 2: Was ist ASTM F2153? Sind Fabriken verpflichtet, es zu verwenden?ASTM F2153 ist ein freiwilliges Prüfverfahren zur Messung des Rucksackvolumens; es ist nicht gesetzlich vorgeschrieben. Das Kernverfahren besteht darin, alle geschlossenen Fächer mit 20 mm großen, starren Kunststoffkugeln zu füllen, die Kugeln in einen kalibrierten Messbehälter zu überführen und das Volumen sowohl im nicht expandierten als auch im expandierten Zustand zu erfassen. Offene Wasserflaschentaschen und offene Staufächer werden nicht berücksichtigt. Käufer und Lieferant sollten sich in der technischen Dokumentation auf die Anwendung des Verfahrens einigen; nach der Einigung bildet es die Grundlage für die Abnahme. Frage 3: Warum kennzeichnet ein Hersteller einen Rucksack mit 30 Litern Volumen, wenn der Fülltest nur 25 Liter ergibt?Dies liegt üblicherweise an unterschiedlichen Messmethoden – beispielsweise an der Verwendung von Außenmaßen oder der Einbeziehung offener Taschen in die Berechnung. Eine Abweichung von etwa 20 % zwischen dem angegebenen Fassungsvermögen eines Tagesrucksacks und dem Ergebnis des ASTM-Fülltests ist in der Branche nicht ungewöhnlich. Käufer und Lieferanten können eine einheitliche Akzeptanzgrundlage schaffen, indem sie sich im Vorfeld im Datenblatt auf die Testmethode, die Regeln für die Einbeziehung offener Taschen und den Toleranzbereich einigen. Frage 4: Wie sollten Toleranzen in einem Datenblatt festgelegt werden und welche Einheiten sollten verwendet werden?Für Säcke unter 20 Litern wird eine Toleranz von ±1 Liter empfohlen; für 20–40 Liter ±1,5–2 Liter; und für große Säcke über 40 Liter ±2–3 Liter. Bei streng kontrollierten Einzelhandelsprogrammen kann die Toleranz auf ±3 % verringert werden, oder die Parteien können vereinbaren, dass „das angegebene Fassungsvermögen das gemessene, nicht expandierte Fassungsvermögen nicht überschreiten darf“. In Nordamerika werden neben Litern auch Kubikzoll (cu in) verwendet, während in Europa im Allgemeinen Liter bevorzugt werden. Umrechnung: 1 l ≈ 61,024 cu in. Frage 5: Wie sollte das Fassungsvermögen von kleinen Taschen unter 4 Litern, Gürteltaschen und Organizer-Taschen geprüft werden?Die Norm ASTM F2153 gilt im Allgemeinen nicht für Beutel unter 4 Litern. Eine vereinfachte Methode kann einen kalibrierten Messbecher, gleichmäßig getrocknete Bohnen oder eine Umrechnung von Gewicht in Volumen verwenden. Im Datenblatt muss vermerkt sein, dass es sich bei der Methode „nicht um das Standardverfahren nach ASTM F2153“ handelt. Kleine Kugeln können sich in kleinen Fächern ungleichmäßig stapeln, daher sollten Angaben zum externen Fassungsvermögen kleiner Beutel mit Vorsicht gemacht werden. Frage 6: Können Reis oder Bohnen herkömmliche Plastikkugeln ersetzen?Sie eignen sich zwar für grobe interne Kontrollen, doch sollten Kapazitätsangaben in Verträgen, Datenblättern oder auf Produktetiketten nicht auf Reis oder Bohnen basieren. Getreide setzt sich unter Druck ab, und die Ergebnisse variieren je nach Anwender und Charge, was die Reproduzierbarkeit beeinträchtigt. Für formale Prüfungen verwenden Sie starre PP/PS-Kugeln mit 20 mm Durchmesser und kalibrierte Messgeräte. Frage 7: Wie viele Rollen gelten bei einem Rollverschluss-Rucksack gemäß ASTM F2153 als nicht ausgedehnter Zustand?ASTM F2153 schreibt keine bestimmte Anzahl an Rollverschlussfalten vor, was bei diesem Ausführungstyp zu Unstimmigkeiten führen kann. Käufer und Lieferant sollten die Anzahl der Faltungen für den normalen Verschluss (üblicherweise 2–3) schriftlich in den technischen Unterlagen vereinbaren. Befüllen Sie den Beutel bis zur vereinbarten Anzahl an Faltungen und prüfen Sie, ob er sich ohne Spannung des Materials normal verschließen lässt. Notieren Sie dies als das Volumen im nicht gedehnten Zustand. Der Messwert bei vollständig abgerolltem Rollverschluss entspricht dem Volumen im gedehnten Zustand. VI. SchlussfolgerungVon geometrischen Abschätzungen zur Unterstützung der frühen Schnittplanung über die Bestimmung des Nennvolumens mittels Füllstandsprüfung nach ASTM F2153 bis hin zur klaren technischen Spezifizierung von Prüfverfahren, Fächern und Toleranzen – ein verifizierbares System zur Volumenbewertung ist zentral für das Volumenmanagement von Säcken. Einheitliche Kriterien helfen den Projektbeteiligten, Missverständnisse bezüglich der Spezifikationen zu vermeiden. Als professioneller Sackhersteller unterstützen wir Sie bei allen technischen Anforderungen rund um das Volumen und helfen Ihnen, die Projektspezifikationen an die vereinbarten Normen anzupassen. Kontaktieren Sie uns gerne, wenn Sie Unterstützung benötigen.   Autor       
  • Welche Eigenschaften sollte eine gute Pickleball-Tasche haben?
    Welche Eigenschaften sollte eine gute Pickleball-Tasche haben? Oct 20, 2026
    Eine hochwertige Pickleball-Tasche sollte vier Kernkriterien erfüllen: eine durchdachte Fächeraufteilung, ein komfortables Tragesystem, erstklassige Verarbeitung und strapazierfähige, wasserabweisende Materialien. Nur wenn alle vier Elemente vereint sind, kann eine Pickleball-Tasche wirklich als gut gelten.Inhaltsverzeichnis:Wissenschaftliche KammerkonstruktionKomfortables TragesystemHochwertige HandwerkskunstStrapazierfähige, wasserabweisende MaterialienAnpassungsempfehlungen für MarkenHäufig gestellte Fragen zur individuellen Gestaltung von Pickleball-TaschenAbschluss 1. Wissenschaftliche KammergestaltungDie Schlagflächen von Pickleball-Schlägern bestehen hauptsächlich aus Kohlefaser- oder Glasfaserverbundwerkstoffen, die empfindlich auf Druck, Kratzer und längere Einwirkung hoher Temperaturen und direkter Sonneneinstrahlung reagieren. Daher ist ein separates Schlägerfach ein unverzichtbares Merkmal einer guten Pickleball-Tasche.Ein hervorragendes Paddelfach sollte insbesondere folgende Merkmale aufweisen:Verdicktes, isoliertes Paddelfach: Das separate Paddelfach sollte über eine verdickte EVA- oder Perlwatte-Polsterschicht verfügen, um Stöße beim Fallenlassen oder Zusammendrücken der Tasche abzufedern. Darüber hinaus eine wärmeisolierende Auskleidung aus Aluminiumfolie kann hohen Außentemperaturen wirksam widerstehen und dazu beitragen, Verformungen der Paddeloberfläche durch längere Einwirkung direkter Sonneneinstrahlung zu verhindern.Großes Hauptfach: Das Hauptfach sollte ausreichend Platz bieten, um die gesamte Ausrüstung aufzunehmen, die für das tägliche Training oder Wettkämpfe benötigt wird, wie z. B. Kleidung, Handtücher, Wasserflaschen und andere Gegenstände.Schnellzugriff-Balltasche: Ein separates Netz- oder Gummifach im Hauptfach bietet Platz für Pickleballs. Diese separate Tasche hält die Bälle von der Kleidung getrennt und sorgt so für Ordnung und Sauberkeit der Ausrüstung. Spieler haben außerdem während des Aufwärmens oder zwischen den Spielen schnell Zugriff auf Ersatzbälle, ohne das gesamte Hauptfach durchsuchen zu müssen. Das verbessert die Effizienz und das Spielerlebnis.Separates, belüftetes Schuhfach: Durch die Trennung vom Hauptfach verhindert es, dass nasse oder schmutzige Schuhe Schläger und Kleidung verunreinigen und trägt gleichzeitig zur Reduzierung unangenehmer Gerüche bei. Dies ist ein entscheidendes Merkmal, das eine professionelle Pickleball-Tasche von einer gewöhnlichen Sporttasche unterscheidet.Mehrere kleine Taschen: Zur Aufbewahrung von persönlichen Gegenständen und Zubehör wie Mobiltelefonen, Schlüsseln, Griffen, Schutzausrüstung und Handtüchern.Verstecktes Wertsachenfach: Verfügt über ein weiches, mit Wildleder gefüttertes Innenfach zur sicheren Aufbewahrung von Wertsachen, die kratzempfindlich sind. 2. Komfortables TragesystemPickleball-Taschen gibt es üblicherweise in drei Tragevarianten: Rucksäcke, Schulter-/Umhängetaschen und wandelbare Taschen, die entweder in der Hand oder als Rucksack getragen werden können. Rucksack: Ideal für den Transport mehrerer Paddel und einer kompletten Ausrüstung. Seine wichtigsten Merkmale liegen im Design der Schultergurte und des Rückenteils. Die Schultergurte eines hochwertigen Rucksacks sollten breit und dick sein, mit hochdichtem Schaumstoff gepolstert und mit atmungsaktivem Netzgewebe überzogen sein. Dies verteilt den Druck gleichmäßig auf die Schultern, fördert die Luftzirkulation und verhindert so übermäßige Wärmeentwicklung und Druckstellen bei längerem Tragen. Das Rückenteil sollte über eine Stützschicht aus EVA oder PE-Perlbaumwolle verfügen, um Verformungen oder ein Zusammenfallen unter schwerer Last zu verhindern. Es sollte sich zudem der natürlichen Krümmung der Wirbelsäule anpassen und so stabilen und zuverlässigen Halt bieten.Schultertaschen oder Umhängetaschen: Diese Taschen zeichnen sich durch geringes Gewicht, hohen Tragekomfort und Flexibilität aus und eignen sich daher ideal für kurze Trainingseinheiten oder Situationen, in denen nur wenig Ausrüstung benötigt wird. Der Schultergurt sollte breit genug sein, um ein Verrutschen zu verhindern, und das Schulterpolster sollte über eine Polsterung verfügen, um die Belastung beim Tragen von Gewicht auf einer Schulter zu reduzieren. Dank des verstellbaren Schultergurts findet jeder Träger, unabhängig von seiner Körpergröße, die optimale Passform.Wandelbare Tragetasche und Rucksack: Für alle, die Wert auf Vielseitigkeit legen, bietet eine wandelbare Tragetasche und ein Rucksack maximale Flexibilität. Diese Taschenart verfügt typischerweise über einen verstärkten Tragegriff für bequemes Tragen über kurze Strecken oder zum Verstauen im Auto sowie einen gepolsterten Seitengriff, der den Druck auf die Hand reduziert und Beschwerden beim Tragen vorbeugt.Im Rucksackmodus lassen sich die verdeckten Schultergurte leicht herausziehen und sicher befestigen, um in beiden Konfigurationen ein komfortables Tragegefühl zu gewährleisten. Unabhängig vom gewählten Tragestil ist das oberste Ziel des Tragesystems, dass sich die Spieler auf dem Weg zum und vom Platz wohlfühlen. 3. Hochwertige VerarbeitungDie Details der Verarbeitung bestimmen direkt die Lebensdauer sowie das Aussehen und die Haptik einer Pickleball-Tasche.Nähte: Die Nähte müssen robust und haltbar sein, mit gleichmäßigem Stichabstand und sauberen, gleichmäßigen Nähten. Besonders beanspruchte Stellen, wie z. B. die Befestigungspunkte der Schultergurte, die Griffansätze und die Enden des Reißverschlusses, sollten durch Doppel- oder sogar Dreifachnähte verstärkt werden. Riegel Verstärkungen zur Verbesserung der Reißfestigkeit und zur Verhinderung des Aufreißens oder Brechens der Nähte unter anhaltender schwerer Belastung.Die Wahl der Beschläge ist entscheidend. Reißverschlüsse sollten leichtgängig, robust und wasserabweisend sein, idealerweise von renommierten Marken wie YKK oder SBS. Die Zipper sollten so gestaltet sein, dass sie sich auch mit Sporthandschuhen gut greifen und bedienen lassen.Schnallen: Die Schnallen sollten einem Dauerfestigkeitstest unterzogen werden, um sicherzustellen, dass sie auch nach wiederholtem Öffnen und Schließen nicht reißen oder sich verformen. Darüber hinaus sollten die Stoffkanten sauber verarbeitet sein, ohne lose Fäden, und die Tasche sollte auch im leeren Zustand formstabil und formstabil bleiben und nicht leicht zusammenfallen. Diese Details zeugen von professioneller Qualität und Liebe zum Detail. 4. Strapazierfähige, wasserabweisende MaterialienPickleball wird oft im Freien gespielt, wo die Taschen plötzlichen Regenschauern oder Morgentau auf dem Platz ausgesetzt sein können. Daher dient die Wasserbeständigkeit des Materials als erste Schutzbarriere für die Ausrüstung im Inneren. 4.1 Hauptmaterial: Nylon vs. PolyesterEine hochwertige Pickleball-Tasche sollte aus hochdichtem Nylon (z. B. 600D oder höher) oder Polyestergewebe gefertigt sein. Diese Materialien bieten hervorragende Abrieb- und Reißfestigkeit sowie gute wasserabweisende Eigenschaften.Nylon: Im Vergleich dieser beiden gängigen Materialien zeichnet sich Nylon durch sein besseres Verhältnis von Festigkeit zu Gewicht und seine hervorragende Abriebfestigkeit aus und ist daher die bevorzugte Wahl für hochwertige Pickleball-Taschen. Es hat eine glatte Oberfläche und fühlt sich weich an, ist aber vergleichsweise teurer.Polyester: Polyester bietet eine bessere UV-Beständigkeit und Farbbeständigkeit und ist daher weniger anfällig für Ausbleichen oder Materialermüdung nach längerer direkter Sonneneinstrahlung. Es ist zudem preisgünstiger und somit eine kostengünstige Wahl. 4.2 Wasserdichte BeschichtungenEin hochwertiges Basismaterial allein reicht nicht aus, um extremen Wetterbedingungen standzuhalten. Die Oberflächenimprägnierung ist der entscheidende Faktor für die wasserabweisenden Eigenschaften einer Tasche. Die meisten professionellen Pickleball-Taschen auf dem heutigen Markt verwenden eine der drei Hauptbehandlungen: DWR-Beschichtung (Durable Water Repellent), PU-Beschichtung oder TPU-Beschichtung.DWR-Wasserabweisende Beschichtung: Die DWR-Beschichtung erzeugt einen Lotusblatt-Effekt auf der Oberfläche der Tasche. Dadurch perlen Wassertropfen ab und rollen schnell ab, anstatt in das Gewebe einzudringen. Dies verhindert effektiv, dass Regenwasser die Ausrüstung im Inneren durchnässt.PU-Wasserabweisende Beschichtung: Die PU-Beschichtung wird üblicherweise auf die Innenseite des Gewebes aufgetragen und bildet eine dichte, wasserdichte Membran. Sie verhindert nicht nur das Eindringen von Feuchtigkeit von außen, sondern verbessert auch die Gesamtstruktur des Gewebes und seine Reißfestigkeit.TPU-Wasserdichte Beschichtung: Als thermoplastisches Polyurethan-Elastomer wird die TPU-Beschichtung üblicherweise als dünne Schicht auf die Innenseite des Gewebes laminiert oder als separate Schicht eingearbeitet. Im Vergleich zu PU-Beschichtungen bietet TPU eine überlegene Hydrolysebeständigkeit und Flexibilität bei niedrigen Temperaturen. Selbst in kalter und feuchter Umgebung ist sie weniger anfällig für Zersetzung, Aushärtung oder Rissbildung und trägt so dazu bei, die Wasserdichtigkeit der Tasche langfristig zu erhalten. 5. Empfehlungen zur Personalisierung für MarkenWenn Sie planen, eine Pickleball-Tasche unter Ihrer eigenen Marke zu entwickeln, können Ihnen die folgenden Empfehlungen in drei Schlüsselbereichen dabei helfen, das richtige Gleichgewicht zwischen Produktleistung, Kosten und Zielgruppe zu finden. 5.1 Empfehlungen zur Auswahl des HauptstoffsDas Material bestimmt Aussehen, Haptik, Haltbarkeit und Preispotenzial einer Pickleball-Tasche. Die folgende Tabelle enthält Empfehlungen zur Materialauswahl basierend auf der Produktpositionierung.StoffoptionAllgemeine SpezifikationenFestigkeit / AbriebfestigkeitUV-BeständigkeitKostenEmpfohlene PositionierungPolyester600D / 900D★★★☆★★★★☆ (lichtecht)MäßigPreisgünstige Modelle, Einsteigermodelle und Produkte für längere Sonneneinstrahlung im FreienNylon600D / 1680D ballistisches Nylon★★★★★ (robust und leicht)★★★ (UV-Behandlung empfohlen)Mittel bis hochMittel- bis hochpreisige Modelle und Taschen für professionelle SpielerNylon + Ripstop / JacquardKariertes Nylon, Wabenstruktur★★★★★★★★HochPremiummodelle und DesignermarkenVerbundgewebe (PVC/EVA)500D–1000D★★★★☆★★★☆MäßigVerbesserte wasserdichte Modelle und Taschen für den Strand oder den MehrzweckeinsatzWichtige Auswahlkriterien:Bei Modellen mit hohem Absatzvolumen sollte 600D-Polyester bevorzugt werden. Es bietet überschaubare Kosten und eine gute Farbechtheit und ist daher eine beliebte Wahl für gängige Einsteigerprodukte.Für Modelle im mittleren bis gehobenen Preissegment empfiehlt sich ballistisches Nylon aus 1000D oder 1680D. Dank seiner hohen Festigkeit und guten Wasserbeständigkeit eignet es sich für diesen Markt.Umweltfreundliche Alternativen: Ziehen Sie recyceltes Nylon, wie z. B. ECONYL®, oder recyceltes Polyester (RPET) in Betracht und unterstützen Sie international anerkannte Zertifizierungen wie GRS, um der wachsenden Nachfrage nach nachhaltigen Produkten auf den europäischen und nordamerikanischen Märkten gerecht zu werden. 5.2 Empfehlungen zur KapazitätsauswahlGrößer ist nicht immer besser, wenn es um die Kapazität geht. Die ideale Größe sollte den Spielsituationen und Tragegewohnheiten der Zielgruppe entsprechen. Die folgende Tabelle enthält Empfehlungen zur Kapazitätsgestaltung für die Entwicklung von Pickleball-Taschen für OEMs.KapazitätskategoriePaddelkapazitätTypische KonfigurationZielgruppeReferenzabmessungen (L × B × H)Leichtes Modell1–2 PaddelHauptfach + Balltasche + Flaschenhalter; normalerweise kein SchuhfachGelegenheitsspieler und Leute, die Spazierengehen mit Pickleball verbindenCa. 45 × 20 × 25 cmStandardmodell (empfohlen)2–4 PaddelGepolstertes Schlägerfach + Hauptfach + separates Schuhfach + Balltasche + Fächer für KleinteileKernmitglieder des Vereins und regelmäßige DoppelspielerCa. 50 × 25 × 32 cmProfessionelles Modell mit großer Kapazität4–6 PaddelGepolstertes Paddelfach + großes Hauptfach + separates Schuhfach + Balltasche + wasserdichte TascheProfispieler und TrainerCa. 55 × 30 × 38 cmReise-/Teammodell6 oder mehr PaddelRollkofferartige Tasche oder extra großer Rucksack mit externen BefestigungssystemenTeam-Großeinkäufe und Spieler, die häufig reisenCa. 60 × 35 × 45 cmWichtige Auswahlkriterien:Das Standardmodell ist optimal. Eine Tasche für 2–4 Schläger eignet sich für eine breite Spielergruppe. Marken, die eine neue Pickleball-Taschenlinie entwickeln, sollten diese Kapazität als Hauptprodukt in Betracht ziehen.Leichte Modelle eignen sich ideal zur Kundengewinnung oder als Werbegeschenke. Dank ihrer einfachen Konstruktion und des geringeren Preises sind sie perfekt als Ergänzungstaschen für Einsteigersets oder als Erinnerungsgeschenke für Vereinsveranstaltungen geeignet und senken so die Einstiegshürde für neue Spieler.Professionelle Modelle mit großem Fassungsvermögen sollten den Fokus auf effiziente Aufbewahrung legen, anstatt einfach nur mehr Platz zu bieten. Um die Herausforderung der Organisation der umfangreichen Ausrüstung von Trainern und Profispielern zu meistern, bieten sich herausnehmbare Trennwände oder modulare Innenfächer an. Diese ermöglichen es den Nutzern, verschiedene Kombinationen von Schlägern und Kleidung unterzubringen und gleichzeitig für Ordnung im Inneren zu sorgen.Reise- und Teammodelle sollten reisefreundliche Eigenschaften in den Vordergrund stellen. Neben einem besonders großen Fassungsvermögen sollten sie über einen Standard-Gepäckgurt und abriebfeste Schutzfüße verfügen. Diese Merkmale helfen, die Pickleball-Tasche bei Flughafentransfers und längeren Reisen sicher am Koffer zu befestigen und gleichzeitig den Verschleiß am Taschenboden zu reduzieren. 6. FAQ: Häufig gestellte Fragen zur individuellen Gestaltung von Pickleball-Taschen Frage 1: Worin besteht der Unterschied zwischen einer Pickleball-Tasche und einer Tennistasche? Können sie gegeneinander ausgetauscht werden?Sie können zwar vorübergehend austauschbar verwendet werden, dies ist jedoch nicht empfehlenswert. Pickleball-Schläger (ca. 40 cm lang) sind kürzer als Tennisschläger, daher kann in Tennisschlägerfächern zu viel Leerraum entstehen, wodurch die Schläger verrutschen und mit anderen Gegenständen zusammenstoßen können. Pickleball-Taschen verfügen in der Regel über separate Ballfächer, da die harten Kunststoff-Picklebälle durch zu starken Druck beschädigt werden können, sowie über Schuhfächer und weitere Fächer für Kleinigkeiten. Wenn Sie ausschließlich Pickleball spielen, bietet eine spezielle Pickleball-Tasche einen deutlich höheren Komfort. Frage 2: Woran erkenne ich die Wasserdichtigkeit einer Tasche? Bedeutet wasserabweisend, dass sie wasserdicht ist?Nein. Eine DWR-Beschichtung bietet zwar in der Regel ausreichenden Schutz vor leichtem Regen und Spritzwasser, doch durch Reißverschlüsse kann weiterhin Wasser eindringen. Für einen umfassenderen Wasserdichtigkeitsschutz benötigt die Tasche eine Kombination aus PU/TPU-beschichtetem oder laminiertem wasserdichtem Gewebe und wasserdichten Reißverschlüssen, wie beispielsweise denen der wasserdichten Reißverschlussserie von YKK. Achten Sie beim Kauf darauf, ob in den Produktspezifikationen sowohl die Gewebebeschichtung als auch die wasserdichten Reißverschlüsse erwähnt werden. Frage 3: Warum benötigt das Fach eines Pickleball-Schlägers eine Wärmedämmung? Kann Sommerhitze einen Schläger tatsächlich beschädigen?Ja. Pickleball-Schläger mit Schlagflächen aus Kohlefaser oder Fiberglas und Polypropylen-Wabenkern können nach längerer Einwirkung hoher Temperaturen und direkter Sonneneinstrahlung eine Erweichung der Schlagfläche, Delamination oder Veränderungen des Spielgefühls aufweisen. Eine wärmeisolierende Aluminiumfolienauskleidung kann die Temperatur im Inneren der Tasche deutlich senken und ist daher eines der Hauptmerkmale, die eine professionelle Pickleball-Tasche von einem Budgetmodell unterscheiden. Frage 4: Wie hoch ist die übliche Mindestbestellmenge (MOQ) und Lieferzeit für individuell gestaltete Pickleball-Taschen?Die Standard-Mindestbestellmenge von SYNBERRY beträgt ca. 500 Stück. Die Lieferzeit für Muster hängt von der Komplexität des Designs ab und beträgt in der Regel 2–3 Wochen. Die Lieferzeit für die Serienproduktion variiert je nach Bestellmenge und Fertigungskomplexität. Für Sonderprozesse wie vollflächigen Druck, reflektierende Streifen und individuell geformte Schnallen sollte zusätzliche Zeit eingeplant werden. Frage 5: Sollte ich für eine Pickleball-Tasche Nylon oder Polyester wählen? Welches Material ist haltbarer?Beide Materialien sind strapazierfähig, bieten aber jeweils unterschiedliche Vorteile. Nylon ist robuster und fühlt sich angenehmer an, wodurch es sich für Produkte im mittleren bis gehobenen Preissegment eignet. Polyester bietet eine bessere UV-Beständigkeit, eine höhere Farbbeständigkeit und ist günstiger, was es ideal für kostengünstige Modelle macht, die für den längeren Einsatz im Freien in der Sonne vorgesehen sind. Wählen Sie Nylon, wenn Ihr Budget es zulässt; wählen Sie Polyester, wenn ein gutes Preis-Leistungs-Verhältnis Priorität hat. 7. SchlussfolgerungPickleball erfreut sich weltweit rasant wachsender Beliebtheit, und Pickleball-Taschen entwickeln sich von bloßem Zubehör zu einer spezialisierten Produktkategorie. Für Sporttaschenhersteller bietet dies nicht nur die Chance, in einen aufstrebenden Markt einzusteigen, sondern auch ein entscheidendes Zeitfenster, um durch verfeinerte Produktentwicklung eine professionelle Markenbekanntheit zu erlangen.Eine exzellente Pickleball-Tasche sollte mehr sein als nur eine Ansammlung von Fächern. Sie sollte ein tiefes Verständnis für die Bedürfnisse des Spielers widerspiegeln und dessen Erwartungen durchdacht erfüllen. Von der Wärmeisolierung zum Schutz teurer Schläger über eine optimierte Fächeraufteilung bis hin zu wetterfesten Materialien für den Einsatz im Freien – jedes Detail zeugt von Respekt vor dem sportlichen Erlebnis des Spielers.Dieser Artikel wurde aus der Perspektive eines Herstellers von Pickleball-Taschen verfasst und soll Marken, die Produktlinien für Pickleball-Taschen entwickeln, einen umfassenden Leitfaden bieten – von der Ermittlung der Kundenbedürfnisse bis hin zur Markteinführung der Produkte.   Autor       
  • Welcher Stoff wird üblicherweise für das Futter von Kosmetiktaschen verwendet?
    Welcher Stoff wird üblicherweise für das Futter von Kosmetiktaschen verwendet? Oct 15, 2026
    Die gängigsten Futterstoffe für Kosmetiktaschen sind Polyestergewebe, insbesondere Polyester-Leinwandbindung, Polyestertaft, Pongee und beschichtetes Polyester. Darüber hinaus werden Nylon, TPU, PEVA, PVC und EVA häufig für Produkte mit hohen Anforderungen an Wasserdichtigkeit und Auslaufsicherheit eingesetzt. Recyceltes Polyester (RPET) und recyceltes Nylon eignen sich für nachhaltige Markenlinien. Mikrofaser, Velourslederimitat, Samt und Satin zeichnen sich durch eine hochwertige Haptik und die Positionierung als Geschenk aus. Baumwolle, Canvas, Baumwoll-Polyester-Mischgewebe und Baumwoll-Leinen-Mischgewebe eignen sich ebenfalls als Futter für Kosmetiktaschen, insbesondere für Canvas-Kosmetiktaschen, Modelle im natürlichen Stil, umweltfreundliche Produkte oder solche, die eine Stickereistruktur erfordern. Ihre Eigenschaften hinsichtlich Wasserfestigkeit, Fleckenbeständigkeit und Pflegeleichtigkeit unterscheiden sich jedoch in der Regel von beschichteten Synthetikfasern und müssen je nach Anwendungsfall bewertet werden. Inhaltsverzeichnis:• Auswahl nach funktionalen Anforderungen• Wichtige technische Parameter für die Auswahl der Auskleidung• Prozesse zur Anpassung der Futterstoffe und Methoden zur Logopräsentation• Wie gewährleisten wir eine lückenlose Materialqualitätskontrolle für Marken?• Häufig gestellte Fragen• Abschluss I. Auswahl nach funktionalen Anforderungen und Analyse gängiger StoffeBei der Auswahl des Futters für Kosmetiktaschen spielen Fleckenbeständigkeit und Wasserdichtigkeit, Schutz der Kosmetika, einfache Reinigung sowie Formbeständigkeit und Stabilität eine zentrale Rolle. Im Folgenden werden die Materialien nach funktionalen Anforderungen kategorisiert und ihre Eigenschaften, Anwendungsbereiche und Vorsichtsmaßnahmen erläutert. 1. Wasserdichte und leicht zu reinigende Kategorie• PVC/TPU-Folie: Wird häufig für funktionelle Kosmetiktaschen und Nass-/Trocken-Trennfächer verwendet und zeichnet sich durch hervorragende Wasser- und Auslaufsicherheit aus. Verschüttete Flüssigkeiten lassen sich leicht abwischen. PVC bietet hervorragende Wasserdichtigkeit und Transparenz, jedoch müssen die Risiken hinsichtlich der Einhaltung der REACH- und Prop 65-Verordnung für den europäischen und amerikanischen Markt sorgfältig geprüft werden. TPU ist insgesamt umweltfreundlicher, UV-beständiger und flexibler und daher die bevorzugte Wahl für hochwertige, wasserdichte Modelle.• PEVA: Chlorfrei und somit eine umweltfreundliche Alternative zu PVC. Es bietet gute Wasserfestigkeit und lässt sich leicht abwischen – ideal für Marken mit Nachhaltigkeitsanforderungen. Längere UV-Strahlung kann zu einer leichten Vergilbung führen, die bei der Mustererstellung geprüft werden sollte.• EVA: Wird häufig für starre Innenschalen oder geformte Auskleidungen verwendet, bietet gute Wasserdichtigkeit und strukturelle Unterstützung und eignet sich für Kosmetiktaschen-Innenkerne, die Formbeständigkeit erfordern.• Beschichtetes Polyester und beschichtetes Oxford-Gewebe (z. B. PU- oder TPU-Beschichtung): Durch die Beschichtung von Polyester oder Oxford-Gewebe bildet sich ein durchgehender Film auf der Futteroberfläche, der das Eindringen von Flüssigkeiten wie flüssigem Make-up und Hautpflegeprodukten effektiv verhindert. Das Material ist abrieb- und reißfest, bietet ein gutes Preis-Leistungs-Verhältnis und eignet sich für preiswerte Kosmetiktaschen mit großem Fassungsvermögen und funktionale Alltagsbegleiter. Bitte beachten Sie, dass Beschichtungen und Nähte nicht absolut wasserdicht sind.• Polyester-Leinwandbindung, Pongee, Polyester-Taft: Stabile Verfügbarkeit, hohe Schneide- und Nähleistung sowie dauerhafte Farbechtheit gewährleisten eine gleichbleibende Futterfarbe über verschiedene Chargen hinweg bei Großbestellungen. Polyester-Taft ist leicht, hochdicht, glatt, reißfest und zeichnet sich durch sein geringes Gewicht aus. Pongee und Leinwandbindung eignen sich für Massenmarktmodelle. Für grundlegende Anforderungen an die Wasserdichtigkeit sind leicht beschichtete Varianten erhältlich.• Nylon-Taft: Angenehm weich im Griff, reißfester als Polyester gleicher Spezifikation, geeignet für Kosmetiktaschen im mittleren bis gehobenen Preissegment. Nylon besitzt wasserabweisende Eigenschaften und wird häufig für wasserdichte und leicht zu reinigende Futter verwendet. Wenn es bei dem Produkt auf geringes Gewicht, Langlebigkeit und Reisetauglichkeit ankommt, ist Nylon eine Überlegung wert.[Zusätzlicher Hinweis] Beschichtete Stoffe sind nur spritzwassergeschützt. Herkömmliche Nähte erzeugen Nadelstiche, durch die Flüssigkeiten dringen können. Für vollständige Dichtigkeit ist ein zusätzliches Heißsiegelverfahren erforderlich. 2. Kategorie Formbeständigkeit und Polsterung• Filz: Hohe Steifigkeit, starke Stützkraft, trägt zur Formstabilität der Kosmetiktasche bei und bietet eine gewisse Polsterung und Stoßdämpfung. Geeignet für maßgefertigte Innentaschen und Produkte, die Puderkompakte und Lidschattenpaletten schützen müssen. Gewicht, Reinigungsmethoden und Dicke sollten beachtet werden.• Fleece-Kategorie (z. B. Mikrofaser-Fleece, Velourslederimitat, Samt): Angenehm weich und leicht dämpfend, reduziert das Verrutschen und Verkratzen von Kosmetikflaschen und eignet sich für Kosmetiktaschen im mittleren bis gehobenen Preissegment. Mikrofaser, Velourslederimitat und Samt bieten ein hochwertiges haptisches Erlebnis und rutschfeste Eigenschaften und werden vorwiegend für hochwertige Markenprodukte verwendet.3. Hochwertige Texturkategorie• Acetat-Satin: Glatt und weich im Griff, warmer Glanz, guter Fall und Knitterfestigkeit, glatt zum Entnehmen und Einlegen von Kosmetika, verhakt sich nicht mit den Borsten des Make-up-Pinsels, geeignet für ein leichtes Luxus-Segment.• Gewöhnlicher Satin/Satin: Glatte Oberfläche, hautfreundlich, mit sanftem Glanz, verleiht edlen Oberflächen und eignet sich für Geschenke und Produkte, bei denen visuelles Design wichtig ist. Achten Sie auf Reißfestigkeit, Abriebfestigkeit und Farbechtheit. Polyester- und Nylonsatin bieten hervorragende Druckergebnisse und eignen sich für hochwertige Futterstoffe.4. Umweltfreundliche, recycelte und nachhaltige Kategorie• RPET: Hergestellt aus recycelten PET-Flaschen durch Zerkleinern, Reinigen und Verspinnen zu Garn. Haptik, Farbechtheit und Abriebfestigkeit unterscheiden sich kaum von neuem Polyester. Es kann herkömmliche Polyestergewebe oder Taft nahtlos ersetzen und eignet sich für die meisten gängigen Kosmetiktaschenfutter. Marken, die ESG-Konzepte verfolgen, verwenden dieses Material häufig.• Recyceltes Nylon: Es wird hauptsächlich aus ausrangierten Fischernetzen, Teppichfasern und anderen Industrieabfällen gewonnen und durch Depolymerisation und Polymerisation regeneriert. Im Vergleich zu RPET weist recyceltes Nylon eine höhere Festigkeit, Elastizität und Chemikalienbeständigkeit auf und fühlt sich feiner und glatter an. Allerdings ist die Marktverfügbarkeit weniger stabil und die Kosten sind in der Regel höher.5. Kategorie „Natürlicher Stil und Mischkosmetik“• Baumwolle: Natürliches Griffgefühl, hautfreundlich, feuchtigkeitsabsorbierend, geeignet für einen natürlichen Stil, umweltfreundliche Positionierung und als Futter für Kosmetiktaschen aus Canvas.• Canvas: Höheres Grammatur, gute Stabilität, strapazierfähig, geeignet für Kosmetiktaschen, Kulturbeutel, Reisetaschen (Innenfutter oder Außentaschen). Bei Verwendung als Futter müssen Gewicht, Dicke und Verarbeitung sorgfältig geprüft werden. Baumwoll-Canvas ist atmungsaktiv und leicht und eignet sich für Puderprodukte, Make-up-Pinsel und andere Artikel, die Belüftung benötigen.Gewöhnliche Baumwolle und Canvas sind nicht wasserdicht und nehmen leicht Farben und Flecken auf. Bei direktem Kontakt mit flüssigen Kosmetika ist die Reinigung schwierig. Eine gängige Lösung ist die Kombination mit herausnehmbaren, waschbaren Innentaschen, einer speziellen Beschichtung, separaten wasserdichten Beuteln oder einer durchdachten Innenaufteilung. • Baumwoll-Polyester-Mischung: Vereint das natürliche Griffgefühl von Baumwolle mit der Strapazierfähigkeit und Formstabilität von Polyester und eignet sich für Projekte, bei denen ein Gleichgewicht zwischen Textur und Serienfertigung erforderlich ist.• Baumwoll-Leinen-Mischung: Ausgeprägte natürliche Textur, geeignet für bestimmte Stilrichtungen, jedoch müssen Fleckenbeständigkeit und Farbechtheit während der Musterphase bestätigt werden.6. Weitere praktische Kategorien• PU-Beschichtung: Strukturiert, leicht abwischbar, geeignet für den täglichen Gebrauch und Produkte im mittleren Preissegment. Die dichte Oberfläche verhindert effektiv das Eindringen von ölhaltigen Flecken wie flüssigem Make-up und Lippenstift. Ein feuchtes Tuch genügt zur einfachen Reinigung, wodurch der Wartungsaufwand gering ist. Wichtig: Wählen Sie PU-Materialien mit guter Hydrolysebeständigkeit, um ein Abblättern oder Verkleben der Beschichtung nach längerem Gebrauch zu vermeiden, insbesondere in Umgebungen mit hohen Temperaturen und hoher Luftfeuchtigkeit, wo Alterungstests erforderlich sind.• Netzgewebe/Dreilagiges Netzgewebe: Hervorragende Atmungsaktivität, geringes Gewicht. Wird häufig für Innentaschen oder die Aufbewahrung von Pinseln in Kosmetiktaschen verwendet. Ermöglicht schnelles Auffinden von Artikeln und beschleunigt die Feuchtigkeitsabfuhr, wodurch das Risiko von Schimmelbildung reduziert wird. Aufgrund seiner unebenen Oberfläche und großen Poren sammelt sich jedoch leicht Schmutz an und es ist schwer gründlich zu reinigen. Es wird nicht empfohlen, es als Hauptfutter für den direkten Kontakt mit flüssigen Kosmetika zu verwenden und sollte üblicherweise mit einer wasserdichten Innentasche kombiniert werden.II. Wichtige technische Parameter für die Auswahl der AuskleidungBei der Auswahl von Futterstoffen für Kosmetiktaschen beeinflussen die folgenden Parameter die Endproduktqualität und die Benutzerfreundlichkeit unmittelbar. Es wird empfohlen, jeden einzelnen Punkt bereits in der Musterphase zu überprüfen. 1. Grammgewicht und Dicke• Geringes Grammgewicht (z. B. 30-50 g/m² Polyester-Taft oder Pongee): Leicht und weich, maximiert die Platzersparnis im Inneren, reduziert das Gesamtgewicht, geeignet für Reisekosmetiktaschen, die höchste Tragbarkeit und geringes Gewicht anstreben.• Mittleres Grammatur (z. B. 60–100 g/m² Polyester, Nylon oder Baumwolle in Leinwandbindung): Bietet ein ausgewogenes Verhältnis von Haptik und Strapazierfähigkeit und ist die gängigste Wahl für die meisten herkömmlichen Kosmetiktaschen. Stoffe dieser Kategorie sind mäßig steif, erhalten die Grundform der Tasche und bieten gleichzeitig gute Nähstabilität und Abriebfestigkeit. Sie eignen sich für den täglichen Gebrauch und vielseitige Aufbewahrungsmöglichkeiten.• Hohes Grammatur (z. B. dickes Canvas mit 120 g/m²+, verdicktes beschichtetes Gewebe oder Verbundfilz): Ausgezeichnete Steifigkeit und strukturelle Unterstützung, wodurch die dreidimensionale Form der Kosmetiktasche effektiv erhalten bleibt und eine Verformung durch Kompression des Inhalts verhindert wird; wird häufig für Hartschalen-Kosmetiktaschen oder Innenkonstruktionen verwendet, die selbstständig stehen müssen. 2. Beschichtungsart und WasserdichtigkeitBeschichtungsartWasserdichtigkeitAbriebfestigkeitUmweltfreundlichkeitTypische AnwendungPU-BeschichtungGutGutMediumKosmetiktaschen für den täglichen GebrauchTPU-VerbundwerkstoffExzellentExzellentExzellentHochwertige, wasserdichte ModellePEVAGutMediumGutUmweltfreundliche PositionierungsstilePVCExzellentGutDie Einhaltung der Vorschriften erfordert eine sorgfältige Bewertung.Transparente StileEVAGutGut MediumGeformte Innenschalen, starre Auskleidungen 3. Farbechtheit, Abriebfestigkeit und Farbauswahl• Die Futterstoffe müssen Trockenreib- und Nassreibechtheitstests bestehen und den Anforderungen des Zielmarktes und der Marke entsprechen (siehe ASTM/ISO-Industrieprüfnormen).• Bei der Farbauswahl müssen Markenvision, Nutzungsgewohnheiten der Zielgruppe, Reinigungs- und Wartungserwartungen sowie das Gesamtdesign berücksichtigt werden.• Dunkle oder mittlere Farbsysteme sind im täglichen Gebrauch in der Regel weniger anfällig für Flecken; helle Farbsysteme wirken frisch und passen zu einigen Markenfarben, können aber Kosmetikrückstände leichter zeigen, daher können Beschichtungen, pflegeleichte Ausrüstungen oder herausnehmbare, waschbare Innenbeutel kombiniert werden. 4. Bruchfestigkeit und Weiterreißfestigkeit• Die Bruchfestigkeit und Weiterreißfestigkeit des Futterstoffs müssen den branchenüblichen Prüfstandards, wie z. B. ASTM D5034, entsprechen.• Spezifische Indikatoren müssen mit der Produktpositionierung, den Anwendungsszenarien und den Qualitätsanforderungen der Marke übereinstimmen. 5. Haptik, Geräuschentwicklung, Faltfestigkeit und Nähkompatibilität• Nylon und beschichtete Gewebe können Reibungsgeräusche erzeugen, die während der Probenahmephase bewertet werden müssen.• Bei Mikrofaser, Kunstwildleder, Canvas und anderen Materialien muss auf den Einfluss der Dicke auf die Näheffizienz und das Gewicht des fertigen Produkts geachtet werden.• Bei beschichteten und folienförmigen Materialien muss darauf geachtet werden, ob sie sich nach dem Falten weiß verfärben, ob die Elastizität stabil ist und ob die Nähte undicht sind. 6. Reinigungsmethoden und Anwendungsszenarien für Verbraucher• Wenn das Produkt für den täglichen Einsatz im Büro, auf Reisen, beim Fitnesstraining und in anderen Anwendungsbereichen konzipiert ist, sollte die Innenbeschichtung vor allem auf einfache Abwischbarkeit und Auslaufsicherheit ausgelegt sein.• Wenn bei dem Produkt Wert auf einen natürlichen Stil oder ein abnehmbares, waschbares Design gelegt wird, können Baumwolle, Canvas und Baumwoll-Polyester-Mischgewebe in Betracht gezogen werden, kombiniert mit herausnehmbaren Innentaschen oder wasserdichten Aufbewahrungstaschen.• Wenn das Produkt als Geschenk oder als hochwertige Marke positioniert wird, können Satin, Mikrofaser und Kunstwildleder in Betracht gezogen werden, und die Pflegehinweise sollten in der Gebrauchsanweisung klar angegeben werden. III. Prozesse zur Anpassung der Futterstoffe und Methoden zur Logopräsentation1. Maßangaben für die Futteranpassung• Farbanpassung: Färben nach Pantone-Farbnummern. Für Erstbestellungen ist eine Farbabstimmung erforderlich.• Texturanpassung: Leinwandbindung, Köperbindung, Jacquard, Satin, Perlmutt und andere Oberflächeneffekte.• Individuelle Gestaltung des Drucks: Markenmuster im Vollbilddruck, Logo-Wiederholungsdruck, saisonale Grafiken usw.• Individuelle Anpassung der Struktur: Bürstentaschen, transparente Innentaschen, versteckte Reißverschlusstaschen, Befestigungspunkte mit Gummibändern usw.• Materialverbund: Beschichtung, Laminierung, Verklebung, Prägung und andere Verfahren können je nach Anforderungen an Wasserdichtigkeit und Haptik kombiniert werden. 2. Auswahl des LOGO-ProzessesVerfahrenAnwendbare AuskleidungsartenHaltbarkeitProzesscharakteristikaSiebdruckPolyester, Nylon, Segeltuch und andere StoffeMediumDirekter FarbausdruckWärmetransferdruckPolyester, Nylon, Segeltuch und andere StoffeGutGute MusterdetaildarstellungStickereiPolyester, Nylon, Segeltuch und andere StoffeExzellentStarker dreidimensionaler EffektGewebtes EtikettAlle ArtenExzellentNiedrige KostenMetalletikettAlle ArtenExzellentHochwertiges GefühlHeißprägung/FolienprägungSatin, Kunstveloursleder, PU-LederMediumHochwertiges Gefühl 3. Mehrwert von Markenfutter• Individuell bedruckte Futterstoffe oder gewebte Markenetiketten können das Auspackerlebnis und die Markenwiedererkennung verbessern.• Für DTC-Marken und Geschenkartikelkanäle sind Markenfutter ein wichtiges Mittel, um den wahrgenommenen Wert zu steigern.• Die individuelle Gestaltung des Futters beeinträchtigt nicht die Flexibilität des Designs der Außentasche und kann zusammen mit dem Außentaschenstoff, den Reißverschlüssen und der Verpackung eine Gesamtmarkenlösung bilden. IV. Wie gewährleisten wir eine lückenlose Materialqualitätskontrolle für Marken?1. Kommunikation vor der OEM-Auftragserstellung für Kosmetiktaschen:• Anforderungsbestätigung: Kundenspezifische Produktpositionierung und Zielmarkt verstehen.• Stoffauswahl: Futtermaterial, Grammatur, Beschichtung und Farbe bestätigen. 2. Probenahmephase• Mustererstellung: Muster anfertigen, Haptik, Farbe und Struktur prüfen. (Es wird empfohlen, vor der formellen Bestellung mindestens eine Runde physischer Musterprüfung durchzuführen.)• Musterbestätigung: Während der Musterphase werden gleichzeitig Futterfarbe, Griff, Dicke, Beschichtung, LOGO-Verfahren, Nahtqualität und Reinigungsleistung bestätigt.• Konformitätsanforderungen: Wenn das Produkt auf europäische und amerikanische Märkte ausgerichtet ist, können die Konformitätsdokumente für die Zielmärkte und die Testvereinbarungen gleichzeitig während der Bemusterungsphase bestätigt werden. 3. Wichtige Qualitätskontrollpunkte• Wareneingangskontrolle: Überprüfung von Farbunterschieden, Grammgewicht und Breite des Stoffes.• Zuschnittphase: Überprüfung von Oberflächenfehlern des Stoffes und Gleichmäßigkeit der Beschichtung.• Nähphase: Prüfen Sie, ob die Verbindung zwischen Futter und Reißverschluss flach ist und ob Fehlstiche vorhanden sind.• Phase „Fertigprodukt“: Durchführung von Reinigungstests des Futters und Leichtgängigkeitstests der Reißverschlüsse.• Warenausgangsprüfung: Durchführung einer Sicht- und Funktionsprüfung gemäß den SYNBERRY AQL 1.5/4.0 Stichprobenstandards. 4. Referenz zum Prüfverfahren für die Reinigung von Auskleidungen• Bei der tatsächlichen Produktentwicklung können echte Kosmetika für Vergleichstests der Reinigungswirkung auf die Auskleidung verwendet werden, anstatt nur mit Wasser zu testen.• Kandidaten-Futterproben können jeweils flüssigem Make-up, Lippenstift, Sonnenschutzmittel und anderen Kosmetika ausgesetzt und anschließend mit der gleichen Reinigungsmethode und Wischfrequenz behandelt werden, um die Rückstandsbedingungen zu vergleichen.• Mit dieser Methode lässt sich die praktische Leistungsfähigkeit von Auskleidungslösungen bereits während der Probenahmephase effektiv überprüfen. V. Häufig gestellte Fragen (FAQ)Frage 1: Welches Material wird am häufigsten als Futter für Kosmetiktaschen verwendet? Kann man Baumwolle oder Canvas verwenden?A: Polyester-Leinwandbindung, Polyester-Taft, Pongee und beschichtetes Polyester sind weit verbreitete Futterstoffe für Kosmetiktaschen und eignen sich besonders für den Massenmarkt und konventionelle funktionale Modelle.Baumwolle, Canvas, Baumwoll-Polyester-Mischgewebe und Baumwoll-Leinen-Mischgewebe eignen sich ebenfalls für das Futter von Kosmetiktaschen, insbesondere für Canvas-Kosmetiktaschen, Taschen im natürlichen Stil, umweltfreundliche Produkte oder solche, die eine Stickerei erfordern. Baumwolle und Canvas sind jedoch in der Regel nicht wasserdicht und nehmen leicht Flecken und Farben auf. Daher empfiehlt es sich, sie mit herausnehmbaren, waschbaren Innentaschen, einer Beschichtung oder separaten wasserdichten Taschen zu kombinieren. Wenn Wasserdichtigkeit und Auslaufsicherheit im Vordergrund stehen, sind TPU, PEVA, PVC und EVA gängiger; wer Wert auf Nachhaltigkeit legt, findet zunehmend Alternativen aus recyceltem Polyester (RPET) und recyceltem Nylon. Frage 2: Wie lange dauert die Anfertigung von Futterstoffmustern?A: Die Mustererstellung für herkömmliches Polyester- oder Nylonfutter ist relativ schnell und dauert in der Regel 15–20 Tage. Beschichtete Stoffe oder individuell bedruckte Futter benötigen mehr Zeit. Bei Sonderfärbungen oder Pantone-Farbanpassungen ist ein zusätzlicher Farbabstimmungszyklus einzuplanen. Es wird empfohlen, vor der endgültigen Bestellung mindestens eine Runde physischer Musterabstimmung durchzuführen. Die genauen Mustertermine sind mit dem Hersteller abzustimmen. Frage 3: Wie wählt man in Europa und Amerika zwischen PVC- und PEVA-Auskleidung?A: PVC-Beschichtungen bieten die beste Wasserdichtigkeit und hohe Transparenz, bergen jedoch aufgrund von Chlor- und Phthalatproblemen hohe Risiken hinsichtlich der Einhaltung der EU-REACH-Verordnung und der kalifornischen Proposition 65. PEVA ist chlorfrei und eine umweltfreundlichere Alternative, die sich für Marken mit Nachhaltigkeitsanforderungen eignet. Frage 4: Wie werden die Mindestbestellmenge und die Lieferzeit für individuell bedruckte Futterstoffe festgelegt?A: Die Mindestbestellmenge (MOQ) für individuell bedruckte Futterstoffe wird üblicherweise anhand der Musterkomplexität, des Druckverfahrens und des Individualisierungsgrades des Stoffes verhandelt. Siebdruck eignet sich für größere Auflagen, während Digitaldruck kleinere Auflagen ermöglicht, jedoch mit höheren Stückkosten verbunden ist. Die Produktionszeit für bedruckte Futterstoffe ist in der Regel länger als für einfarbige Futterstoffe. Die Mindestbestellmenge für konventionellen Druck beginnt bei 500 Stück. Die genaue Mindestbestellmenge und Lieferzeit werden vom Hersteller individuell festgelegt. Frage 5: Wie lässt sich die Qualität des Futterstoffs beurteilen?A: Fabriken bewerten üblicherweise anhand folgender Kriterien: Entspricht das Grammgewicht den Spezifikationen? Ist die Beschichtung gleichmäßig und blättert nicht ab? Besteht die Farbechtheit die branchenüblichen Tests? Entspricht die Reißfestigkeit den Normen? Treten nach dem Nähen Falten oder Fadenbrüche auf? In der Stichprobenphase können anstelle einer rein visuellen Prüfung reale Kosmetikprodukte für Vergleichstests zur Reinigung verwendet werden. Während der Serienproduktion erfolgt eine systematische Kontrolle durch Wareneingangskontrolle, Zuschnittkontrolle, Nähkontrolle und Warenausgangskontrolle. Frage 6: Kann ein Kosmetiktaschenfutter sowohl wasserdicht sein als auch ein individuelles Logo aufweisen?A: Ja. Gängige Lösungen sind: Thermotransferdruck des Logos auf beschichtetem Polyesterfutter, Siebdruck des Markenlogos auf TPU-Gewebe, Anbringen von gewebten oder gedruckten Etiketten auf dem Futter. Beachten Sie, dass manche Beschichtungen die Haftung der Tinte beeinträchtigen können. Es wird empfohlen, die Haftung des Logos im Rahmen der Mustererstellung zu testen. Frage 7: Kann der Futterstoff ausbleichen und Kosmetika verunreinigen?A: Dieses Risiko besteht, daher müssen Futterstoffe Trocken- und Nassreibechtheitsprüfungen bestehen und die Standards des Zielmarktes erfüllen. Dunkle Stoffe erfordern insbesondere eine Überprüfung der Nassreibechtheitsindikatoren. Während der Probenahme können gleichzeitig Farbverblassungstests durchgeführt werden, um Probleme nach dem Verkauf durch Verunreinigungen der Futterstofffärbung mit Kosmetika in den Fertigprodukten zu vermeiden. VI. SchlussfolgerungAls professioneller OEM/ODM-Hersteller von Taschen bieten wir Marken und Käufern umfassende Dienstleistungen – von der Auswahl des Futterstoffs über die Musterfreigabe und die individuelle Logogestaltung bis hin zur Serienproduktion und Warenausgangskontrolle. Ob Sie schlichte Modelle für den Massenmarkt, funktionelle Taschen mit wasser- und auslaufsicheren Eigenschaften, hochwertige Taschen mit besonderem Tragekomfort oder nachhaltige Markenlinien benötigen: Wir finden die passende Futterlösung und die richtigen Ressourcen für Ihre Lieferkette, abgestimmt auf Ihre Zielgruppe und Produktpositionierung. Für Futterstoffmuster oder zur Besprechung spezifischer Projektanforderungen kontaktieren Sie bitte unser Vertriebsteam.    Autor       
  • Ist Neopren ein gutes Material zur Herstellung von Taschen?
    Ist Neopren ein gutes Material zur Herstellung von Taschen? Oct 14, 2026
    Ja, es ist für einige Taschenarten perfekt geeignet, aber nicht für alle. Neopren (wissenschaftlicher Name: Chloroprenkautschuk, CR) ist ein Material, das sich besonders für bestimmte Taschenarten eignet. Es ist weich, wasserabweisend, stark stoßdämpfend und lässt sich hervorragend formen. Es eignet sich besonders für Strandtaschen, Tauchtaschen, Kamerataschen, Sporttaschen, Lunchtaschen und verschiedene modische, weiche Taschen.Wenn Ihr Produkt zwei der folgenden Eigenschaften erfordert – „Weichheit + Wasserbeständigkeit + Schutz + Faltbarkeit“ – ist Neopren nahezu die ideale Wahl. Sollten Sie jedoch eine formstabile Aktentasche, eine hochwertige Handtasche mit lederähnlicher Haptik oder ein Massenprodukt mit extrem hoher Kostensensibilität entwerfen, ist Neopren möglicherweise nicht die optimale Lösung.Ob ein Material „gut“ ist, hängt von Ihrer Produktpositionierung, den anvisierten Anwendungsszenarien und Ihrer Kostenstruktur ab. In den folgenden Abschnitten gehen wir von den grundlegenden Materialeigenschaften aus und betrachten die Produktionsaspekte Schritt für Schritt, um Ihnen bei der Entscheidung zu helfen, ob es für Ihr Produkt geeignet ist.Inhaltsverzeichnis:Was ist Neopren?Vorteile von NeoprenNachteile von NeoprenWelche Arten von Taschen eignen sich für die Verwendung von Neopren?Praktische Empfehlungen zur individuellen Gestaltung von NeoprentaschenHäufig gestellte FragenAbschluss 1. Was ist Neopren?Neopren (Chloroprenkautschuk, abgekürzt CR) wurde in den 1930er-Jahren vom amerikanischen Unternehmen DuPont erfunden. Es wurde ursprünglich für Tauchanzüge entwickelt, weshalb viele Menschen es zunächst mit dem Begriff „Tauchmaterial“ assoziieren. Sein wissenschaftlicher Name ist Polychloroprenkautschuk, eine Art synthetischer Kautschuk, der durch die Polymerisation von Chloroprenmonomeren hergestellt wird.In der Taschenherstellung werden üblicherweise keine reinen Gummiplatten, sondern Neopren-Schaumstoff-Verbundmaterialien verwendet – ein mehrschichtiges Material, das durch Verkleben einer Neopren-Schaumstoffschicht mit Nylon- oder Polyestergewebe entsteht. Ein typischer Aufbau besteht aus einer Außenschicht aus Nylon-/Polyestergewebe, einer Mittelschicht aus Neopren-Schaumstoff und optional einer Innenschicht aus Futterstoff. Das Schäumverhältnis (z. B. Schichtdicken von 2 mm, 3 mm und 5 mm, wobei Härtegrad und Dichte die Weichheit bzw. Festigkeit bestimmen) bestimmt die Struktur, Steifigkeit und Dämpfungseigenschaften des Endprodukts.Sobald man den „Sandwichaufbau“ von Neopren verstanden hat, lassen sich auch alle Vor- und Nachteile dieses Materials als Taschenmaterial nachvollziehen. Dies ist der logische Ausgangspunkt für alle nachfolgenden Bewertungen und Entscheidungen. 2. Vorteile von Neopren 2.1 Ausgezeichnete Wasser- und FeuchtigkeitsbeständigkeitNeopren selbst besitzt eine geschlossenzellige Schaumstruktur mit einer extrem geringen Wasseraufnahmerate, wodurch nur sehr wenig Wasserdampf eindringen kann. Aufgrund dieser Eigenschaft eignet es sich naturgemäß für folgende Anwendungen:Strandtaschen / Badetaschen: Nasse Badeanzüge und Handtücher können direkt hineingelegt werden, ohne dass Wasser durchsickert und andere Gegenstände durchnässt. Außerdem ist die Schimmelbildung weniger wahrscheinlich.Kühltaschen / Isoliertaschen: Die geschlossenzellige Struktur des Neoprens dient selbst als Isolierschicht. In Kombination mit einer Aluminiumfolienauskleidung hält sie den Inhalt mehrere Stunden lang kühl, wodurch Neopren in Europa und Nordamerika zu einem gängigen Material für Kühltaschen geworden ist.Outdoor- und Wassersporttaschen: Geeignet für Paddleboard-Taschen, Canyoning-Taschen und Segelausrüstungstaschen. 2.2 Natürliche Polster- und SchutzeigenschaftenDie Schaumstoffschicht wirkt wie ein eingebauter Stoßdämpfer. Dies ist der entscheidende Vorteil, der Neopren von fast allen herkömmlichen Taschenmaterialien unterscheidet:Kamerataschen / Drohnentaschen / Instrumententaschen: Eine 3–5 mm dicke Neoprenschicht bietet Fall- und Stoßschutz für Präzisionsgeräte und macht eine zusätzliche Auskleidung aus Perlwatte oder EVA-Schaum überflüssig.Laptop-Hüllen: Dies ist einer der etabliertesten Märkte für Neopren-Anwendungen. Das Material ist leicht und flexibel, kann aber dennoch Stöße beim Fallen abfedern.Weinflaschentaschen: Neopren-Weinflaschentaschen für eine oder zwei Flaschen sind gängige Produktkategorien auf dem Geschenkartikelmarkt.Um den gleichen Schutz zu erreichen, benötigen herkömmliche Stoffe zusätzliche Polsterung und Dämpfung, was zulasten der Weichheit und des geringen Gewichts geht. 2.3 Weichheit und FaltbarkeitNeoprenbeutel lassen sich zusammenfalten und platzsparend verstauen, wenn sie nicht gebraucht werden. So finden sie problemlos in einer Schublade oder einer anderen Tasche Platz. Befüllt passen sie sich zudem den Körperkonturen an. Dadurch eignen sie sich besonders für:Sporttaschen / Yogataschen: Die weiche Tasche lässt sich problemlos in einem Spind im Fitnessstudio verstauen.Reise-Organizer-Taschen: Sie lassen sich zusammenfalten und im Koffer verstauen und bieten im ausgeklappten Zustand dennoch beträchtlichen Stauraum.Wickeltaschen / Babytaschen: Der weiche Taschenkörper drückt nicht unangenehm auf das Baby und lässt sich zudem leichter im Aufbewahrungskorb eines Kinderwagens verstauen.Im Vergleich dazu stehen Taschen aus Canvas und Leder oft vor einem Dilemma: „Sind sie weich, fehlt ihnen die Form; sind sie steif, werden sie sperrig und schwer.“ Neopren bietet ein besseres Gleichgewicht zwischen Weichheit und Formbeständigkeit. 2.4 Hervorragende Druck- und DesignvielfaltDas mit Neopren beschichtete Nylon-/Polyestergewebe eignet sich hervorragend als Druckmedium. Digitaldruck, Siebdruck und Thermotransferdruck liefern allesamt sehr gute Ergebnisse mit leuchtenden Farben und scharfen Details. Zudem reißen die gedruckten Muster beim Dehnen des Materials weniger leicht.Darüber hinaus kann der Taschenkorpus mit geschwungenen Kanten, farblich abgesetzten Reißverschlüssen, farblich abgesetzten Einsätzen und anderen markanten Merkmalen gestaltet werden. Neopren hat sich in den letzten Jahren zu einem beliebten Material für trendige Modemarken, Kooperationskollektionen und individuell gestaltete Firmengeschenktaschen entwickelt.Die steigende Popularität von Designermarken wie Jacquemus hat auch dazu beigetragen, dass weiche, skulpturale Neopren-Modetaschen ins Rampenlicht gerückt sind. 2.5 Pflegeleicht und fleckenbeständigDie Neoprenschaumschicht bildet eine Barriere gegen das Eindringen von Flüssigkeiten. Durch die Laminierung mit einem leicht wasserabweisenden, einfach abwischbaren Außenmaterial, wie beispielsweise hochdichtem, wasserdichtem Nylon oder Polyestergewebe, ist es unwahrscheinlich, dass alltägliche Flecken (wie verschütteter Kaffee, Schlammspritzer und Schweißflecken) ins Innere eindringen.In den meisten Fällen lässt sich die Oberfläche durch einfaches Abwischen mit einem feuchten Tuch und etwas mildem, neutralem Reinigungsmittel wieder reinigen. Häufiges Waschen wie bei Canvas ist nicht nötig, und auch der Pflegeaufwand, der bei Leder anfällt, entfällt. 3. Nachteile von NeoprenNeopren ist ein Material, das für spezielle Anwendungen entwickelt wurde und nicht als universeller Taschenstoff geeignet ist. Wenn es ein praktisches Problem löst, kann es sehr gute Ergebnisse liefern. Sollten Sie sich jedoch nur deshalb dafür entscheiden, weil sich ein Muster weich und hochwertig anfühlt, prüfen wir üblicherweise die vollständigen Produktspezifikationen sorgfältig, bevor wir mit der Mustererstellung fortfahren.Eine rationale Bewertung eines Materials kann sich nicht allein auf seine Vorteile konzentrieren. Die Nachteile von Neopren werden auch durch seine Struktur bestimmt: 3.1 Fertige Säcke können schwerer sein als erwartetEin kleines Stück Neopren mag sich nicht besonders schwer anfühlen. Sobald jedoch die große Oberfläche der Sandwichkonstruktion mit Reißverschlüssen, Gurtbändern und Beschlägen kombiniert wird, kann das Gesamtgewicht deutlich ansteigen.Nehmen wir beispielsweise das häufig verwendete 3 mm dicke Neopren-Laminatgewebe: Dessen Gewicht pro Quadratmeter ist deutlich höher als das von herkömmlichem 210D-Nylon oder 600D-Oxford-Gewebe. Dies ist besonders wichtig, wenn das Produkt leicht sein oder über längere Zeiträume getragen werden soll. 3.2 Eingeschränkte AtmungsaktivitätDa die Kernschicht von Neopren aus einer geschlossenzelligen Schaumstoffstruktur besteht, verhindern seine dichten physikalischen Eigenschaften nicht nur das Eindringen von Feuchtigkeit, sondern blockieren auch effektiv die Luftzirkulation. Das bedeutet, dass Neoprensäcke praktisch nicht atmungsaktiv sind.Wenn die Luftzirkulation im Vordergrund steht, wählen wir im Allgemeinen kein Neopren als Material. 3.3 Nähen erfordert spezielle FachkenntnisseAufgrund der besonderen Elastizität von Schaumstoffen kann Neopren beim Nähen zu Problemen beim Stofftransport, Fehlstichen und Faltenbildung neigen. Daher ist eine sorgfältige Kontrolle der Stichlänge, der Nadelart und der Transportmethode unerlässlich. Dickere Materialien neigen zudem zum Aufreißen der Nähte an den Ecken, weshalb erfahrene Näherinnen und Näher unerlässlich sind.Wenn eine kleine Fabrik keine Vorerfahrung im Nähen von Schaumstoffmaterialien hat, kann die anfängliche Fehlerrate relativ hoch sein.Darüber hinaus kann die Ultraschall-Nahtlosschweißung das Nähen bei Neopren nicht vollständig ersetzen, um Wasserdichtigkeit zu erzielen. Hochfrequenzschweißen ist zwar eine Option, erfordert aber erhebliche Investitionen in die Ausrüstung. Die meisten Produkte müssen daher weiterhin mit wasserabweisenden Reißverschlüssen kombiniert werden, um einen über den grundlegenden Spritzwasserschutz hinausgehenden Schutz vor Nässe zu gewährleisten. 3.4 Neigt zu Knicken und DruckstellenBei längerer Lagerung oder beim Transport im gefalteten Zustand neigt die Neoprenschaumschicht dazu, entlang der Faltlinien Druckstellen zu entwickeln, was die Glätte und das Gesamtbild des Produkts beeinträchtigt. Nach Erhalt eines gefalteten oder komprimierten Produkts sollten Anwender es in der Regel ungestört lassen, damit sich das Material auf natürliche Weise erholen kann, bevor es allmählich seine ursprüngliche Form wiedererlangt.Bei Produkten, die für den sofortigen Gebrauch konzipiert sind oder als hochwertige Geschenke positioniert werden sollen, sollten zusätzliche Stützstrukturen in die Verpackungsgestaltung integriert werden, um eine übermäßige Kompression zu verhindern. 3,5 Höhere Kosten als herkömmliche StoffeDer Preis für herkömmliches 3 mm starkes, neoprenlaminiertes Polyestergewebe ist etwa 3- bis 5-mal so hoch wie der von gewöhnlichem 600D Oxford-Gewebe. Hinzu kommt ein höherer Verschnitt (die Elastizität des Schaumstoffs führt zu einer weniger kompakten Stoffzuschnittfläche als bei Leinwandgeweben), und die Nähleistung ist geringer. Daher sind die Gesamtkosten deutlich höher als bei Produkten auf Polyester- oder Nylonbasis.Dadurch ist Neopren ungeeignet für preisgünstige Produkte mit hohem Produktionsvolumen, aber besser geeignet für funktionale oder designorientierte Produkte mit mittleren bis hohen Gewinnmargen. 4. Welche Arten von Taschen eignen sich für Neopren?Durch Abwägen der in den beiden vorangegangenen Abschnitten erörterten Vor- und Nachteile können wir einen klaren Entscheidungsrahmen schaffen.Empfohlene Produktkategorien:Schutzhüllen und Organizer-Taschen für Kameras, Drohnen und Instrumente: Ideal, wenn Polsterung und Schutz im Vordergrund stehen.Laptop-Hüllen: Eine etablierte Produktkategorie mit einem klar definierten Wettbewerbsumfeld.Lunchtaschen / Isoliertaschen: Ideal für Produkte, die sowohl Wärmeisolierung als auch Auslaufschutz benötigen.Weinflaschenhüllen / Becherhüllen: Geeignet für Produkte, die Schutzfunktion mit Geschenk-Charakter verbinden.Strandtaschen / Schwimmtaschen / Wassersporttaschen: Ideal für Anwendungen, bei denen Wasserbeständigkeit die wichtigste Anforderung ist.Sportliche Bauchtaschen: Geeignet für Produkte, bei denen Weichheit und einfache Reinigung im Vordergrund stehen.Wickeltaschen / Kosmetiktaschen: Geeignet für Produkte, die Weichheit, Fleckenbeständigkeit und Wasserbeständigkeit erfordern.Nicht empfohlene Produktkategorien:Aktentaschen und strukturierte PendlertaschenHochwertige Handtaschen, die eine erstklassige, lederähnliche Textur erfordernMassenproduzierte Taschen im niedrigen bis mittleren Preissegment: Die Kostenstruktur ist nicht rentabel.Kurzfristige Produkte mit starker Saisonalität 5. Praktische Empfehlungen zur individuellen Gestaltung von NeoprentaschenFür Marken und Rucksackhersteller ist die Materialauswahl nur der erste Schritt. Bei der Umsetzung müssen fünf Schlüsselfaktoren berücksichtigt werden: 5.1 Dicke und HärteDie Standarddicke von Neopren für Taschen beträgt üblicherweise 2–5 mm. Für Innentaschen reichen 2–3 mm aus. Für Tragetaschen, die aufrecht stehen müssen, werden 4–5 mm empfohlen; alternativ kann durch Laminierung ein Futter eingearbeitet werden.Achten Sie bei der Probenahme unbedingt darauf, die Rückstellfähigkeit des Materials nach dem Falten und das Durchhängen unter Last zu prüfen. So stellen Sie sicher, dass die Dicke Ihren Erwartungen an die Struktur und Formbeständigkeit der Tasche entspricht. 5.2 LaminierungsqualitätDie Laminierungsqualität des dreilagigen Materialaufbaus (Außenstoff + Schaumstoffschicht + Futterstoff) bestimmt die Lebensdauer des Produkts. Minderwertige Laminierungen können sich bereits nach wenigen Monaten ablösen oder Blasen bilden, während hochwertige Laminierungen fest miteinander verbunden sein und sich nur schwer von Hand trennen lassen.Deshalb ist die Wahl einer professionellen Taschenfabrik mit Erfahrung in der Herstellung ähnlicher Produkte unerlässlich. 5.3 GeruchskontrolleBeim Schäumen und Laminieren kann Neopren zwangsläufig einen gewissen chemischen Geruch annehmen, der gemeinhin als „Gummigeruch“ oder „Klebstoffgeruch“ bezeichnet wird. Obwohl Materialien, die Umweltstandards erfüllen, ihren Geruch nach dem Lüften allmählich verlieren, können unangenehme Gerüche beim Öffnen der Verpackung leicht zu negativen Bewertungen führen, insbesondere bei geruchsempfindlichen Nutzern, wie beispielsweise Eltern, die Produkte für Babys kaufen, und Empfängern hochwertiger Geschenke.Deshalb achten wir während des OEM-Prozesses für Neoprentaschen besonders auf folgende Faktoren:MaterialquelleLaminierungsprozessVerpackungsbedingungenBelüftungszeit vor dem Versand 5.4 Auswahl an Reißverschlüssen Bestimmt den Grad der WasserbeständigkeitHerkömmliche Nylonreißverschlüsse gehören zu den Hauptursachen für das Eindringen von Wasser in spritzwassergeschützte Produkte. Für Produkte mit höheren Anforderungen an die Wasserbeständigkeit müssen wasserdichte oder wasserdichte Reißverschlüsse (wie beispielsweise die wasserdichten Reißverschlüsse von YKK) verwendet oder eine wasserdichte Abdeckleiste an der Innenseite des Reißverschlusses angebracht werden.Wichtig zu beachten ist, dass wasserdichte Reißverschlüsse sich im Allgemeinen steifer anfühlen als normale Reißverschlüsse, beim Öffnen und Schließen einen größeren Widerstand bieten und teurer sind.Wenn das Produkt nicht für professionelles Tauchen oder extreme Outdoor-Umgebungen konzipiert ist, besteht keine Notwendigkeit, blindlings die höchste Wasserdichtigkeit des Reißverschlusses anzustreben. Dies könnte die Benutzerfreundlichkeit beeinträchtigen und die Kosten unnötig in die Höhe treiben. 5.5 Rostbeständigkeit von MetallbeschlägenDa Neoprentaschen häufig in feuchten Umgebungen verwendet werden, müssen die Metallteile eine ausgezeichnete Rostbeständigkeit aufweisen. In der Praxis Salzsprühtest Sie können zur Beurteilung der Korrosionsbeständigkeit der Bauteile herangezogen werden. Zinklegierungsbauteile mit einer dicken galvanischen Beschichtung oder Edelstahlbauteile sollten bevorzugt werden.Dies trägt dazu bei, eine schnelle Oxidation und Rostbildung durch Einwirkung von Küstenumgebungen oder Schweiß zu verhindern, die andernfalls das Gesamtbild und die wahrgenommene Qualität des Produkts beeinträchtigen könnten.  6. Häufig gestellte Fragen Frage 1: Was ist der Unterschied zwischen Neopren und SBR?CR (Chloroprenkautschuk/Neopren) und SBR (Styrol-Butadien-Kautschuk) sind beides synthetische Kautschuke und können zu einer Sandwichstruktur aus Außengewebe, Schaumstoffschicht und Futtergewebe verarbeitet werden. Aussehen, Haptik und Dicke lassen sich nahezu identisch gestalten. Aus der praktischen Erfahrung in der OEM-Fertigung von Neoprentaschen lassen sich jedoch zwei wesentliche Unterschiede zwischen den beiden Materialien ableiten:Elastizität und Formrückstellung: CR bietet eine höhere Elastizität und erholt sich nach dem Falten schneller von Druckstellen, wodurch es bei langfristiger Nutzung weniger anfällig für Verformungen ist. SBR hingegen weist eine relativ geringere Elastizität auf und neigt eher dazu, nach wiederholtem Falten oder starker Kompression dauerhafte Falten zu bilden oder zusammenzufallen.Haltbarkeit und Witterungsbeständigkeit: CR bietet eine bessere Haltbarkeit und Witterungsbeständigkeit mit einer deutlich höheren Beständigkeit gegenüber UV-Strahlung, Ozon und Meerwasserkorrosion als SBR. Bei längerer Einwirkung von Sonnenlicht oder feuchter Umgebung neigt SBR eher zu Alterung, Aushärtung und Oberflächenablösung.Die folgende Tabelle vergleicht die inhärenten Leistungsmerkmale und Kosten der beiden Materialien:Die folgende Tabelle vergleicht ihre inhärenten Leistungsmerkmale und Kosten:Vergleichsfaktor CR (Echtes Neopren) SBR (Styrol-Butadien-Kautschuk)Abriebfestigkeit Gut, aber nicht so gut wie SBR. Hervorragend; wird häufig für Taschen verwendet, die eine höhere Abriebfestigkeit erfordern.Temperaturbeständigkeit Ungefähr -40 °C bis +120 °C Ungefähr -20 °C bis +80 °CHaltbarkeit Ausgezeichnet; neigt bei längerem Gebrauch weniger zum Abstauben. Durchschnittlich; neigt im Freien zu Rissen und Abblättern.Elastizität und Haptik Flexibel und mit guter Belastbarkeit Im Vergleich zu CR ist die Widerstandsfähigkeit relativ geringer.Kosten Hoch; CR kostet etwa doppelt so viel wie SBR Unteres Material; das vorherrschende Material, das in vielen auf dem Markt erhältlichen „Tauchertextilien“ verwendet wird.Geruch Relativ mild Normalerweise auffälligerZusammenfassung: SBR ist eine kostengünstige Alternative zu Neopren. Wenn die Verkaufsargumente Ihres Produkts Weichheit, Polsterung, Wasser- und Fleckenbeständigkeit sind (z. B. bei Strandtaschen, Kamerataschen und Lunchtaschen), ist SBR in der Regel eine kostengünstige Wahl. Wenn Sie jedoch „echte Neoprenqualität“ bewerben, das Produkt im Premiumsegment positionieren oder höhere Kundenanforderungen an Temperaturbeständigkeit, Knitterfreiheit und Witterungsbeständigkeit erfüllen möchten, ist CR möglicherweise die bessere Option. Der Kostenunterschied sollte auch in Ihre Preisstrategie einfließen. Frage 2: Können Neoprentaschen in der Waschmaschine gewaschen werden?Maschinenwäsche wird nicht empfohlen. Neopren selbst ist zwar waschbeständig, die Klebeschichten und Nähte der Sandwichstruktur halten jedoch der starken Bewegung und den hohen Zentrifugalkräften beim Schleudern nicht stand. Maschinenwäsche kann leicht zu Ablösungen des Materials, Blasenbildung und sogar zu irreversiblen Verformungen oder Beschädigungen der Verschlüsse führen.Zur Reinigung verwenden Sie lauwarmes Wasser und ein neutrales Reinigungsmittel. Wischen Sie die Flecken vorsichtig mit einem weichen Tuch oder Schwamm ab. Anschließend spülen Sie alle Reinigungsmittelreste mit klarem Wasser ab und lassen die Tasche an einem kühlen, gut belüfteten Ort an der Luft trocknen.Vermeiden Sie direkte Sonneneinstrahlung und Trockner bei hohen Temperaturen, da Hitze die Alterung von Gummi beschleunigen und zu Aushärtung oder sogar Rissen führen kann. Bei hartnäckigen Gerüchen oder für eine gründliche Reinigung empfiehlt sich die Hilfe einer professionellen Textilreinigung. Informieren Sie diese jedoch im Voraus über die Materialeigenschaften, um den Einsatz aggressiver Lösungsmittel zu vermeiden. Frage 3: Können Neoprentaschen in verschiedene Formen gebracht werden?Ja, aber die Möglichkeiten sind durch die Materialeigenschaften begrenzt. Neopren ist bis zu einem gewissen Grad flexibel und lässt sich durch Heißpressen in einfache, strukturierte Muster bringen. Im Gegensatz zu EVA oder spritzgegossenen Kunststoffen lassen sich damit jedoch komplexe geometrische Strukturen oder scharfe rechte Winkel nicht ohne Weiteres realisieren.Soll ein besonders strukturiertes, starres Erscheinungsbild erzielt werden, ist in der Regel eine interne Verstärkung (z. B. PP-Platten oder EVA-Platten) oder eine dickere Schaumstoffschicht (über 5 mm) erforderlich.Bei Entwürfen, die einen „sanften skulpturalen Effekt“ erzielen sollen, empfehlen wir, die Konstruktion bereits in der Entwurfsphase mit dem Hersteller zu besprechen und Mehrfeldkonstruktionen sowie eine strukturelle Segmentierung zu verwenden, um die gewünschte Form zu erzeugen, anstatt sich auf die natürliche Tragfähigkeit eines einzelnen Materials zu verlassen. Frage 4: Sind Neoprentaschen schwer?Neoprentaschen können schwerer sein als erwartet, insbesondere wenn große Neoprenflächen mit Futter, Gurtbändern, Reißverschlüssen und Metallbeschlägen kombiniert werden. Sie können deutlich schwerer sein als herkömmliche Polyester- und Nylontaschen. Frage 5: Sind Neoprentaschen umweltfreundlich?Diese Frage muss aus verschiedenen Perspektiven betrachtet werden. Chloroprenkautschuk (CR) und Styrol-Butadien-Kautschuk (SBR) sind synthetische Kautschuke, die sich nur schwer biologisch abbauen lassen und daher nicht als biologisch abbaubar gelten. Ihre Umweltverträglichkeit während der Produktion und Anwendung hängt jedoch von den jeweiligen Herstellungsverfahren und -normen ab.Der erste Aspekt betrifft den Klebstoff- und Laminierprozess. Herkömmliche lösemittelbasierte Klebstoffe können flüchtige organische Verbindungen (VOCs) enthalten, die nicht nur starke Gerüche verursachen, sondern auch umweltschädlich sind. Viele Lieferketten im mittleren und gehobenen Preissegment haben daher auf wasserbasierte Klebstoffe oder Schmelzklebstoff-Laminierverfahren umgestellt. Dadurch werden schädliche Rückstände deutlich reduziert und die Produkte erfüllen wichtige Umweltauflagen wie die EU-Verordnungen REACH und RoHS. Frage 6: Ist Neopren besser als Nylon oder Polyester für die Herstellung von Taschen?Nicht unbedingt. Wenn Ihnen extrem geringes Gewicht, niedrige Kosten und hohe Atmungsaktivität wichtig sind, wählen Sie Nylon oder Polyester. Benötigen Sie hingegen Wasserbeständigkeit, Polsterung, ein weiches Tragegefühl oder ein besonderes modisches Design und sind bereit, höhere Kosten und ein höheres Gewicht in Kauf zu nehmen, ist Neopren möglicherweise die bessere Wahl.Viele High-End-Marken verfolgen sogar eine „Hybridstrategie“, indem sie Neopren für den Hauptteil verwenden und Polyester- oder Nylon-Einsätze in Schlüsselbereichen integrieren, um die Vorteile beider Materialien zu kombinieren. 7. SchlussfolgerungEs gibt keine absolute Unterscheidung zwischen guten und schlechten Materialien; entscheidend ist, ob das Material für den jeweiligen Anwendungszweck geeignet ist. Für Taschenhersteller und -marken empfiehlt es sich, in der Produktentwicklungsphase vom Rahmenkonzept „Anwendungsszenario – Funktion – Material“ auszugehen. Neopren sollte dort eingesetzt werden, wo es seine besten Eigenschaften besitzt, und seine Grenzen sollten durch optimierte Fertigungsprozesse und Qualitätskontrollen minimiert werden. Richtig eingesetzt, kann Neopren eine wertvolle Bereicherung für Ihr Produktsortiment darstellen und erhebliches Potenzial für Produktdifferenzierung und Gewinnmargen bieten.SYNBERRY BAG verfügt über mehr als 30 Jahre Erfahrung in der OEM/ODM-Fertigung von Taschen und ist spezialisiert auf fortschrittliche Materialverarbeitung und Präzisionsfertigung für eine breite Materialpalette. Wir kennen die spezifischen Anforderungen von Neopren in Bezug auf Laminierung, Nähen und Qualitätskontrolle und bieten professionelle Unterstützung während des gesamten Prozesses – von der Materialauswahl bis zur Auslieferung des fertigen Produkts.Ob Sie funktionale Schutzhüllen entwickeln, bei denen maximale Polsterung im Vordergrund steht, oder Designerhandtaschen, die eine zeitgenössische Modeästhetik präsentieren – SYNBERRY BAG kann Marken dabei helfen, kreative Konzepte präzise in fertige Produkte umzusetzen und dabei Leistung, Kosten und Ästhetik in Einklang zu bringen, um qualitativ hochwertige Produkte zu schaffen, die sich auf dem Markt bewähren.   Autor       
  • Häufig gestellte Fragen zu personalisierten Kosmetiktaschen
    Häufig gestellte Fragen zu personalisierten Kosmetiktaschen Oct 10, 2026
    Sie möchten Kosmetiktaschen individualisieren, wissen aber nicht, wo Sie anfangen sollen? Dieser Artikel basiert auf umfassender Erfahrung in der OEM-Herstellung von Kosmetiktaschen und beantwortet häufig gestellte Fragen zu wichtigen Aspekten wie Materialien, Abmessungen, Drucktechniken, Konformität, Qualitätskontrolle und Mindestbestellmengen. Er hilft Ihnen, effizienter mit Ihren Partnern in der Lieferkette zu kommunizieren und Ihre Produktindividualisierung problemlos abzuschließen. Frage 1: Welche Materialien werden üblicherweise für Kosmetiktaschen verwendet? Was sind ihre Vor- und Nachteile?MaterialVorteileNachteileGeeignete AnwendungsbereicheNylon (210D/420D)Leicht und abriebfestGewöhnliche Textur und ErscheinungWerbegeschenke, Produktsets in ReisegrößePolyester-/Oxford-GewebeLeuchtende Farben und einfaches DruckenGewöhnliche Textur und ErscheinungMarken, die sich an jüngere Konsumenten richtenPU-LederHochwertiges Aussehen und Textur, wasserabweisendHöhere KostenMarken im mittleren bis gehobenen PreissegmentPVC/EVAVollständig transparent, wasserdicht und leicht zu reinigenWeniger umweltfreundlichFlughafenkonforme transparente Taschen, AufbewahrungstaschenCanvas / Baumwoll-Leinen-GewebeUmweltfreundlich und geeignet zum Drucken komplexer MusterNicht wasserdicht und anfällig für FleckenUmweltfreundliche Marken, GeschenkartikelKombinationen aus NetzgewebeAtmungsaktiv und leichtBegrenzte TragfähigkeitKulturbeutel, sportbezogene AnwendungenFrage 2: Müssen Kosmetiktaschen aus wasserdichtem Material gefertigt sein?Wir empfehlen, mindestens eine wasserabweisende Behandlung aufzutragen. Flüssigkeitsverluste durch Kosmetika gehören zu den häufigsten Missgeschicken bei der Benutzung, und Stoffe mit einer wasserabweisenden Beschichtung können die Gegenstände in der Tasche wirksam schützen. Frage 3: Welches Material eignet sich am besten für die Auskleidung von Kosmetiktaschen?Gängige Optionen sind 210D-Polyesterfutter oder leicht zu reinigendes PVC/PU-beschichtetes Gewebe. Soll das Produkt auslaufsicher sein, empfehlen wir eine durchgehende wasserdichte TPU-Beschichtung in Kombination mit nadelfreien Nähten oder Hochfrequenz-Heißsiegelung. Frage 4: Welche Größen sind bei Kosmetiktaschen üblich?Mini-Größe: 15 × 10 × 5 cm, geeignet für Lippenstiftetuis oder Make-up-Taschen zum Auffrischen.Standardgröße: 20 × 12 × 8 cm, geeignet zur Aufbewahrung von Hautpflegeprodukten für den täglichen Gebrauch (die beliebteste Größe).Großes Fassungsvermögen: 25 × 15 × 10 cm, geeignet für die Mitnahme eines kompletten Sets an Reiseutensilien.Faltbar / Aufhängbar: Kann auseinandergefaltet und im Badezimmer aufgehängt werden, wodurch es sich ideal für Reisen eignet.Frage 5: Können die Abmessungen der Kosmetiktasche individuell angepasst werden?Ja. Wir unterstützen die Mustererstellung anhand von physischen Mustern oder technischen Zeichnungen, die uns vom Kunden zur Verfügung gestellt werden. Empfehlung: Bestätigen Sie bei Ihrer ersten Bestellung die Kapazität und die Proportionen durch eine Musterfreigabe vor der Serienproduktion, um Maßabweichungen bei Großbestellungen zu vermeiden. Frage 6: Welche Details werden bei der Angabe der Abmessungen von Kosmetiktaschen oft übersehen?Dicke (Seitenfaltenbreite). Viele Kunden geben nur Länge und Breite an, was zu zu flach produzierten Säcken führt, die für Flaschen und Gläser ungeeignet sind. Da Flaschen und Gläser üblicherweise einen Durchmesser von ca. 5–7 cm haben, empfehlen wir eine Seitenfaltenbreite von mindestens 5 cm. Frage 7: Welche Logo-Anbringungstechniken stehen für Kosmetiktaschen zur Verfügung?TechnikMerkmaleGeeignete MaterialienSiebdruck (Sivicscreen Printing)Ideal für einfache Logos, leuchtende Farben und niedrige StückkostenPolyester, Nylon, SegeltuchWärmetransferdruckUnterstützt Farbverläufe und Grafiken in Fotoqualität.Polyester, Nylon, SegeltuchStickereiHochwertige Textur und ausgezeichnete HaltbarkeitPolyester, Nylon, SegeltuchPU-Prägung / FolienprägungErzeugt ein hochwertiges ErscheinungsbildPU-LederMetall-LogoschilderErzeugt ein hochwertiges ErscheinungsbildDie meisten StoffeGewebte EtikettenRelativ niedrige KostenDie meisten StoffePVC-Gummi-EtikettenRelativ preisgünstig mit lässigem StilPolyester, Nylon, Segeltuch Frage 8: Welche Logo-Anbringungstechniken sind am haltbarsten und am wenigsten anfällig für Abblättern oder Verblassen?Stickerei und Hochfrequenzprägung auf PU-Materialien bieten die beste Haltbarkeit. Siebdruck hält bei normalem Gebrauch jahrelang, jedoch sollten starkes Schrubben und Abwischen mit Alkohol vermieden werden. Frage 9: Gibt es Farbbeschränkungen für den Bedruck von Kosmetiktaschen?Beim Siebdruck erfordert jede zusätzliche Farbe einen zusätzlichen Produktionsschritt und zusätzliche Kosten für die Siebherstellung. Bei Designs mit mehr als vier Farben empfehlen wir daher den Wechsel zum Thermotransferdruck oder Digitaldruck, da die Gesamtkosten dadurch unter Umständen geringer ausfallen. Frage 10: Welche Farben sind bei Kosmetiktaschen am beliebtesten?Neutrale Farben wie Schwarz, Weiß, Grau und Beige sind besonders vielseitig und erzielen in der Regel höhere Wiederkaufsraten. Für jüngere Zielgruppen sind gedeckte Rosa-, Blau- und Grüntöne ebenfalls beliebt. Wir empfehlen, sich an den aktuellen Pantone-Trendfarben zu orientieren oder Referenzbilder von Konkurrenzprodukten bereitzustellen. Die Fabrik unterstützt Sie gerne bei der Farbabstimmung und der Musterfreigabe. Frage 11: Kann die Verpackung von Kosmetiktaschen individuell gestaltet werden?Ja. Wir bieten verschiedene Verpackungsoptionen an, darunter Polybeutel, Farbkartons, Staubbeutel, Anhänger und Barcodes. Alle diese Optionen können mit Ihren Markeninformationen individuell gestaltet werden. Frage 12: Welche Konformitätsanforderungen gelten für Kosmetiktaschen, die nach Europa und in die Vereinigten Staaten exportiert werden?Europäische Union: REACH-Verordnung (chemische Stoffe). Sind die Produkte für den Kindermarkt bestimmt, sind zusätzlich die Anforderungen der EN 71 zu berücksichtigen.Vereinigte Staaten: Kalifornische Proposition 65. Übliche Prüfgegenstände: Azofarbstoffe, Formaldehyd, Schwermetalle und Phthalate (besonders wichtig für PVC-Materialien). Frage 13: Wie findet man einen geeigneten Hersteller für Kosmetiktaschen?Wir empfehlen, die Leistungsfähigkeit einer Fabrik in den folgenden vier Schlüsselbereichen zu bewerten:Branchen- und Produktkompetenz: Prüfen Sie, ob frühere Projekte ähnliche Materialien oder Fertigungstechniken beinhalten.Reaktionsgeschwindigkeit und Kommunikationseffizienz: Prüfen Sie, ob das Werk Ihre Anforderungen schnell versteht und professionelle Empfehlungen geben kann.Zertifizierungen und Konformität: Prüfen Sie, ob die für den Export erforderlichen Werksauditberichte oder Umweltzertifizierungen vorliegen.Qualitätskontrollverfahren: Es ist zu überprüfen, ob das Werk über einen umfassenden Qualitätskontrollprozess verfügt, der die Wareneingangskontrolle, die Prozesskontrolle, die Stichprobenprüfung der Fertigprodukte und die abschließende Versandkontrolle umfasst, um sicherzustellen, dass jede Produktcharge den vereinbarten Standards entspricht. Frage 14: Welche Qualitätsprüfungsstandards werden vor dem Versand angewendet?Wir befolgen die AQL-Standards (Acceptable Quality Limit) für Stichprobenprüfungen und verwenden typischerweise AQL-Werte von 1,5/4,0. Zu den wichtigsten Prüfpunkten gehören:NahtfestigkeitLeichtgängigkeit des ReißverschlussesHaftung und Haltbarkeit des LogosMaßtoleranz (±0,5 cm)Äußerliche Mängel Frage 15: Wie hoch ist die Mindestbestellmenge (MOQ) für individuell gestaltete Kosmetiktaschen?Standardstoffe + Siebdrucklogos: Ab 500–1.000 Stück.Sonderanfertigungen von Stoffen / spezielle Fertigungstechniken: Ab 1.000 Stück.Stoffe auf Lager + einfache Fertigungstechniken: Bei einigen Modellen kann die Stückzahl auf 300–500 Stück verhandelt werden. Die Mindestbestellmenge hängt hauptsächlich von den Anforderungen an die Stoffbeschaffung und der Verteilung der Kosten für den Siebdruck auf die gesamte Bestellung ab. Frage 16: Wie lange dauert die Herstellung eines Kosmetiktaschenmusters? Fällt eine Mustergebühr an?Die Standardprobenahme dauert in der Regel 5–7 Tage. Die Gebühren für die Probenahme hängen von der Komplexität der verwendeten Fertigungstechniken ab. Frage 17: Wie lange ist die Lieferzeit für die Serienproduktion?Nach Freigabe des Musters dauert die Serienproduktion in der Regel 25–35 Tage, inklusive Stoffbeschaffung, Fertigung, Qualitätskontrolle und Verpackung. In der Hauptsaison (September–Dezember) empfehlen wir, eine zusätzliche Woche einzuplanen. Frage 18: Wie lauten die Zahlungsbedingungen?Die üblichen Zahlungsbedingungen sind eine Anzahlung von 30 % und die restlichen 70 % sind vor dem Versand fällig. Der Restbetrag kann nach der Warenprüfung beglichen werden. Frage 19: Welche Informationen sollten Sie angeben, um ein schnelles Angebot für maßgefertigte Kosmetiktaschen zu erhalten?Wir empfehlen, folgende Informationen vorzubereiten:Entwurfsgrafiken oder Referenzbilder: Geben Sie den gewünschten Stil und die gewünschte Struktur deutlich an.Spezifizierte Material- oder Texturanforderungen: Geben Sie den bevorzugten Stoff oder die gewünschte Haptik an.Logodateien und bevorzugte Anwendungsmethode: Bitte stellen Sie die Logovorlage bereit und geben Sie die bevorzugte Methode zur Logoanwendung an.Geschätzte Bestellmenge: Geben Sie die voraussichtliche Menge an. Je detaillierter die bereitgestellten Informationen, desto genauer wird das Angebot, wodurch der Zeit- und Kostenaufwand für wiederholte Kommunikation reduziert wird. Frage 20: Wird die Probe vor der Serienproduktion nochmals geprüft?Ja. Vor Beginn der Serienproduktion stellen wir dem Kunden ein Vorproduktionsmuster (PP-Muster) zur finalen Freigabe zur Verfügung. Dies ist ein entscheidender Schritt, um sicherzustellen, dass Farbe, Materialien und Fertigungstechniken der Serienproduktion den Erwartungen entsprechen. Wir empfehlen, die Probe sorgfältig zu prüfen und sie nach Bestätigung aller Details freizugeben. Die freigegebene und versiegelte Probe dient als Referenzstandard für nachfolgende Produktprüfungen. AbschlussPersonalisierte Kosmetiktaschen sind mehr als nur Industrieprodukte; sie sind Ausdruck der Markenphilosophie und -identität. Von der Materialauswahl bis hin zu den Fertigungstechniken beeinflusst jeder Schritt direkt das Nutzererlebnis und das Markenimage. Wir hoffen, dass diese FAQ zu personalisierten Kosmetiktaschen Ihnen hilft, die wichtigsten Aspekte des Personalisierungsprozesses zu verstehen und fundiertere Entscheidungen treffen zu können. Haben Sie weitere Wünsche zur Individualisierung oder spezielle Fragen? Dann kontaktieren Sie gerne unser Expertenteam. Als spezialisierter Hersteller von Kosmetiktaschen bieten wir Ihnen individuelle Beratung und maßgeschneiderte Lösungen, damit Sie hochwertige Produkte entwickeln können, die Ästhetik und Funktionalität vereinen.    Autor       
1 2 3 4 5 6 7 8 9 10 11 12
Insgesamt 12Seiten
KONTAKTIEREN SIE UNS
Adresse : Unit 905, Block B, Jinri Building, No. 88 Anling Second Road, Huli District, Xiamen, Fujian, China
Nehmen Sie Kontakt auf

Bitte lesen Sie weiter, bleiben Sie auf dem Laufenden, abonnieren Sie uns und wir heißen Sie herzlich willkommen, uns Ihre Meinung mitzuteilen.

Linkedin WhatsApp Facebook instagram

Copyright @2024 Synberry Bag & Package Products Co.,Ltd Alle Rechte vorbehalten . NETZWERK UNTERSTÜTZT

Sitemap / Blog / Xml / Datenschutzrichtlinie

eine Nachricht hinterlassen

eine Nachricht hinterlassen
Wir freuen uns darauf, dar&uuml;ber zu diskutieren, wie unser Fachwissen hochwertige und ansprechende Produkte liefern kann. Beginnen Sie das Gespr&auml;ch hier, lassen Sie uns verbinden und kreieren!
einreichen

Heim

Produkte

WhatsApp

Kontaktieren Sie uns