Inhaltsverzeichnis:
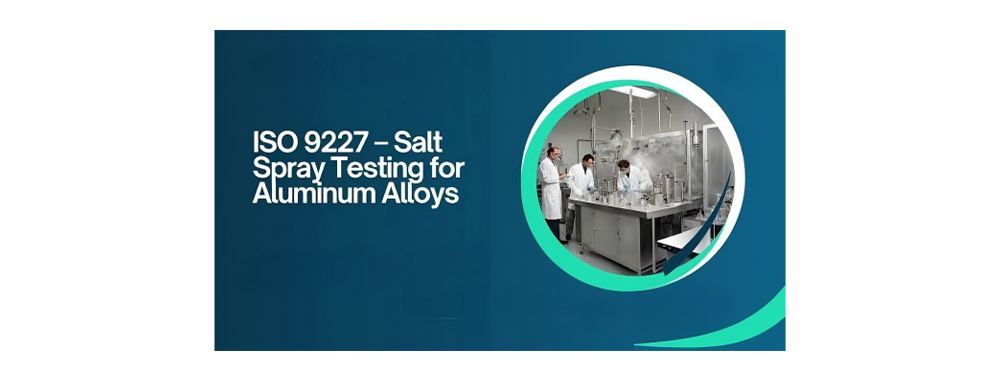
Der Salzsprühtest (Salzsprühnebeltest) ist eine beschleunigte Alterungsmethode, die korrosive Umgebungen unter Laborbedingungen simuliert. Sein Grundprinzip besteht darin, dass unter kontrollierten Bedingungen von Temperatur, Luftfeuchtigkeit und Salzkonzentration Korrosionserscheinungen, deren Auftreten normalerweise Monate oder sogar Jahre dauern würde, innerhalb weniger Stunden bis weniger Tage beschleunigt und beobachtet werden können.
Zunächst muss eines klargestellt werden: Die Ergebnisse von Salzsprühtests lassen sich nicht direkt auf die tatsächliche Lebensdauer eines Produkts übertragen.
Korrosion in natürlichen Umgebungen wird von vielfältigen Faktoren beeinflusst, darunter UV-Strahlung, Temperaturschwankungen, wechselnde Trocken- und Feuchtigkeitsbedingungen, Luftschadstoffe (wie SO₂) und mechanischer Verschleiß. Die Salzsprühnebelprüfung im Labor simuliert jedoch eine einheitliche Bedingung mit kontinuierlicher Feuchtigkeit und hohen Chloridionenkonzentrationen. Der eigentliche Wert der Salzsprühnebelprüfung liegt daher in Folgendem:
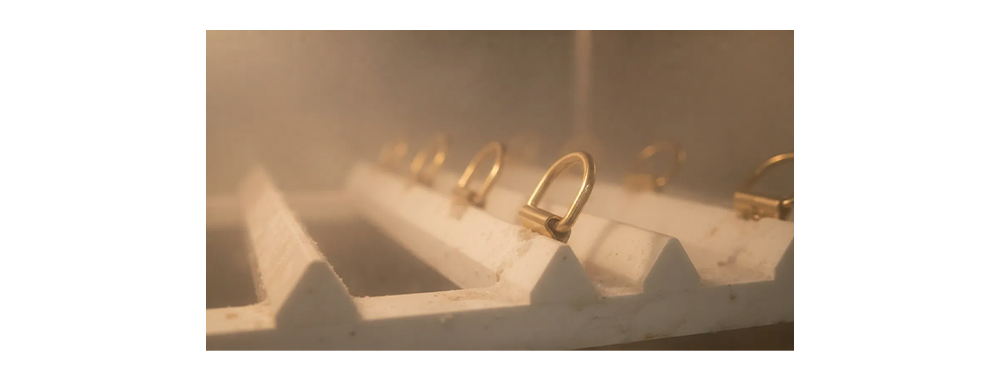
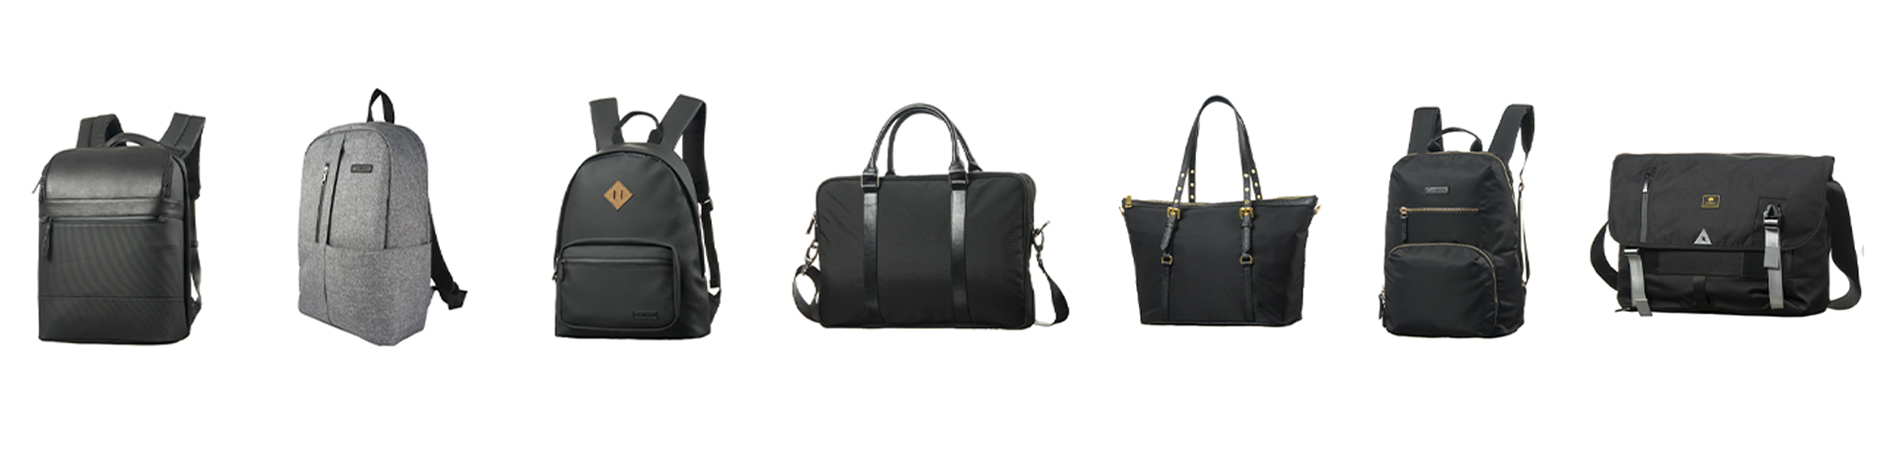
Die Prüfung mittels neutralem Salzsprühnebel (NSS) ist derzeit die am weitesten verbreitete Prüfmethode in der Handtaschenbeschlagindustrie. Sie folgt im Wesentlichen den folgenden drei Standardsystemen:
Standardnummer | Anwendungsbereich | Kernparameter |
ISO 9227 | Internationaler Standard | 5 % NaCl, pH 6,5–7,2, 35 °C ± 2 °C |
ASTM B117 | Nordamerikanischer Markt | 5 % NaCl, pH 6,5–7,2, 35 °C ± 2 °C |
QB/T 3826-1999 | Chinas Leichtindustriesektor | 5 % NaCl, pH 6–7, 35 °C ± 2 °C, Abscheidungsrate 1–2 ml/80 cm²·h |
Diese drei Standardsysteme weisen eine hohe Übereinstimmung hinsichtlich der Testumgebungsparameter auf. Die Hauptunterschiede liegen in der Gerätekalibrierung und den Formaten der Ergebnisaufzeichnung.
Bei der OEM/ODM-Fertigung von Handtaschen wenden wir üblicherweise den Prüfstandard ISO 9227 an.
ISO 9227 spezifiziert tatsächlich drei Prüfmethoden mit steigendem Schweregrad:
Bei der täglichen Qualitätskontrolle von Handtaschenbeschlägen ist die NSS-Prüfung nach wie vor die gängigste Methode. AASS und CASS werden häufiger für schnelle Prüfungen bei der Einführung neuer Materialien oder Prozessänderungen eingesetzt als für die Qualitätskontrolle von Serienlieferungen.
Die Dicke der galvanischen Schicht wird in Mikrometern (µm, 1 µm = 0,001 mm) gemessen. Bei Handtaschenbeschlägen bestimmt dieser Wert direkt die Dauer des Salzsprühnebeltests. In der Branche gilt die Erfahrung, dass die Dicke der galvanischen Schicht annähernd linear mit der Korrosionsbeständigkeit zusammenhängt – bei Verdopplung der Schichtdicke verdoppelt sich in etwa auch die Schutzdauer.
Schichtebene | Material | Typische Dicke | Funktion |
Schlagschicht | Kupfer oder Nickel | 0,5–2 μm | Verbessert die Substrathaftung und füllt mikroskopische Oberflächenfehler auf |
Barriereschicht | Nickel | 1–3 μm | Verhindert die Migration von Substratmetallionen und bietet den primären Korrosionsschutz. |
Dekorative Schicht (Farbe) | Gold / Palladium / Chrom / Imitationsgold | 0,1–3 μm | Verleiht Oberflächenfarbe und Glanz |
Decklack | Klarlackierung / Nano-Keramikbeschichtung | 5–15 μm | Versiegelt das gesamte System und schützt vor Schweiß, Kratzern und Oxidation. |
Gemäß branchenüblicher Praxis lässt sich die Qualität der galvanischen Beschichtung von Handtaschenbeschlägen in vier Stufen einteilen. Die Unterschiede in der Schichtdicke und der Beständigkeit im Salzsprühtest sind signifikant:
Qualitätsstufe | Gesamtbeschichtungsdicke | Typische Salzsprühnebel-Durchgangszeit | Anwendungsszenario |
Economy-Klasse | <1 μm | 16–24 Stunden | Fast Fashion, Werbeartikel, Innenaccessoires |
Mittlere Qualitätsstufe | 1–2 μm | 24–48 Stunden | Reguläre Produktlinien gängiger Marken |
Hochwertige Qualität | 2,5–5 μm | Mehr als 48 Stunden | Designermarken, Premium-Produktlinien |
Luxusklasse | 5–10+ μm | Mehr als 96 Stunden | Führende Luxusmarken wie Hermès und LV |
Die meisten Standardhandtaschen müssen lediglich eine 24- bis 48-stündige Prüfung bestehen. Der genaue Prüfschwellenwert sollte jedoch dynamisch an die tatsächlichen Einsatzbedingungen und Anwendungsszenarien des Produkts angepasst werden.
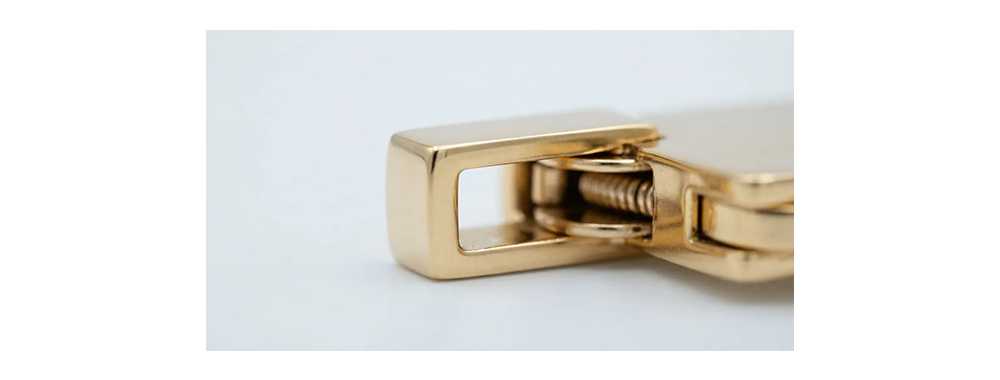
Missverständnis 1: Die Dicke der Dekorschicht wird nur betrachtet, während die Sperrschicht vernachlässigt wird.
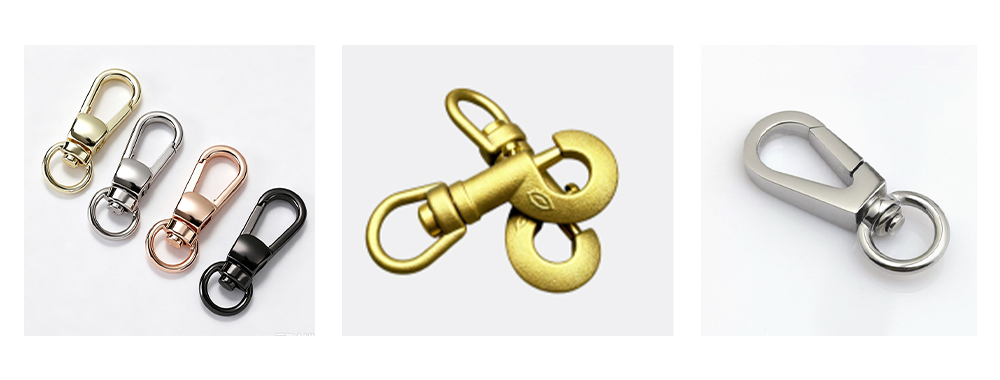
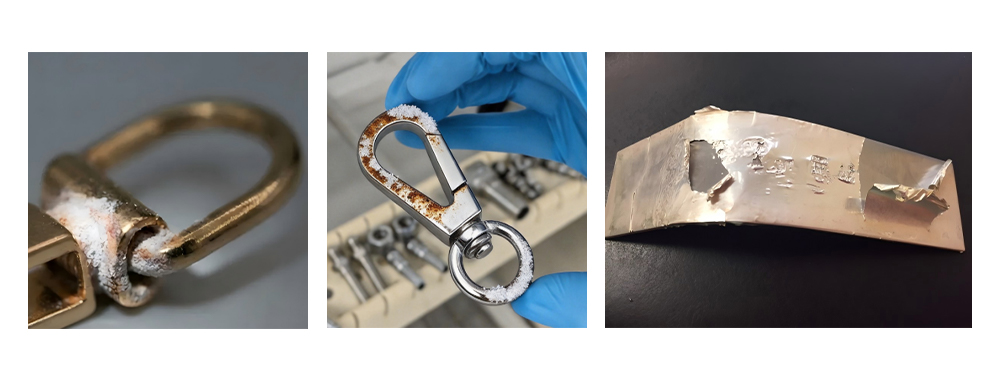
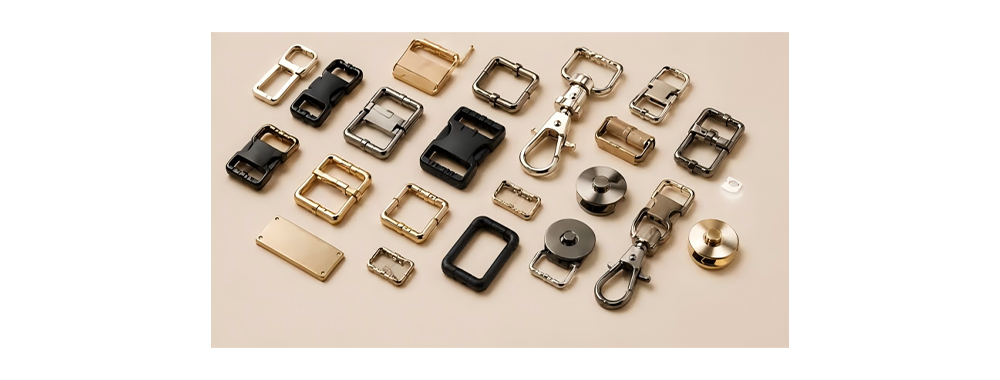
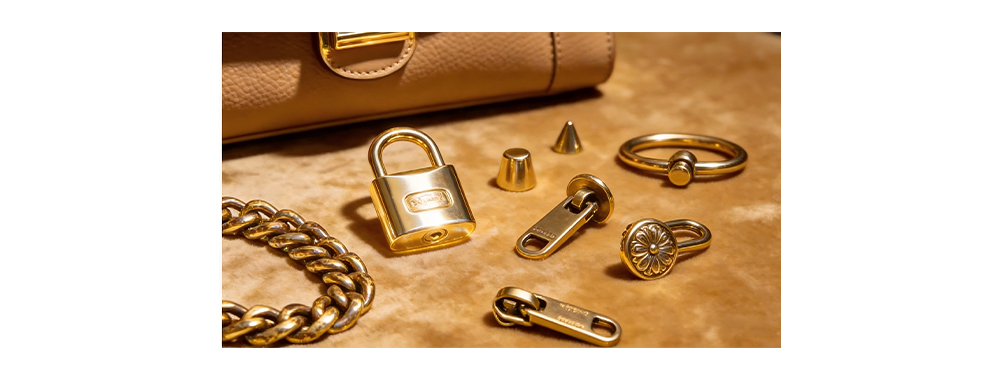
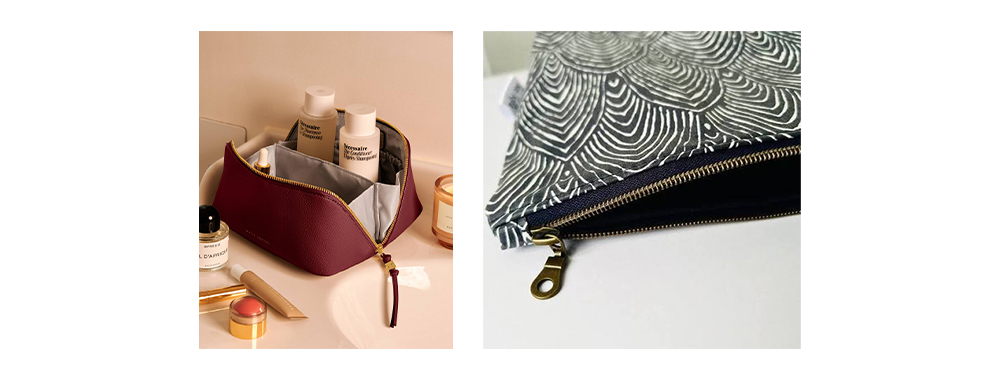
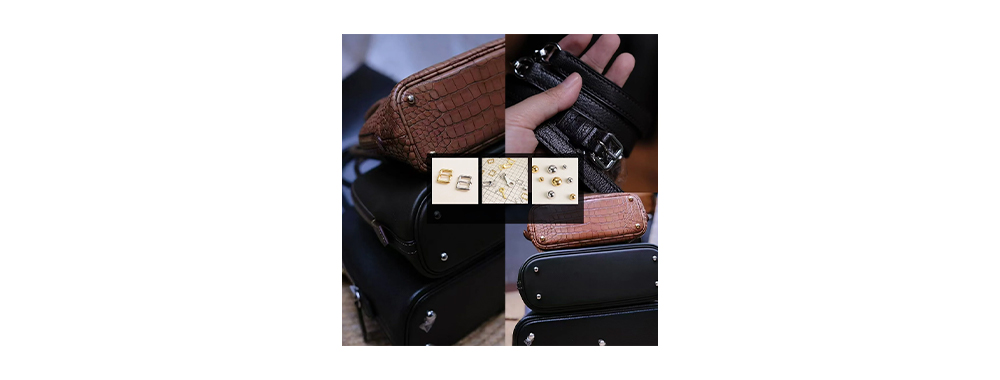
Viele Käufer konzentrieren sich bei der Lieferantenbewertung lediglich auf die Dicke der dekorativen Oberflächenschicht in Mikrometern und vernachlässigen dabei die Dicke der Nickelschicht. Tatsächlich bildet die Nickelschicht den Kern des Korrosionsschutzes. Ist die Nickelschicht zu dünn ( Missverständnis 2: Die Schutzschicht (Decklack) wird ignoriert. Eine transparente oder nanokeramische Schutzbeschichtung dient als „Regenmantel“ für Hardwarekomponenten. Galvanisierte Teile ohne Schutzschicht können sich selbst nach einem 24-stündigen NSS-Test durch längeren Kontakt mit menschlichem Schweiß (der Salze und schwache Säuren enthält) schnell verfärben. Eine hochwertige Schutzschicht kann die Lebensdauer von Hardwarekomponenten um das Zwei- bis Fünffache verlängern. Missverständnis 3: Verwechslung der Verfahren „Gestellgalvanisierung“ und „Fassgalvanisierung“. Die Leistungsfähigkeit einer galvanisierten Beschichtung wird maßgeblich durch das Substratmaterial bestimmt. Die drei gängigen Substrate für Handtaschenbeschläge weisen jeweils ihre eigenen Vor- und Nachteile auf: Etwa 80–90 % der Beschläge für modische Handtaschen werden im Zinkdruckgussverfahren hergestellt. Zu seinen Vorteilen zählen gute Fließfähigkeit, die einfache Umsetzung komplexer Designs und moderate Kosten. Zinklegierungen weisen jedoch eine poröse Struktur auf. Ist die Vorbehandlung vor der Galvanisierung (Polieren, Entfetten, Säurereinigung) nicht gründlich genug, können sich nach der Galvanisierung Restgase und Verunreinigungen in den Poren zu „Plattierungsblasen“ verfestigen, die bei Salzsprühnebeltests als Ausgangspunkte für Korrosion dienen. Messing ist ein bevorzugtes Trägermaterial für hochwertige Handtaschen. Es zeichnet sich durch eine dichte Struktur, hohe mechanische Festigkeit und eine geringere elektrochemische Potenzialdifferenz zu plattierten Metallen wie Nickel und Gold aus, wodurch es weniger anfällig für elektrochemische Korrosion ist. Klassische Beschläge führender Luxusmarken wie Hermès und Chanel werden häufig aus Messing gefertigt. Zu den Nachteilen von Messing zählen seine höhere Dichte (etwa 15 % schwerer als Zinklegierungen bei gleichem Volumen), die höheren Kosten und die Möglichkeit der Entzinkung, wenn die Legierungszusammensetzung nicht genau kontrolliert wird. Nach längerer Einwirkung kann dies zur Bildung rosafarbener Flecken auf der Oberfläche führen. Das korrosionsbeständigste Substratmaterial ist insbesondere Edelstahl 316, der aufgrund seines Molybdängehalts in maritimen und feuchten Umgebungen hervorragende Eigenschaften aufweist. Edelstahlbeschläge können in der Regel direkt ohne Galvanisierung (z. B. gebürstete oder hochglanzpolierte Oberflächen) verwendet oder als Substrat für PVD-Beschichtungen (Physical Vapor Deposition) eingesetzt werden. Zu seinen Nachteilen zählen der hohe Verarbeitungsaufwand, die begrenzte Gestaltungsfreiheit und die höheren Kosten. Es wird hauptsächlich für funktionale, tragende Komponenten in Gepäckstücken und Outdoor-Rucksäcken verwendet. Unabhängig von der Qualität des Substratmaterials wird die galvanische Schicht versagen, wenn die Vorbehandlung unzureichend ist. Eine Standardvorbehandlung umfasst Folgendes: Ein häufig übersehenes Detail ist, dass Zinkdruckgussteile vor der Galvanisierung auf Kaltfließmarken geprüft werden müssen. Kaltfließmarken sind Oberflächenfehler, die beim Abkühlen der Vorderkante des flüssigen Metalls während des Druckgussverfahrens entstehen. Sie sind mit bloßem Auge schwer zu erkennen, werden aber nach der Galvanisierung zu deutlich sichtbaren Dellen und stellen potenzielle Eintrittspforten für Korrosion dar. Nach Salzsprühtests weisen Hardwarekomponenten üblicherweise drei Arten von Korrosionsphänomenen auf: Weißrost ist ein Korrosionsprodukt der Beschichtung selbst. Er tritt üblicherweise auf der Oberfläche von Zink- oder Nickelbeschichtungen auf und zeigt sich als weißes, pulverförmiges oder nebelartiges Sediment. Das Auftreten von Weißrost deutet darauf hin, dass die Beschichtung durchdrungen ist, das Substrat jedoch noch nicht korrodiert ist. Bei Prüfungen spiegelt der Zeitpunkt des Auftretens von Weißrost die Dichte und Dicke der Beschichtung wider. Bei mehrschichtigen Galvanisierungssystemen kann Weißrost auf der Oberfläche der Nickelschicht auftreten, was auf Poren oder eine unzureichende Dicke der Nickelschicht hinweist. Rotrost ist ein Korrosionsprodukt des Untergrunds (Eisen oder Stahl) und erscheint rötlich-braun. Das Auftreten von Rotrost deutet darauf hin, dass das gesamte Beschichtungssystem vollständig versagt hat und gilt als schwerwiegender Qualitätsmangel. Bei Handtaschenbeschlägen geht die Bildung von Rotrost auf Zinklegierungssubstraten in der Regel mit großflächiger Blasenbildung oder Ablösung der Beschichtung einher. Dies ist ein typisches Anzeichen für mangelhafte Haftung. Blasenbildung entsteht üblicherweise durch unvollständige Entfettung während der Vorbehandlung oder durch Wasserstoffversprödung beim Galvanisieren. Ablösen kann auf übermäßige innere Spannungen in der Beschichtung oder eine unzureichende Haftfestigkeit zwischen Grundierung und Substrat zurückzuführen sein. Bauteile mit Blasenbildung entwickeln häufig innerhalb kurzer Zeit roten Rost. Nach Abschluss des Tests muss die Korrosionsfläche gemäß ISO 10289 bewertet werden: Bewertung Korrosionsflächenprozentsatz Qualitätsbewertung 10 Keine Mängel Perfekt 9 ≤0,1% Exzellent 8 ≤0,25 % Gut 7 ≤0,5 % Akzeptabel 6 ≤1% Kritisch ≤5 >2,5 % Nicht qualifiziert Bei der Qualitätskontrolle von Handtaschenbeschlägen wird üblicherweise eine Mindestbewertung von Klasse 7 (Korrosionsfläche ≤ 0,5 %) gefordert, und roter Rost ist nicht zulässig. Einige Premiummarken verlangen in ihren internen Standards eine Bewertung von Klasse 9 oder höher. Produktkategorieunterschiede bestimmen Testschwellenwerte Unterschiedliche Arten von Handtaschen sind hinsichtlich ihrer Hardwarekomponenten deutlich unterschiedlichen Korrosionsrisiken ausgesetzt, weshalb die Prüfanforderungen entsprechend angepasst werden sollten: Rucksack-Hardware Typischerweise umfasst dies Reißverschlüsse, Schnallen, D-Ringe und Verstellschnallen. Da Rucksäcke häufig im Freien verwendet werden und Regen und Schweiß ausgesetzt sind, wird empfohlen, dass die NSS-Testbasislinie mindestens 24 Stunden beträgt, ohne dass roter Rost oder Blasenbildung auftreten. Für Bestellungen, die auf tropische Märkte oder Märkte mit maritimem Klima abzielen, wird empfohlen, die Anforderung auf mehr als 48 Stunden zu erhöhen. Für OEM-Käufer von Rucksäcken mit besonderen Anforderungen an die Korrosionsbeständigkeit der Hardware können die Testdauer und die Ausfallkriterien bereits in der Musterphase vorab mit dem Rucksackhersteller klar definiert werden, wodurch Streitigkeiten aufgrund unklarer Standards während der Massenproduktion vermieden werden. Handtaschen-Beschläge Die Haltbarkeit ist primär dekorativ, die Funktionalität zweitrangig. Sie umfasst Komponenten wie Schlösser, Ketten, Füße und Magnetverschlüsse. Handtaschen werden zwar relativ schonend genutzt (hauptsächlich in Innenräumen), doch Verbraucher sind äußerst empfindlich gegenüber sichtbaren Schönheitsfehlern. Es wird empfohlen, dass der NSS-Test 24 Stunden ohne sichtbare Korrosionsspuren abschließt. Für Erstausrüster von Handtaschen sind Ketten und Schlösser wichtige Kontrollkomponenten, um Veränderungen bei langfristiger Nutzung und unter verschiedenen Tragebedingungen festzustellen. Sie sollten daher bei jeder Produktionscharge als obligatorische Prüfpunkte berücksichtigt werden. Die Hardwarekomponenten von Kosmetiktaschen sind in der Regel kleiner (wie z. B. Reißverschlussanhänger und kleine Verschlüsse), aber die Einsatzbedingungen sind relativ rau – hohe Luftfeuchtigkeit in Badezimmern, chemische Inhaltsstoffe in Kosmetika (wie z. B. Alkohol, Öle und Duftstoffe) sowie mechanischer Verschleiß durch häufiges Öffnen und Schließen. Für OEM-Käufer von Kosmetiktaschen ist die Durchführung eines 24-stündigen NSS-Tests für Kosmetiktaschen und Kulturbeutel eine zwingende Voraussetzung. Hardwarekomponenten wie Teleskopgriffe, Rollen und Schlösser sind sowohl mechanischen Belastungen als auch Korrosionsgefahren ausgesetzt. Normen wie ISO 9227 legen klare Anforderungen an Salzsprühnebeltests für Gepäckbeschläge fest. Im Allgemeinen wird gemäß der Norm ein 24-stündiger NSS-Test durchgeführt. Hochwertige Business-Taschenhersteller fordern jedoch häufig intern Tests mit einer Dauer von mehr als 48 Stunden. In traditionellen Galvanisierungsverfahren wurden Passivierungsschichten aus sechswertigem Chrom (Cr⁶⁺) aufgrund ihrer ausgezeichneten Korrosionsbeständigkeit häufig eingesetzt. Sechswertiges Chrom ist jedoch gemäß der EU-REACH-Verordnung als besonders besorgniserregender Stoff (SVHC) eingestuft und gilt als krebserregend. Seine Verwendung in Handtaschenbeschlägen ist daher streng eingeschränkt. Der aktuelle Branchentrend geht hin zur Passivierung mit dreiwertigem Chrom (Cr³⁺). Obwohl dessen Korrosionsbeständigkeit unter bestimmten extremen Bedingungen etwas geringer ist als die von sechswertigem Chrom, lässt sich durch Erhöhung der Beschichtungsdicke und Optimierung der Versiegelungsprozesse eine gleichwertige NSS-Prüfleistung vollständig erzielen. Für OEM-Bestellungen von Taschen, die in die EU exportiert werden, empfehlen wir, dass die Produkte eine REACH-Konformitätszertifizierung vorweisen. Die physikalische Gasphasenabscheidung (PVD) ist ein Verfahren, bei dem metallische oder keramische Werkstoffe in einer Vakuumumgebung auf Substratoberflächen abgeschieden werden. Im Vergleich zur Galvanisierung weisen PVD-Beschichtungen eine etwa zehnmal höhere Härte auf, sind nahezu kratz- und farbbeständig und benötigen keine schädlichen Chemikalien. Im Bereich der Handtaschenbeschläge wird PVD derzeit hauptsächlich für Folgendes eingesetzt: Zu den Nachteilen der PVD-Beschichtung gehören hohe Investitionskosten für die Ausrüstung, extrem hohe Anforderungen an die Oberflächenglätte des Substrats (was in der Regel eine vorherige Nickel-Elektroplattierung und Spiegelpolitur erfordert) und eine geringere Flexibilität bei der Farbauswahl im Vergleich zur Galvanisierung. Daher wird die Galvanisierung in den nächsten 5 bis 10 Jahren wahrscheinlich das gängigste Verfahren für Handtaschenbeschläge bleiben, aber die Verbreitungsrate der PVD-Beschichtung wird weiter steigen. A: Bei Handtaschenbeschlägen ist der Salzsprühtest eine zentrale Methode zur Überprüfung der Qualität der Galvanisierung und zur Vorhersage der langfristigen Produktleistung in feuchten Klimazonen (wie Südostasien und Küstenregionen). Standard Anwendungsbereich Anmerkungen ASTM B117 Nordamerika und internationale Märkte Die am häufigsten verwendete Referenzmethode mit neutralem Salzsprühnebel (NSS). ISO 9227 Internationale Exportzertifizierung Beinhaltet drei Methoden: NSS, AASS und CASS GB/T 10125 Chinesischer nationaler Standard Wird häufig von inländischen und Exportfabriken verwendet QB/T 3826 Leichte Industrieprodukte (Gepäck- und Handtaschenbeschläge) Historischer Standard, der in der chinesischen Gepäckindustrie verwendet wird EN 1670 Europäische Architektur-/Möbelbeschläge Klassifiziert die Korrosionsbeständigkeit in die Klassen 1–5 (24h–480h) Nachfolgend finden Sie gängige Branchenreferenzen (basierend auf dem Neutralen Salzsprühtest NSS): Marktpositionierung Typische Anforderungen an den Salzsprühtest Anwendungsszenario Fast Fashion / Einstiegsmode 24 Stunden oder mehr Trockene Innenräume, kurzfristige Nutzung Marken im mittleren Preissegment 48 Stunden oder mehr Allgemeines städtisches tägliches Pendeln Luxusmarken 48–72 Stunden Klimazonen mit hoher Luftfeuchtigkeit (wie Florida, Singapur und Hongkong) Luxusmarken Mehr als 96 Stunden Langlebig, geeignet für Küstenmärkte, Qualität auf Erbstückniveau Häufige Gründe sind: Substrat Salzsprüheigenschaften Zinklegierung (Zamak) Am kostengünstigsten, aber das Substrat ist hochreaktiv und stark von der galvanischen Schicht abhängig; Beschichtungsfehler führen leicht zu Weißrost/Rotrost. Messing Das Substrat selbst weist eine bessere Korrosionsbeständigkeit als Zinklegierungen auf und kann auch ohne Beschichtung eine längere Lebensdauer beibehalten; geeignet für hochwertige, unbeschichtete oder nur leicht beschichtete Ausführungen. Edelstahl (304/316) Höchste Beständigkeit gegen Substratkorrosion; kann direkt oder nur mit PVD beschichtet verwendet werden; 316 erreicht eine Leistung von über 500 Stunden. Die beiden Verfahren schließen sich nicht gegenseitig aus – bei High-End-Hardware kommt häufig ein kombiniertes Verfahren aus „galvanischer Grundschicht + PVD-Deckschicht“ zum Einsatz. Antwort: Nein. Der Salzsprühtest ist ein beschleunigter Vergleichstest. Ein 48-stündiger Labortest entspricht nicht 48 Tagen tatsächlicher Nutzung. Es wird hauptsächlich verwendet, um: Im praktischen Einsatz unterscheiden sich die Auswirkungen von Abnutzung, Schweiß, UV-Strahlung und Temperaturschwankungen auf Hardware von denen unter Salzsprühbedingungen. Daher erfordern anspruchsvolle Projekte häufig zusätzliche Tests mit künstlichem Schweiß, Abnutzungstests und Haftungsprüfungen. Testart Zweck Gemeinsame Standards Tests mit künstlichem Schweiß Simuliert Korrosion und Verfärbung durch Handkontakt ISO 3160-2, kundenspezifische Formeln Haftungsprüfung Prüft, ob Beschichtungen zum Abblättern neigen Kreuzschnittprüfung, Klebebandprüfung, Biegeprüfung Verschleiß-/Reibungsprüfung Bewertet die Haltbarkeit bei täglichem Kontakt Reibungstest mit Hin- und Herbewegung, RCA-Klebebandtest Härteprüfung Bestätigt die Kratzfestigkeit der Oberfläche Bleistifthärteprüfung, Vickers-Härteprüfung Zug-/Drehmomentprüfung Prüft die mechanische Festigkeit von tragenden Bauteilen (D-Ringe, Karabinerverschlüsse) Kundenspezifisch (typischerweise 30–80 kg) Zyklustest Bewertet die Lebensdauer von Schlössern und Federverschlüssen bei wiederholtem Öffnen und Schließen. 5.000–10.000 Zyklen Die Korrosionsbeständigkeit von Handtaschenbeschlägen lässt sich nicht allein anhand ihres Aussehens oder ihrer Haptik beurteilen. Salzsprühnebeltests nach NSS bieten einen einheitlichen Vergleichsmaßstab, die Dicke der galvanischen Beschichtung liefert messbare physikalische Indikatoren, und die Konstruktion mehrschichtiger Galvanisierungssysteme spiegelt die Fertigungskompetenz eines Anbieters wider. Für Beutelfabriken und diverse OEM-Dienstleister im Beutelbereich ist der Aufbau interner Testkapazitäten auf Basis der ISO 9227 eine notwendige Investition zur Verbesserung der Wettbewerbsfähigkeit der Lieferkette. Für Marken und Einkäufer ist es bei der Erstellung technischer Spezifikationen (Tech Pack) wichtig, die tatsächliche Einsatzumgebung des Produkts klar zu definieren. Darauf aufbauend sollten angemessene Dauern für Salzsprühnebeltests und Akzeptanzkriterien festgelegt werden, um Kostenverschwendung oder Qualitätsmängel durch einen standardisierten Ansatz zu vermeiden. 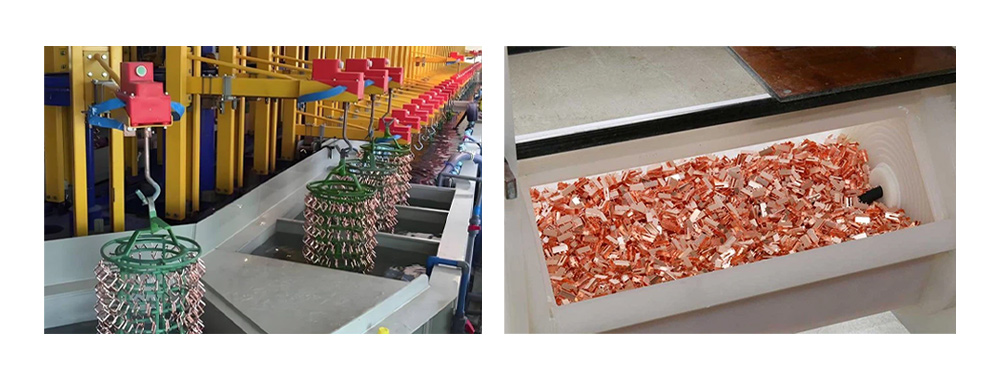
3. Substratauswahl
3.1 Korrosionseigenschaften dreier gängiger Substrate
3.2 Vorbehandlung: Ein kritischerer Prozess als die Galvanisierung
4. Interpretation der Testergebnisse
4.1 Identifizierung von Fehlermodi
4.2 ISO 10289 Bewertungsstandard
5. Von den Standards zur Praxis – Empfohlene Prüfstandards für verschiedene Handtaschenkategorien
6. Branchenentwicklung – Umweltauflagen und neue Technologien
6.1 Von sechswertigem Chrom zu dreiwertigem Chrom
6.2 PVD: Eine hochwertige Alternative zur Galvanisierung
7. Häufig gestellte Fragen (FAQ)
Frage 1: Warum müssen die Beschläge von Handtaschen einem Salzsprühtest unterzogen werden?
Frage 2: Welche Salzsprühnebeltestnormen werden üblicherweise in der Handtaschenbeschlagindustrie angewendet?
Frage 3: Welche Dauer des Salzsprühtests ist typischerweise für verschiedene Positionierungsebenen von Handtaschenbeschlägen erforderlich?
Frage 4: Warum zeigen verschiedene Chargen trotz Anwendung des gleichen Galvanisierungsverfahrens große Abweichungen in den Ergebnissen des Salzsprühtests?
Frage 5. Worin bestehen die grundlegenden Unterschiede im Salzsprühverhalten von Zinklegierungen, Messing und Edelstahlsubstraten?
Frage 6. Worin unterscheiden sich PVD-Beschichtungen und herkömmliche Galvanisierungen hinsichtlich ihrer Leistungsfähigkeit im Salzsprühtest?
Frage 7: Lässt sich der Salzsprühtest direkt mit der tatsächlichen Lebensdauer eines Produkts gleichsetzen?
Frage 8. Welche weiteren unterstützenden Prüfungen sind neben dem Salzsprühtest üblicherweise für Handtaschenbeschläge erforderlich?
Abschluss
Autor 
Bitte lesen Sie weiter, bleiben Sie auf dem Laufenden, abonnieren Sie uns und wir heißen Sie herzlich willkommen, uns Ihre Meinung mitzuteilen.
Copyright
@2024 Synberry Bag & Package Products Co.,Ltd Alle Rechte vorbehalten
.
 NETZWERK UNTERSTÜTZT
Sitemap / Blog / Xml / Datenschutzrichtlinie


